
Введение: почему этот вопрос становится всё более важным
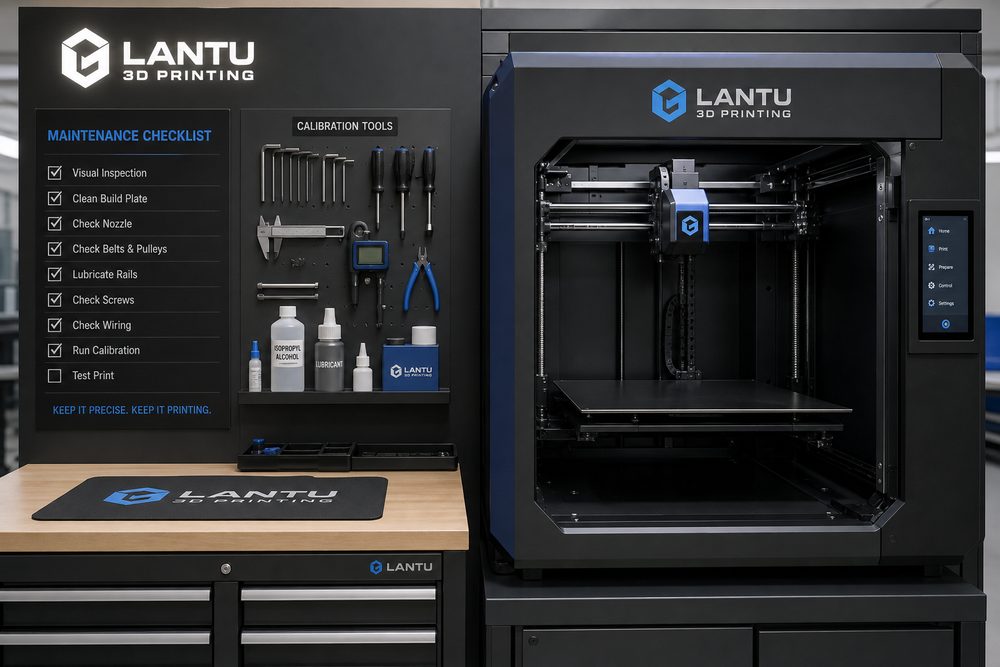
Мощность — это когда оборудование не простаивает: ежедневный чек-лист обслуживания и повышения эффективности 3D‑печатного оборудования по сути говорит о том, как 3D‑печать переходит от «можно что-то изготовить» к способности «стабильно, объяснимо и поставляемо» выполнять задачи. По мере того как заказчики переходят от внешних образцов к функциональным деталям, мелкосерийным партиям и быстрым запасным частям, одного лишь опыта в расчёте цены и временной настройки оборудования уже недостаточно для выполнения требований по срокам, качеству и себестоимости. Позиционирование lantu3D заключается в управлении жизненным циклом и реализации — от чертежа/дизайна до поставки физического изделия, поэтому каждый этап должен управляться структурированно.
1. Ненадлежащее обслуживание превращает мощность в риск
Износ сопла, смещение оптического пути лазера, отклонения при просеивании порошка, ошибки выравнивания платформы — всё это снижает выход годной продукции. Рекомендуется использовать OEE, процент годных первых изделий, время простоя и долю переделок как показатели эффективности оборудования. В реальных проектах инженер не может смотреть только на один показатель: нужно одновременно учитывать назначение детали, направление нагрузки, сборочные сопряжения, требования к поверхности, температурную среду и бюджет в одной таблице принятия решений. Например, для прецизионных деталей с требованиями к внешнему виду обычно в приоритете SLA или высокоточная фотополимерная смола; для износостойких конструкционных деталей может подойти SLS-нейлон; а для деталей с высокими требованиями к несущей способности и термостойкости необходимо оценивать SLM-сплавы алюминия, титана или нержавеющей стали.
Ключевые параметры должны фиксироваться в виде проверяемых записей: типичная толщина слоя составляет 0.05-0.2mm, а толщина стенки функциональных деталей обычно не должна быть меньше 1.2-2.0mm; для отверстий, резьб и мест защёлок необходимо заранее закладывать технологическую компенсацию. Только если эти ограничения будут заранее переданы в конструкторский отдел, последующее производство не будет снова и снова уходить в переделку.
2. От анализа проблемы к инженерному решению
Ежедневные, еженедельные, ежемесячные и квартальные проверки калибровки должны быть оформлены в виде чек-листа, а запас быстроизнашиваемых деталей — увязан с производственным графиком заказов. Часто источник сбоев — не само оборудование, а отсутствие согласования между входными требованиями, проектированием модели, выбором материала, направлением печати, постобработкой и стандартами контроля. Например, если заказчик требует «высокую прочность, хорошую поверхность, низкую цену и поставку завтра», но при этом приоритеты не расставлены, на поздней стадии производства почти неизбежны переделки.
На этапе запуска проекта рекомендуется принять три вида решений: первое — является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; второе — что является ключевым показателем: размеры, прочность, внешний вид, термостойкость или срок поставки; третье — кто несёт стоимость неудачи и требуется ли подтверждение первого изделия. Чем раньше принято это решение, тем легче проекту идти по плану.
3. Практические методы внедрения
При внедрении можно использовать комбинацию «база стандартных параметров + форма проектного ревью + разбор отклонений». База стандартных параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; форма проектного ревью используется для подтверждения целостности модели, минимальной толщины стенки, рисков по поддержкам, способа постобработки и стандартов контроля; а разбор отклонений превращает такие проблемы, как коробление, расслоение, поры, отклонения размеров и дефекты поверхности, в правила, которые можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует провести проверку по первому изделию или по тестовому образцу, а затем переходить к серийному планированию. Ключевые размеры можно контролировать штангенциркулем, координатно-измерительной машиной или методом сопоставления по скану; для деталей с требованиями к внешнему виду необходимо чётко определить стандарты шлифовки, окраски, окрашивания или полировки; сборочные детали перед поставкой должны пройти реальную проверку сопряжения. Это позволяет одновременно снизить риски клиента и сократить внутренние переделки.
4. Управленческие показатели и непрерывная оптимизация
Компании важно следить не за пиковой скоростью одной машины, а за совокупной эффективностью от получения заказа до поставки. Рекомендуется постоянно отслеживать время реакции на расчёт стоимости, процент прохождения ревью с первого раза, долю годных первых изделий, коэффициент потерь материала, коэффициент загрузки оборудования, долю переделок, процент своевременной поставки и коэффициент повторных заказов клиентов. За каждым показателем стоит свой участок, подлежащий оптимизации.
Когда объём данных достигает определённого масштаба, платформа может дополнительно поддерживать автоматический расчёт стоимости, интеллектуальное планирование производства, предупреждение рисков и рекомендации из базы знаний. В сервисе lantu3D следует закреплять этот опыт в виде повторно используемых процессов, чтобы клиент получал не просто деталь, а более определённый путь производства.
Итог
Конкуренция в индустрии 3D‑печати сегодня смещается от количества оборудования к инженерным компетенциям, процессным возможностям и способности к поставке. Независимо от того, речь идёт о материалах, технологиях, применениях, оборудовании, сервисе, качестве, себестоимости, клиентском опыте, цифровизации или цепочке поставок, по-настоящему ценным подходом остаётся раннее выявление, количественная оценка и управление неопределённостью. Для специалистов отрасли выстраивание стандартов, накопление данных и регулярный разбор результатов — это и есть ключевой путь к превращению 3D‑печати в стабильную производственную силу.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.