
Introdução: por que este problema está se tornando crítico
Equipamento sem parar é capacidade: checklist diário de manutenção e melhoria de eficiência para impressoras 3D, em essência, discute a construção da capacidade da impressão 3D para evoluir de “conseguir fabricar” para “capacidade estável, explicável e entregável”. Com os clientes migrando de amostras visuais para peças funcionais, lotes pequenos e peças de reposição rápidas, depender apenas de orçamentos baseados em experiência e ajustes temporários já não atende aos requisitos de prazo, qualidade e custo. O posicionamento da lantu3D é a gestão do ciclo de vida e a plataforma de implementação, do projeto ao produto físico entregue; portanto, cada etapa precisa ser gerida de forma estruturada.
I. Manutenção inadequada transforma capacidade em risco
Desgaste do bico, desvio do caminho óptico do laser, anomalias na peneiração do pó e erros de nivelamento da plataforma podem reduzir a taxa de peças boas. Recomenda-se usar OEE, taxa de aprovação da primeira peça, tempo de parada e taxa de retrabalho como indicadores de eficiência do equipamento. Em projetos reais, o engenheiro não deve olhar apenas para um indicador; é preciso colocar o uso da peça, direção das cargas, relação de montagem, requisitos de superfície, ambiente de temperatura e orçamento na mesma tabela de decisão. Por exemplo, peças de aparência de precisão normalmente priorizam SLA ou resina de alta precisão; peças estruturais resistentes ao desgaste podem escolher nylon SLS; peças com alta exigência de carga e temperatura precisam avaliar liga de alumínio SLM, liga de titânio ou aço inoxidável.
Os parâmetros-chave devem formar registros revisáveis: a espessura de camada comum varia de 0.05-0.2mm, a espessura de parede de peças funcionais geralmente não é recomendada abaixo de 1.2-2.0mm, e posições de furos, roscas e encaixes precisam reservar compensação de processo. Somente ao devolver essas restrições à equipe de projeto com antecedência a fabricação posterior deixará de gerar retrabalho repetido.
II. Da análise de problemas à decisão de engenharia
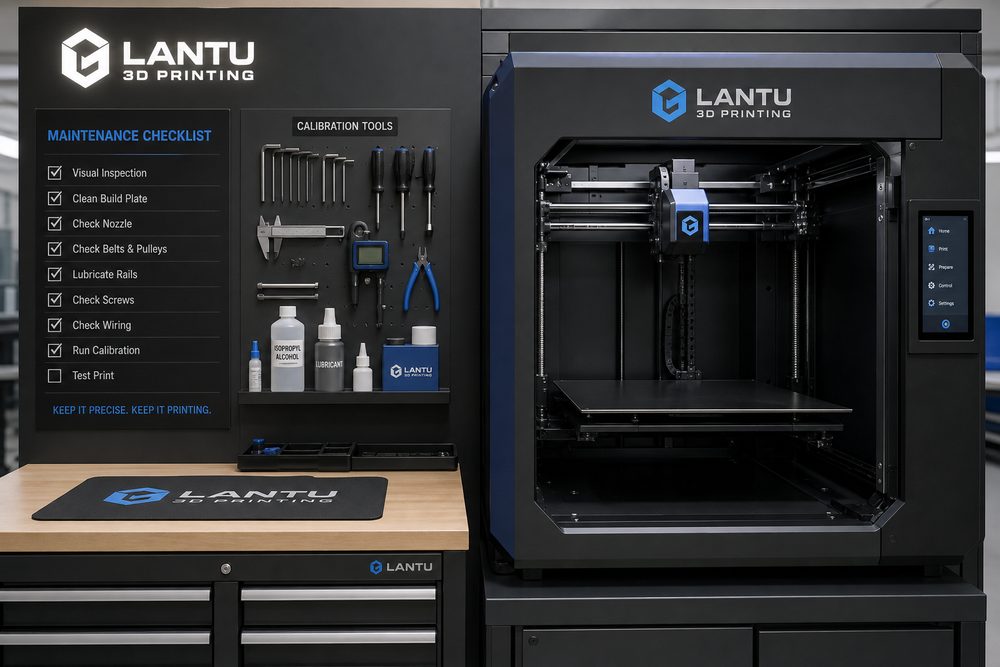
Inspeções diárias, semanais, mensais e calibrações trimestrais devem virar checklists, e o estoque de peças de desgaste deve ser vinculado ao planejamento de pedidos. Muitas falhas não vêm necessariamente do equipamento em si, mas do desalinhamento entre entrada de requisitos, design do modelo, seleção de material, orientação de impressão, pós-processamento e critérios de inspeção. Por exemplo, se o cliente pede “alta resistência, boa superfície, preço baixo, entrega amanhã”, sem priorização, é fácil ocorrer retrabalho no fim da produção.
Recomenda-se concluir três julgamentos na fase de abertura do projeto: primeiro, a peça é uma amostra de exposição, uma amostra de montagem ou uma peça funcional; segundo, o indicador principal é dimensão, resistência, aparência, resistência à temperatura ou prazo; terceiro, quem arca com o custo da falha e se é necessária aprovação da primeira peça. Quanto mais cedo esse julgamento for concluído, mais fácil será o projeto avançar conforme o plano.
III. Métodos de implementação aplicáveis
Na implementação, pode-se adotar a combinação “biblioteca padrão de parâmetros + formulário de revisão do projeto + revisão de anomalias”. A biblioteca padrão de parâmetros registra as configurações recomendadas para diferentes materiais, equipamentos e espessuras de camada; o formulário de revisão do projeto é usado para confirmar integridade do modelo, espessura mínima de parede, risco de suportes, método de pós-processamento e critérios de inspeção; a revisão de anomalias transforma problemas como empenamento, delaminação, porosidade, desvio dimensional e defeitos de superfície em regras que podem ser evitadas na próxima vez.
Para pedidos de pequeno lote, deve-se primeiro fazer validação de primeira peça ou de amostra pequena e depois entrar no sequenciamento em lote. Dimensões críticas podem ser verificadas com paquímetro, CMM ou comparação por escaneamento; peças de aparência devem ter padrão claro de lixamento, pintura, tingimento ou polimento; peças de montagem precisam passar por teste de encaixe real antes da entrega. Assim, reduz-se o risco do cliente e também o retrabalho interno.
IV. Indicadores de gestão e otimização contínua
A empresa deve se preocupar não com a velocidade de pico de uma única máquina, mas com a eficiência global, do pedido à entrega. Recomenda-se acompanhar continuamente o tempo de resposta do orçamento, taxa de aprovação da primeira revisão, taxa de aprovação da primeira peça, taxa de perda de material, taxa de utilização do equipamento, taxa de retrabalho, taxa de entrega no prazo e taxa de recompra do cliente. Cada indicador corresponde a uma etapa passível de otimização.
Quando os dados se acumularem até certo ponto, a plataforma poderá passar a oferecer cotação automática, programação inteligente, alertas de risco e recomendações da base de conhecimento. Nos serviços da lantu3D, essas experiências devem ser consolidadas em processos reutilizáveis, para que o cliente receba não apenas uma peça, mas um caminho de fabricação mais determinístico.
Conclusão
A competição na indústria de impressão 3D está passando do número de equipamentos para a capacidade de engenharia, capacidade de processo e capacidade de entrega. Seja em materiais, processos, aplicações, equipamentos, serviços, qualidade, custo, experiência do cliente, digitalização ou cadeia de suprimentos, o que realmente agrega valor é identificar, quantificar e gerenciar as incertezas com antecedência. Para profissionais do setor, estabelecer padrões, acumular dados e realizar revisões contínuas é o caminho central para transformar a impressão 3D em uma força produtiva estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.