
Introduction : l’innovation matière redéfinit les limites de la fabrication additive métallique
La fabrication 3D métallique est passée du stade du « ça se forme » à celui de la « conception orientée performance ». Les secteurs de l’aérospatiale, des implants médicaux, des équipements énergétiques et des moules de précision ne se contentent plus de savoir si une pièce peut être imprimée ; ils s’intéressent surtout à la résistance du matériau, à la durée de vie en fatigue, à la résistance à la corrosion, à la fenêtre de traitement thermique et à la stabilité d’un lot à l’autre. Pour les plateformes de services, le choix du matériau n’est pas un simple panier d’achats, mais une décision d’ingénierie sur l’ensemble de la chaîne, de la conception au contrôle, jusqu’à la livraison. Lors de l’évaluation des projets, lantu3D place généralement la nuance du matériau, les charges de la pièce, les exigences de post-traitement et le délai de livraison sur une même grille d’analyse afin d’éviter de comparer les matériaux uniquement sur leur prix unitaire.
1. Le Ti6Al4V reste le matériau phare, mais sa fenêtre de paramètres devient plus fine
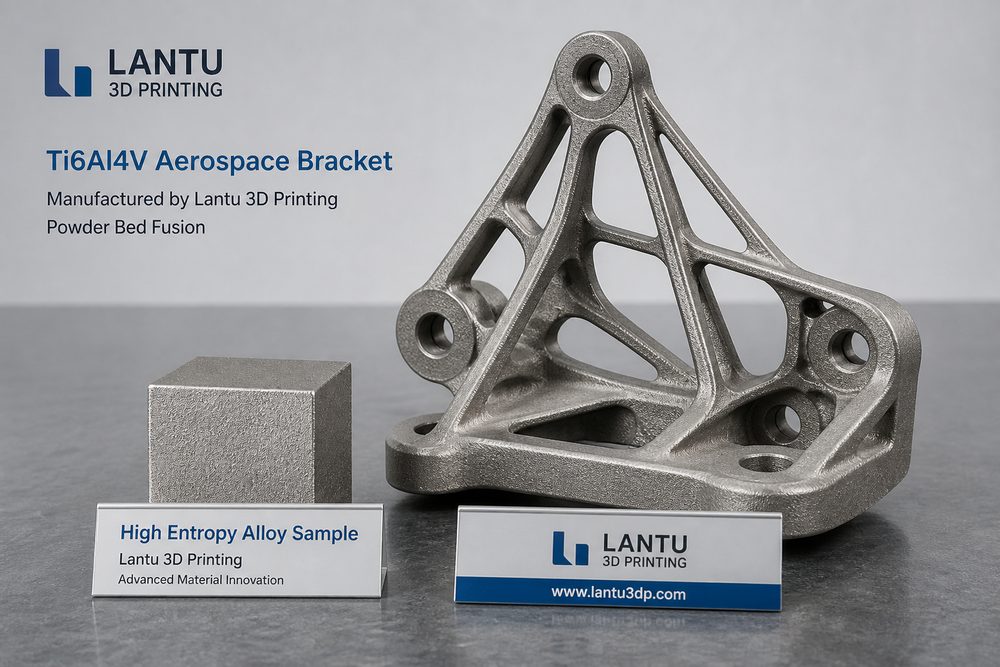
Grâce à son excellent rapport résistance/masse, à sa bonne résistance à la corrosion et à son haut niveau de maturité, le Ti6Al4V demeure l’un des matériaux les plus utilisés en impression métallique SLM. L’épaisseur de couche typique peut être contrôlée entre 30 et 60 μm ; la puissance laser, la vitesse de balayage et le taux de recouvrement doivent être réajustés en fonction du spot machine, de la granulométrie de la poudre et de l’épaisseur des parois de la pièce. Pour des supports minces, une densité d’énergie trop élevée peut provoquer une surfusion locale et des déformations ; pour des pièces épaisses porteuses, un apport insuffisant favorise au contraire l’apparition de porosités par manque de fusion. En pratique, il faut généralement construire un paquet de paramètres à partir d’éprouvettes de densité, de coupes métallographiques, d’essais de traction et d’un recontrôle dimensionnel après traitement thermique, plutôt que d’appliquer directement les paramètres par défaut de la machine.
2. La valeur des alliages d’aluminium et des aciers inoxydables réside dans l’adéquation au cas d’usage
Le matériau AlSi10Mg convient aux structures allégées, aux dissipateurs thermiques et aux composants de drones, mais sa sensibilité à la fissuration à chaud, la conception des supports et le traitement thermique de relaxation des contraintes doivent être anticipés. L’acier inoxydable 316L, quant à lui, est adapté aux outillages résistants à la corrosion, aux composants de circulation des fluides et aux petites séries de pièces fonctionnelles ; la rugosité de surface et l’évacuation de la poudre dans les canaux internes constituent les principaux points de contrôle qualité. À prix d’impression identique, un alliage d’aluminium peut réduire le poids d’assemblage, tandis qu’un inox peut diminuer les coûts de maintenance. Le chiffrage doit donc intégrer les opérations de reprise, le traitement thermique, le sablage, les surfaces de référence pour l’usinage et les coûts d’inspection.
3. Les alliages à haute entropie et les matériaux à gradient fonctionnel ouvrent de nouvelles opportunités
Les alliages à haute entropie, les superalliages à base de nickel et les matériaux à gradient fonctionnel deviennent des axes de recherche majeurs. Leur intérêt ne tient pas au fait qu’ils soient « plus chers et plus avancés », mais à leur capacité à offrir des performances élevées à haute température, en résistance à l’usure, à la corrosion ou à permettre un réglage local des propriétés. Les difficultés sont elles aussi très claires : homogénéité de la poudre, maîtrise de la teneur en oxygène, contraintes résiduelles, sensibilité à la fissuration et absence de normes. Pour une application industrialisable, il est recommandé de commencer par des éprouvettes de petite taille, une matrice de fenêtres de procédé et des essais en environnement de service, puis d’élargir progressivement vers des démonstrateurs fonctionnels et des livraisons en petites séries.
4. Le choix des matériaux doit s’inscrire dans une gestion du cycle de vie complet
Un choix matière industrialisé doit au minimum répondre à cinq questions : quelles charges la pièce subit-elle, quelle est la température de service et quel est le milieu environnant, faut-il des surfaces d’assemblage usinées, faut-il des contrôles non destructifs, et quel est le coût d’une défaillance ? lantu3D insiste davantage sur la gestion du cycle de vie, de la maquette à la livraison de la pièce réelle : optimisation structurelle en amont via le DFAM, maîtrise de la mise en forme grâce à des paquets de paramètres au milieu du processus, puis sécurisation de la livraison par le traitement thermique, les rapports d’inspection et les dossiers de traçabilité.
Conclusion
À l’avenir, l’innovation dans les matériaux pour l’impression 3D métal ne se mesurera pas seulement au nombre de nouvelles nuances, mais à la capacité de coordination entre matériau, structure, procédé et contrôle. Lorsqu’une entreprise choisit du Ti6Al4V, un alliage d’aluminium, un inox ou un alliage de nouvelle génération, elle doit s’appuyer sur le scénario d’application et sur des preuves de validation. C’est ainsi qu’elle pourra constituer une base de données matériaux réutilisable et des spécifications de procédé robustes, afin de transformer l’innovation matière en capacité de livraison stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.