
Pendahuluan: Inovasi material sedang mengubah batas manufaktur aditif logam
Pencetakan 3D logam telah bergerak dari tahap “bisa dibentuk” ke tahap “dirancang berdasarkan performa”. Industri dirgantara, implan medis, peralatan energi, dan cetakan presisi tidak lagi hanya peduli apakah komponen dapat dicetak, tetapi juga lebih fokus pada kekuatan material, umur lelah, ketahanan korosi, jendela perlakuan panas, dan stabilitas antar-batch. Bagi platform layanan, pemilihan material bukan sekadar daftar pembelian, melainkan keputusan rekayasa menyeluruh dari desain, proses, inspeksi, hingga pengiriman. Dalam evaluasi proyek, lantu3D biasanya menempatkan grade material, beban komponen, persyaratan pascaproses, dan siklus pengiriman dalam satu tabel untuk menilai, agar tidak hanya membandingkan keunggulan material berdasarkan harga satuan.
1. Ti6Al4V masih menjadi andalan, tetapi jendela parameternya semakin presisi
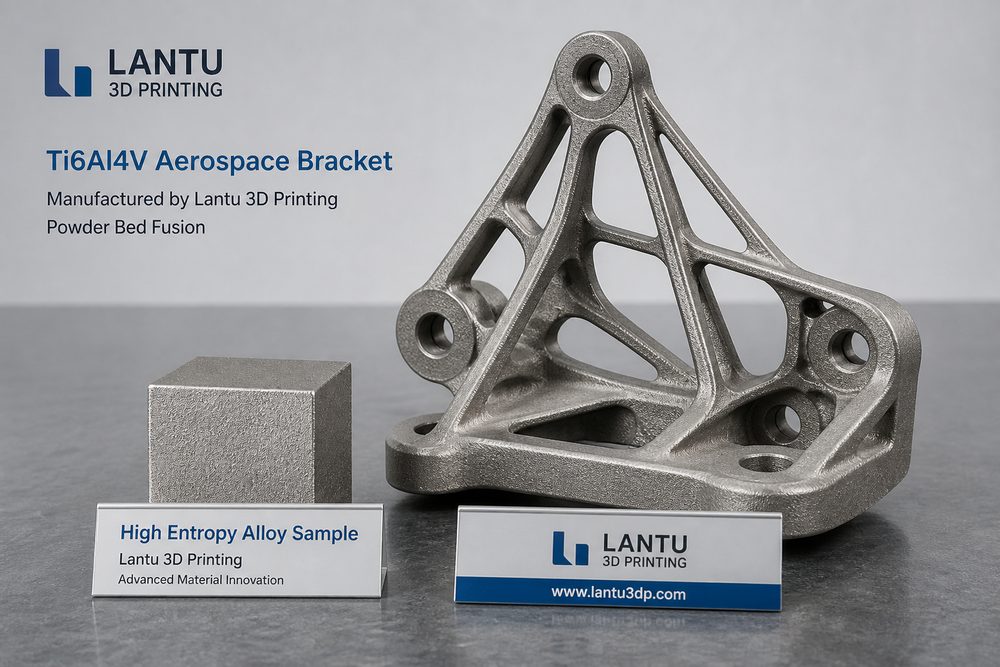
Ti6Al4V, karena rasio kekuatan-terhadap-berat yang tinggi, ketahanan korosi yang baik, dan kematangan teknologi yang tinggi, masih menjadi salah satu material yang paling luas digunakan dalam pencetakan logam SLM. Ketebalan lapisan tipikal dapat dikontrol pada 30-60μm, sedangkan daya laser, kecepatan pemindaian, dan tingkat overlap perlu disesuaikan ulang berdasarkan diameter titik cahaya mesin, ukuran partikel serbuk, dan ketebalan dinding komponen. Untuk bracket berdinding tipis, densitas energi yang terlalu tinggi dapat menyebabkan overburn lokal dan deformasi; untuk komponen penahan beban berdinding tebal, energi yang terlalu rendah justru mudah menimbulkan pori akibat lack of fusion. Secara rekayasa, biasanya diperlukan pengembangan paket parameter melalui uji kupon densitas, penampang metalografi, spesimen tarik, dan pengukuran ulang dimensi setelah perlakuan panas, bukan langsung menggunakan parameter default mesin.
2. Nilai paduan aluminium dan baja tahan karat terletak pada kesesuaian skenario
AlSi10Mg cocok untuk struktur ringan, komponen pembuang panas, dan bagian drone, tetapi kecenderungan retak termal, desain support, dan perlakuan panas pelepas tegangan harus dipertimbangkan sejak awal. Sementara itu, baja tahan karat 316L cocok untuk jig tahan korosi, komponen fluida, dan komponen fungsional produksi kecil, dengan kekasaran permukaan dan pembersihan serbuk pada saluran internal sebagai fokus utama pengendalian mutu. Pada harga cetak yang sama, paduan aluminium dapat menghemat berat perakitan, sedangkan baja tahan karat dapat menurunkan biaya perawatan. Karena itu, saat membuat penawaran, biaya proses lanjutan, perlakuan panas, sandblasting, bidang referensi pemesinan, dan inspeksi juga harus dimasukkan.
3. Paduan entropi tinggi dan material gradien fungsional membuka peluang baru
Paduan entropi tinggi, superalloy berbasis nikel, dan material gradien fungsional sedang menjadi fokus utama riset dan pengembangan. Keunggulannya bukan karena “lebih mahal dan lebih maju”, melainkan karena kemampuan menghadapi suhu tinggi, keausan, korosi, atau penyesuaian performa lokal. Tantangannya juga jelas: konsistensi serbuk, kontrol kadar oksigen, tegangan sisa, sensitivitas terhadap retak, dan kurangnya standar. Untuk aplikasi industrialisasi, disarankan memulai dari kupon verifikasi berukuran kecil, matriks jendela proses, dan pengujian lingkungan kerja, lalu secara bertahap memperluasnya ke prototipe fungsional dan pengiriman batch kecil.
4. Pemilihan material harus dimasukkan ke dalam manajemen siklus hidup penuh
Pemilihan material secara rekayasa setidaknya harus menjawab lima pertanyaan: beban apa yang ditanggung komponen, berapa suhu kerja dan mediumnya, apakah diperlukan permukaan pasangan untuk pemesinan, apakah perlu pengujian nondestruktif, dan seberapa besar konsekuensi jika terjadi kegagalan. lantu3D lebih menekankan manajemen siklus hidup dari blueprint hingga penyerahan fisik: pada tahap awal menggunakan DFAM untuk mengoptimalkan struktur, pada tahap tengah mengontrol pembentukan melalui paket parameter, dan pada tahap akhir menjamin pengiriman dengan perlakuan panas, laporan inspeksi, serta catatan ketertelusuran.
Kesimpulan
Ke depan, inovasi material untuk pencetakan 3D logam tidak hanya akan tercermin pada bertambahnya jumlah grade baru, tetapi pada kemampuan sinergi antara material, struktur, proses, dan inspeksi. Saat memilih Ti6Al4V, paduan aluminium, baja tahan karat, atau paduan baru, perusahaan perlu menjadikan skenario aplikasi dan bukti validasi sebagai inti, lalu membangun basis data material dan spesifikasi proses yang dapat digunakan ulang, agar inovasi material benar-benar berubah menjadi kemampuan pengiriman yang stabil.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.