
Introducción: la innovación en materiales está cambiando los límites de la fabricación aditiva metálica
La impresión 3D de metales ha pasado de “se puede fabricar” a la etapa de “diseño según prestaciones”. Los sectores aeroespacial, de implantes médicos, equipos energéticos y moldes de precisión ya no se conforman con saber si una pieza puede imprimirse; ahora se centran en la resistencia del material, la vida a fatiga, la resistencia a la corrosión, la ventana de tratamiento térmico y la estabilidad entre lotes. Para una plataforma de servicios, la selección de materiales no es una lista de compras, sino una decisión de ingeniería de extremo a extremo, desde el diseño y el proceso hasta la inspección y la entrega. En la evaluación de proyectos, lantu3D suele poner en la misma tabla el grado del material, la carga de la pieza, los requisitos de posprocesado y el plazo de entrega para evitar comparar materiales solo por el precio unitario.
1. Ti6Al4V sigue siendo la referencia, pero la ventana de parámetros es cada vez más precisa
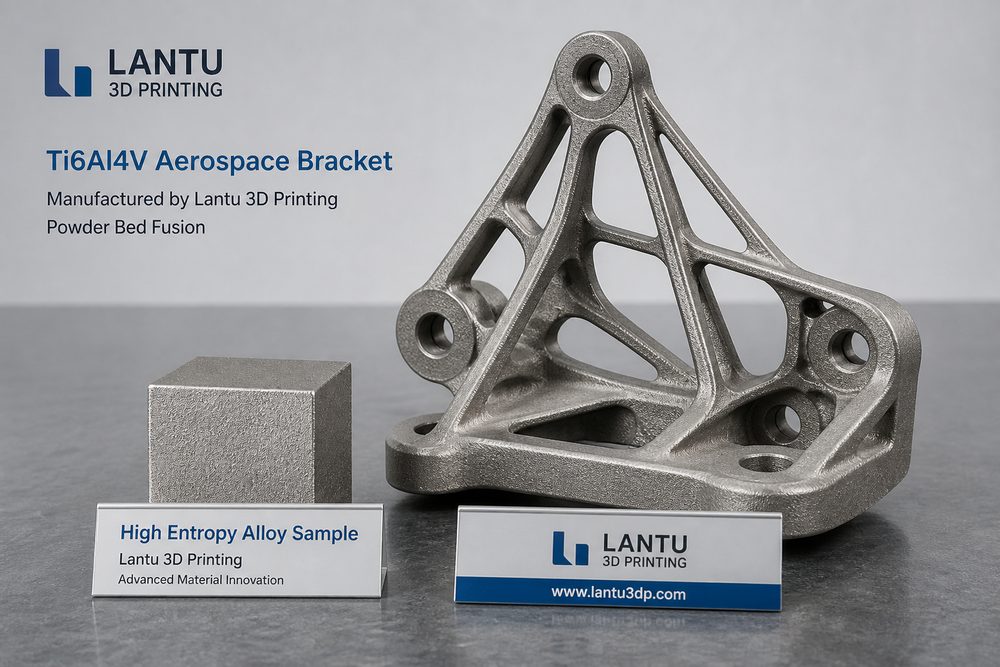
Ti6Al4V sigue siendo uno de los materiales más utilizados en la impresión metálica SLM por su alta relación resistencia/peso, buena resistencia a la corrosión y madurez tecnológica. El espesor de capa típico puede controlarse entre 30 y 60 μm, y la potencia láser, la velocidad de barrido y el solape deben reajustarse según el tamaño del spot del equipo, el tamaño de partícula del polvo y el espesor de pared de la pieza. En soportes de pared delgada, una densidad de energía demasiado alta puede provocar sobrecalentamiento local y deformación; en piezas estructurales de pared gruesa, una energía insuficiente puede generar porosidad por falta de fusión. En ingeniería, normalmente es necesario construir un paquete de parámetros mediante probetas de densidad, secciones metalográficas, ensayos de tracción y verificación dimensional tras el tratamiento térmico, en lugar de aplicar directamente los parámetros por defecto del equipo.
2. El valor de las aleaciones de aluminio y del acero inoxidable está en su ajuste a la aplicación
AlSi10Mg es adecuado para estructuras ligeras, piezas disipadoras de calor y componentes de drones, pero su tendencia al agrietamiento en caliente, el diseño de soportes y el tratamiento térmico de alivio de tensiones deben considerarse con antelación. El acero inoxidable 316L, por su parte, es apropiado para utillajes resistentes a la corrosión, componentes para fluidos y piezas funcionales de pequeña serie; en este caso, la rugosidad superficial y la eliminación de polvo en canales internos son puntos clave del control de calidad. A igual precio de impresión, una aleación de aluminio puede ahorrar peso en el montaje, mientras que un acero inoxidable puede reducir los costes de mantenimiento; por ello, al cotizar deben incluirse el mecanizado posterior, el tratamiento térmico, el granallado, las superficies de referencia para mecanizado y los costes de inspección.
3. Las aleaciones de alta entropía y los materiales de gradiente funcional abren nuevas oportunidades
Las aleaciones de alta entropía, las superaleaciones a base de níquel y los materiales de gradiente funcional se están convirtiendo en focos de I+D. Su ventaja no es que sean “más caros y más avanzados”, sino su capacidad para soportar altas temperaturas, desgaste, corrosión o ajustes locales de propiedades. Las dificultades también son claras: consistencia del polvo, control del contenido de oxígeno, tensiones residuales, sensibilidad a la fisuración y ausencia de normas. Para aplicaciones industriales, se recomienda empezar por cupones de validación de pequeño tamaño, matrices de ventana de proceso y ensayos en condiciones de servicio, y después ampliar progresivamente a prototipos funcionales y entregas de pequeña serie.
4. La selección de materiales debe integrarse en la gestión del ciclo de vida
La selección ingenierizada de materiales debe responder al menos a cinco preguntas: qué cargas soportará la pieza, cuál es la temperatura de trabajo y el medio de servicio, si se necesitan superficies de ajuste mecanizadas, si se requiere ensayos no destructivos y cuál es el coste de una posible falla. lantu3D pone especial énfasis en la gestión del ciclo de vida desde el plano hasta la entrega física: en la fase inicial, optimiza la estructura mediante DFAM; en la fase intermedia, controla la fabricación con paquetes de parámetros; y en la fase final, garantiza la entrega con tratamiento térmico, informes de inspección y registros de trazabilidad.
Conclusión
La innovación futura en materiales para impresión 3D de metales no se reflejará solo en el número de nuevos grados disponibles, sino en la capacidad de coordinar materiales, estructuras, procesos e inspección. Al elegir Ti6Al4V, aleaciones de aluminio, acero inoxidable o nuevas aleaciones, las empresas deben centrar su decisión en el escenario de aplicación y en las evidencias de validación, y construir bases de datos de materiales y normas de proceso reutilizables para convertir la innovación en materiales en una capacidad de entrega estable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.