
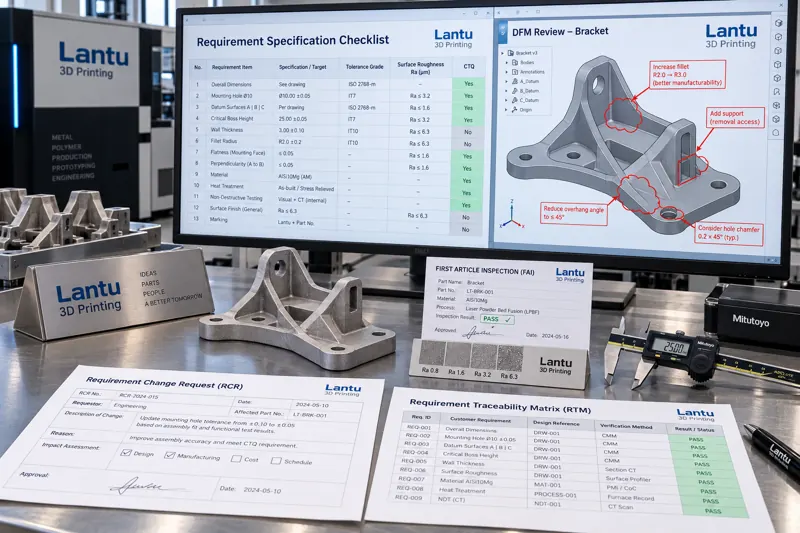
Por que os requisitos devem primeiro se tornar especificações verificáveis
Em projetos de manufatura aditiva, o retrabalho mais comum não ocorre na etapa de impressão, mas na interpretação dos requisitos. Expressões do cliente como “maior resistência”, “superfície mais lisa” ou “melhor precisão dimensional” não são instruções diretamente executáveis em engenharia: sem grau do material, condição de tratamento térmico e direção de amostragem, não há critério de conformidade. A lantu3D define a engenharia de requisitos como a primeira barreira de controle na gestão do ciclo de vida completo, do desenho à peça física — convertendo descrições vagas em itens numerados, com limites e métodos de verificação, para que cotação, planejamento de produção e inspeção compartilhem uma linguagem comum.
Uma especificação de requisitos utilizável normalmente inclui quatro categorias de informação: geometria e tolerâncias (dimensões críticas, tolerâncias geométricas e sistema de referências); material e condição (grau, requisitos de lote de pó, tratamento térmico e densificação); superfície e desempenho (classe de rugosidade, posição e direção de amostragem para propriedades mecânicas); e entrega e rastreabilidade (identificação de lote, lista de relatórios de inspeção e método de embalagem). Se qualquer uma dessas categorias estiver ausente, ela acabará sendo adicionada posteriormente por meio de uma solicitação de alteração.
Identificação de CTQs: reduzir dezenas de dimensões a poucos itens críticos
Uma peça impressa pode ter centenas de dimensões cotadas, mas apenas 5 a 12 normalmente determinam de fato a montagem e a funcionalidade. Essas são as CTQs (características críticas para a qualidade). A identificação deve partir da cadeia funcional: dimensões que afetam ajustes de montagem, superfícies que influenciam vedação ou carregamento e raios e condições superficiais que afetam a vida em fadiga devem ser incluídos como CTQs; dimensões não funcionais do contorno externo podem ser classificadas como itens gerais.
Após a classificação, há uma base para alocar os recursos de inspeção. Recomenda-se inspecionar 100% dos itens CTQ e manter os registros das medições reais; itens importantes devem ser inspecionados por amostragem de lote; e itens gerais exigem apenas inspeção visual e verificação de danos de transporte. Para peças metálicas produzidas por LPBF, a direção de amostragem também deve ser indicada separadamente — a diferença de alongamento entre as direções vertical e horizontal pode chegar a 20% a 40%, portanto um requisito de desempenho sem direção de amostragem especificada é, por si só, inválido.
Validação de amostras e primeira peça: transformar “parece correto” em “está correto na medição”
Realizar a validação de amostras antes de pedidos em série é o meio mais eficaz de convergir os requisitos. Na etapa de amostragem, o que deve ser consolidado não é a aparência, mas três aspectos: se a combinação de material e parâmetros de processo atende aos requisitos de desempenho, se a deformação de impressão está dentro da faixa de compensação e se a cadeia de pós-processamento pode reproduzir de forma estável a condição superficial.
A inspeção de primeira peça (FAI) deve abranger todos os itens CTQ e incluir certificados de material, curvas de tratamento térmico e relatórios de inspeção. A amostra de primeira peça deve ser selada e retida como referência comparativa para os lotes subsequentes. A peça de referência selada e aprovada pelo cliente é a única evidência física para determinar posteriormente se ocorreu alguma alteração. Sem uma amostra retida, qualquer disputa dimensional dependerá das lembranças de cada parte.
Alterações de requisitos: garantir que cada modificação deixe custo e rastros
Os ciclos de projetos de impressão são curtos, e os clientes frequentemente solicitam ajustes após a amostragem. A alteração em si não é o problema; o problema é uma alteração sem número de identificação, análise de impacto ou controle de versão. Um processo de alteração padronizado deve incluir: uma solicitação de alteração que registre o conteúdo modificado e o número original; uma análise de impacto sobre dispositivos, parâmetros, itens de inspeção e prazo de entrega; controle de versão para assegurar a invalidação imediata de desenhos obsoletos; e, quando necessário, nova validação de primeira peça.
É especialmente importante distinguir dois tipos de alteração: alterações geométricas normalmente exigem nova simulação e primeira peça; esclarecimentos exclusivamente documentais, como a inclusão de uma indicação de rugosidade superficial, requerem apenas a atualização da documentação técnica. Confundir os dois casos pode causar validação excessiva ou falhas de validação.
Acordo técnico: estabelecer as regras de aceitação antes da entrega
O acordo técnico é o resultado final da engenharia de requisitos e também a base de arbitragem na fase de entrega. Um acordo técnico executável deve definir, no mínimo: normas citadas e respectivas versões; critérios de conformidade e métodos de medição para características críticas; plano de amostragem e regras de aceitação; tratamento de produtos não conformes (reparo, concessão ou sucateamento); e regras para retenção de amostras e reinspeção em caso de disputa.
Um requisito de desempenho sem critério de avaliação equivale à ausência de requisito. Por exemplo, “superfície lisa” deve ser definido como “Ra ≤ 6,3 μm na superfície especificada, avaliado conforme GB/T, comprimento de amostragem de 0,8 mm, média de três medições”; “resistência aprovada” deve ser definido como “resistência à tração à temperatura ambiente do corpo de prova tratado no mesmo ciclo ≥ valor especificado, com direção de amostragem vertical”.
Conclusão
Traduzir os requisitos do cliente em especificações verificáveis é a etapa de maior retorno em toda a cadeia de entrega, do desenho à peça física. Identificar CTQs, consolidar referências por meio de amostras e primeira peça, controlar modificações com solicitações de alteração e versões, e definir regras de aceitação em acordos técnicos: essas quatro etapas evitam retrabalho antes mesmo da cotação e fornecem uma base objetiva para resolver disputas de entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.