
Waarom eisen eerst moeten worden omgezet in verifieerbare specificaties
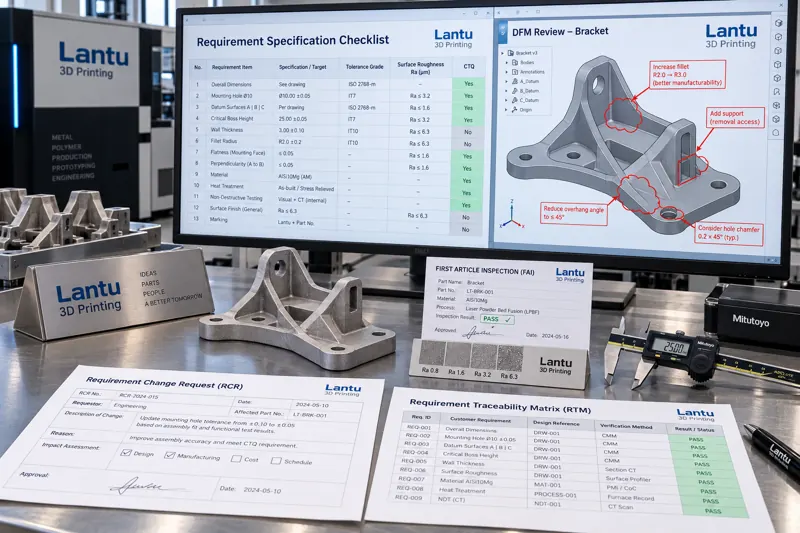
In additive-manufacturingprojecten vindt de meest voorkomende herbewerking niet plaats tijdens het printen, maar bij de interpretatie van eisen. Klantuitspraken zoals “iets hogere sterkte”, “een gladder oppervlak” of “nauwkeurigere afmetingen” zijn technisch niet direct uitvoerbaar: zonder materiaalkwaliteit, warmtebehandelingstoestand en bemonsteringsrichting bestaan er geen acceptatiecriteria. lantu3D definieert requirements engineering als de eerste poort in het beheer van de volledige levenscyclus, van tekening tot fysiek product: vage omschrijvingen worden vertaald naar genummerde eisen met grenswaarden en verificatiemethoden. Alleen dan beschikken calculatie, productieplanning en inspectie over een gemeenschappelijke taal.
Een bruikbare eisen- en specificatieset omvat doorgaans vier soorten informatie: geometrie en toleranties (kritische afmetingen, vorm- en plaatstoleranties, referentiesysteem); materiaal en toestand (materiaalsoort, eisen aan poederpartijen, warmtebehandeling en verdichting); oppervlak en prestaties (ruwheidsklasse, locatie en richting van mechanische proefneming); en levering en traceerbaarheid (partijmarkering, lijst met inspectierapporten en verpakkingswijze). Als één categorie ontbreekt, komt deze later alsnog terug in de vorm van een wijzigingsverzoek.
CTQ-identificatie: tientallen afmetingen terugbrengen tot enkele kritische kenmerken
Een geprint onderdeel kan honderden bemaatte afmetingen bevatten, maar doorgaans bepalen slechts 5 tot 12 daarvan de assemblage en functionaliteit. Dit zijn de CTQ's (Critical to Quality). Identificatie gebeurt door terug te redeneren vanuit de functionele keten: afmetingen die pasvormen beïnvloeden, oppervlakken die afdichting of belasting bepalen, en afrondingen en oppervlaktetoestanden die de vermoeiingslevensduur beïnvloeden, moeten als CTQ worden opgenomen. Niet-functionele buitenafmetingen zonder passing kunnen als algemene kenmerken worden geclassificeerd.
Pas na classificatie kunnen inspectiemiddelen doelgericht worden ingezet. Voor CTQ-kenmerken wordt aanbevolen om 100% inspectie uit te voeren en meetresultaten te bewaren; belangrijke kenmerken worden per partij steekproefsgewijs gecontroleerd; algemene kenmerken ondergaan uitsluitend visuele controle en inspectie op transportschade. Bij metalen LPBF-onderdelen moet ook de proefnemingsrichting afzonderlijk worden aangegeven: het verschil in rek tussen verticale en horizontale richting kan 20% tot 40% bedragen. Een prestatie-eis zonder opgegeven proefnemingsrichting is daarom op zichzelf ongeldig.
Proefstukgoedkeuring en first article: van “ziet er goed uit” naar “is correct gemeten”
Het uitvoeren van een proefstukgoedkeuring vóór een serieorder is de effectiefste manier om eisen te concretiseren. Tijdens deze fase moet niet alleen het uiterlijk worden vastgelegd, maar vooral drie zaken: of de combinatie van materiaal en procesparameters aan de prestatie-eisen voldoet, of printvervorming binnen het compensatiebereik blijft, en of de nabewerkingsketen de oppervlaktetoestand stabiel kan reproduceren.
De first article inspection (FAI) moet alle CTQ-kenmerken omvatten en worden aangevuld met materiaalcertificaten, warmtebehandelingscurven en inspectierapporten. Het first-articlemonster moet worden verzegeld en bewaard als vergelijkingsreferentie voor latere partijen. Het door de klant ondertekende referentiemonster is het enige fysieke bewijsmiddel om later vast te stellen of een wijziging heeft plaatsgevonden. Zonder referentiemonster vallen afmetingsgeschillen terug op de herinneringen van de betrokken partijen.
Eisenwijzigingen: zorg dat elke wijziging kosten en sporen achterlaat
De doorlooptijd van printprojecten is kort en klanten vragen vaak na de proefstukfase om aanpassingen. Wijzigingen zijn op zichzelf niet problematisch; het probleem ontstaat wanneer wijzigingen geen nummer, impactanalyse of revisiebeheer hebben. Een correct wijzigingsproces moet omvatten: een wijzigingsaanvraag met de gewijzigde inhoud en het oorspronkelijke nummer; een impactanalyse van de gevolgen voor gereedschappen, parameters, inspectiekenmerken en levertijd; revisiebeheer waardoor verouderde tekeningen onmiddellijk ongeldig worden; en, waar nodig, een nieuwe first-articlevalidatie.
Er moet in het bijzonder onderscheid worden gemaakt tussen twee soorten wijzigingen: geometriewijzigingen vereisen doorgaans nieuwe simulatie en een nieuw first article; uitsluitend documentatieve verduidelijkingen, zoals een aanvullende ruwheidsaanduiding, vereisen alleen een update van de technische documentatie. Door beide typen gelijk te behandelen, ontstaat óf overvalidatie óf onvoldoende validatie.
Technische overeenkomst: leg acceptatieregels vast vóór de levering
De technische overeenkomst is het eindresultaat van requirements engineering en tevens de beslissingsbasis tijdens de leveringsfase. Een uitvoerbare technische overeenkomst moet ten minste het volgende vastleggen: de aangehaalde norm en revisie; acceptatiecriteria en meetmethoden voor kritische kenmerken; het steekproefplan en de acceptatie- en afkeurgetallen; de wijze van afhandeling van afwijkende producten, zoals reparatie, concessie of afkeur; en regels voor referentiemonsters en herinspectie bij geschillen.
Een prestatie-eis zonder criterium is gelijk aan geen eis. Zo moet “glad oppervlak” worden vastgelegd als: “op het aangegeven oppervlak Ra ≤ 6,3 μm, beoordeeld volgens GB/T, met een meetlengte van 0,8 mm en het gemiddelde van drie metingen”; “sterkte voldoet” moet worden vastgelegd als: “treksterkte bij kamertemperatuur van proefstukken die met de oven worden behandeld ≥ de opgegeven waarde, met proefneming in verticale richting en warmtebehandeling per partij”.
Samenvatting
Het vertalen van klantwensen naar verifieerbare specificaties is de stap met het hoogste rendement in de keten van tekening tot fysieke levering. Door CTQ's te identificeren, referenties vast te leggen met proefstukken en first articles, wijzigingen te beheersen via wijzigingsverzoeken en revisiebeheer, en acceptatieregels in technische overeenkomsten vast te leggen, kan herbewerking al vóór de offertefase worden voorkomen en kunnen leveringsgeschillen objectief worden beoordeeld.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.