
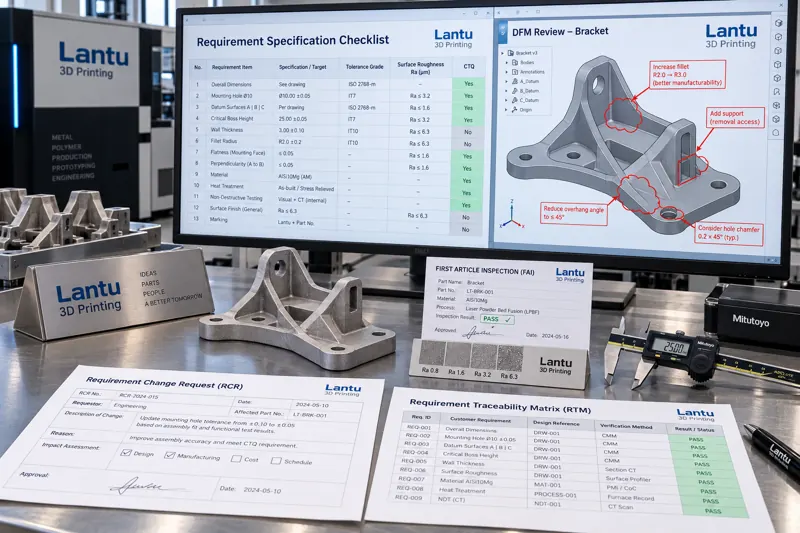
Por qué los requisitos deben convertirse primero en especificaciones verificables
En los proyectos de fabricación aditiva, la causa más habitual de retrabajo no se produce durante la impresión, sino en la interpretación de los requisitos. Expresiones del cliente como «un poco más de resistencia», «una superficie más lisa» o «mayor precisión dimensional» no son instrucciones ejecutables desde el punto de vista de ingeniería: sin una designación de material, un estado de tratamiento térmico y una orientación de muestreo, no existen criterios de conformidad. lantu3D define la ingeniería de requisitos como la primera barrera de control en la gestión del ciclo de vida completo, desde los planos hasta la pieza física: traduce descripciones ambiguas en requisitos numerados, con umbrales y métodos de verificación, para que cotización, planificación de producción e inspección compartan un lenguaje común.
Una especificación de requisitos utilizable suele incluir cuatro tipos de información: geometría y tolerancias (dimensiones críticas, tolerancias geométricas y sistema de referencias); material y condición (grado, requisitos de lote de polvo, tratamiento térmico y densificación); superficie y prestaciones (grado de rugosidad, ubicación y orientación de extracción para ensayos mecánicos); y entrega y trazabilidad (identificación de lote, lista de informes de inspección y método de embalaje). Si falta alguna de estas categorías, deberá incorporarse posteriormente mediante una solicitud de cambio.
Identificación de CTQ: reducir decenas de dimensiones a unos pocos elementos críticos
Una pieza impresa puede tener cientos de dimensiones acotadas, pero normalmente solo entre 5 y 12 determinan realmente el ensamblaje y la funcionalidad. Estas son las CTQ (características críticas para la calidad). Deben identificarse partiendo de la cadena funcional: las dimensiones que afectan a los ajustes de ensamblaje, las superficies que influyen en la estanqueidad o la carga, y los radios y estados superficiales que afectan a la vida a fatiga deben incluirse como CTQ; las dimensiones no funcionales del contorno exterior pueden clasificarse como elementos generales.
La clasificación permite asignar los recursos de inspección de forma justificada. Se recomienda inspeccionar el 100 % de los elementos CTQ y conservar los valores medidos; los elementos importantes se inspeccionan por muestreo según el lote; y los elementos generales solo requieren inspección visual y comprobación de daños por transporte. Las piezas metálicas fabricadas mediante LPBF también deben indicar por separado la orientación de muestreo: la diferencia de elongación entre las direcciones vertical y horizontal puede alcanzar entre un 20 % y un 40 %, por lo que un requisito de prestaciones sin orientación de muestreo especificada es, en sí mismo, inválido.
Validación de muestras y primera pieza: convertir «parece correcto» en «es correcto según la medición»
Realizar una validación de muestras antes de un pedido de producción en serie es el método más eficaz para converger los requisitos. Durante esta etapa, no debe bloquearse únicamente la apariencia, sino tres aspectos: si la combinación de material y parámetros de proceso cumple los requisitos de prestaciones, si la deformación de impresión está dentro del rango de compensación y si la cadena de posprocesado puede reproducir de forma estable el estado superficial.
La inspección de primera pieza (FAI) debe cubrir todos los elementos CTQ e incluir certificados de material, curvas de tratamiento térmico e informes de inspección. La muestra de primera pieza debe conservarse como muestra sellada para utilizarse como referencia comparativa en lotes posteriores. La pieza sellada y aprobada mediante firma por el cliente es la única evidencia física para determinar posteriormente si se ha producido algún cambio. Sin una muestra sellada, cualquier disputa dimensional se reduce a los recuerdos de cada parte.
Cambios de requisitos: garantizar que cada modificación deje constancia de su coste y trazabilidad
Los proyectos de impresión tienen ciclos cortos y los clientes suelen solicitar ajustes después de la fase de muestreo. El cambio en sí no es el problema; el problema es que no tenga número de identificación, análisis de impacto ni control de versiones. Un proceso de cambio estandarizado debe incluir: una solicitud de cambio que registre el contenido modificado y el número original; un análisis de impacto sobre utillajes, parámetros, elementos de inspección y plazo de entrega; control de versiones que asegure la anulación inmediata de los planos obsoletos; y, cuando sea necesario, una nueva validación de primera pieza.
Es especialmente importante diferenciar dos tipos de cambios: los cambios geométricos normalmente requieren una nueva simulación y primera pieza; las aclaraciones exclusivamente documentales, como añadir una indicación de rugosidad superficial, solo requieren actualizar la documentación técnica. Confundir ambos tipos provoca una validación excesiva o una falta de validación.
Acuerdo técnico: establecer las reglas de aceptación antes de la entrega
El acuerdo técnico es el resultado final de la ingeniería de requisitos y también la base de arbitraje durante la entrega. Un acuerdo técnico ejecutable debe estipular, como mínimo: las normas aplicables y sus versiones; los criterios de conformidad y métodos de medición para las características críticas; el plan de muestreo y las reglas de aceptación; el tratamiento de productos no conformes, incluyendo retrabajo, concesión o rechazo; y las reglas de conservación de muestras y reinspección para la resolución de controversias.
Un requisito de prestaciones sin criterios de evaluación equivale a no tener requisito. Por ejemplo, «superficie lisa» debe redactarse como «en las superficies especificadas, Ra ≤ 6,3 μm, evaluado conforme a GB/T, con una longitud de muestreo de 0,8 mm y el promedio de tres mediciones»; «resistencia conforme» debe redactarse como «la resistencia a la tracción a temperatura ambiente de las probetas testigo de cada horno será ≥ el valor especificado; la orientación de muestreo será vertical y las probetas recibirán tratamiento térmico junto con el lote».
Conclusión
Traducir los requisitos del cliente en especificaciones verificables es la etapa con mayor retorno de toda la cadena de entrega, desde el plano hasta la pieza física. Identificar las CTQ, consolidar las referencias mediante muestras y primera pieza, controlar las modificaciones con solicitudes de cambio y control de versiones, y acordar las reglas de aceptación mediante un acuerdo técnico: estos cuatro pasos permiten evitar el retrabajo antes de la cotización y proporcionan una base objetiva para resolver disputas de entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.