
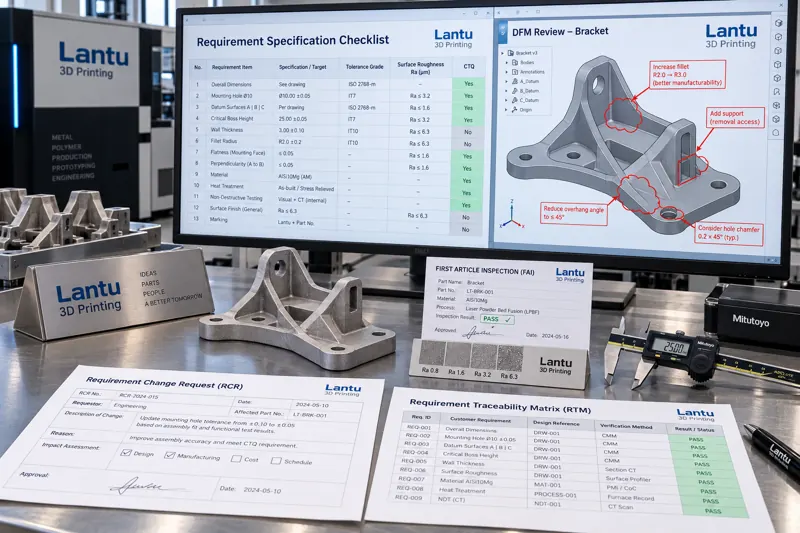
Warum Anforderungen zunächst in prüfbare Spezifikationen überführt werden müssen
In Projekten der additiven Fertigung entsteht die häufigste Nacharbeit nicht im Druckprozess, sondern beim Verständnis der Anforderungen. Aussagen wie „etwas höhere Festigkeit“, „eine glattere Oberfläche“ oder „eine bessere Maßgenauigkeit“ sind technisch nicht unmittelbar umsetzbar: Ohne Werkstoffbezeichnung, Wärmebehandlungszustand und Probenentnahmerichtung gibt es kein Abnahmekriterium. lantu3D definiert Anforderungsengineering als erste Kontrollinstanz im Lebenszyklus vom CAD-Modell bis zum physischen Bauteil: Vage Beschreibungen werden in nummerierte Anforderungen mit Grenzwerten und Prüfmethoden übersetzt, damit Angebot, Produktionsplanung und Prüfung auf einer gemeinsamen Grundlage arbeiten.
Eine nutzbare Anforderungsspezifikation umfasst in der Regel vier Informationsgruppen: Geometrie und Toleranzen (kritische Maße, Form- und Lagetoleranzen, Bezugssystem), Werkstoff und Zustand (Werkstoffsorte, Anforderungen an Pulverbatches, Wärmebehandlung und Verdichtung), Oberfläche und Eigenschaften (Rauheitsklassen, Entnahmeposition und -richtung für mechanische Kennwerte) sowie Lieferung und Rückverfolgbarkeit (Chargenkennzeichnung, Liste der Prüfberichte, Verpackungsart). Fehlt eine dieser Gruppen, wird sie später meist über einen Änderungsantrag nachgereicht.
CTQ-Ermittlung: Dutzende Maße auf wenige Schlüsselkriterien konzentrieren
Ein gedrucktes Bauteil kann mit Hunderten von Bemaßungen versehen sein, doch für Montage und Funktion sind häufig nur 5 bis 12 davon entscheidend. Dies sind die CTQs (Critical to Quality). Sie werden durch Rückverfolgung der Funktionskette identifiziert: Maße mit Einfluss auf Passungen, Flächen mit Einfluss auf Dichtheit oder Lastübertragung sowie Radien und Oberflächenzustände mit Einfluss auf die Ermüdungslebensdauer sollten als CTQ eingestuft werden. Reine Außenkonturmaße ohne Passungsfunktion können als allgemeine Merkmale klassifiziert werden.
Erst nach der Priorisierung lassen sich Prüfressourcen sinnvoll zuordnen. CTQ-Merkmale sollten zu 100 % geprüft und mit gemessenen Istwerten dokumentiert werden; wichtige Merkmale werden chargenweise stichprobengeprüft; bei allgemeinen Merkmalen genügen Sichtprüfung sowie Kontrolle auf Transportbeschädigungen. Bei Metallteilen aus dem LPBF-Verfahren sollte die Entnahmerichtung zusätzlich eindeutig angegeben werden: Die Dehnung in vertikaler und horizontaler Richtung kann um 20 % bis 40 % abweichen. Leistungsanforderungen ohne Angabe der Entnahmerichtung sind daher bereits an sich ungültig.
Musterfreigabe und Erstteil: Aus „sieht richtig aus“ wird „ist messtechnisch richtig“
Eine Musterfreigabe vor Serienaufträgen ist das wirksamste Mittel zur Präzisierung von Anforderungen. In der Musterphase wird nicht primär das Erscheinungsbild festgelegt, sondern drei Punkte: ob die Kombination aus Werkstoff und Prozessparametern die Leistungsanforderungen erfüllt, ob Druckverzug innerhalb des Kompensationsbereichs liegt und ob die Nachbearbeitungskette den geforderten Oberflächenzustand stabil reproduzieren kann.
Die Erstmusterprüfung (FAI) sollte sämtliche CTQ-Merkmale abdecken und durch Werkstoffzeugnisse, Wärmebehandlungskurven und Prüfberichte ergänzt werden. Das Erstmuster muss als Referenzmuster versiegelt und aufbewahrt werden, damit spätere Chargen damit verglichen werden können. Ein vom Kunden unterzeichnetes Referenzmuster ist der einzige physische Nachweis zur Beurteilung, ob sich ein Bauteil später verändert hat. Ohne Referenzmuster fallen Maßstreitigkeiten auf die jeweiligen Erinnerungen der Beteiligten zurück.
Anforderungsänderungen: Jede Anpassung mit Kostenfolge und Nachweis dokumentieren
Da Druckprojekte kurze Durchlaufzeiten haben, fordern Kunden nach der Musterphase häufig Anpassungen. Änderungen selbst sind nicht problematisch; kritisch sind Änderungen ohne Kennzeichnung, Auswirkungsanalyse und Versionskontrolle. Ein geregelter Änderungsprozess sollte Folgendes umfassen: einen Änderungsantrag mit Änderungsinhalt und ursprünglicher Kennnummer, eine Auswirkungsanalyse zu Vorrichtungen, Parametern, Prüfmerkmalen und Lieferterminen, eine versionskontrollierte sofortige Sperrung alter Zeichnungen sowie gegebenenfalls eine erneute Erstteilvalidierung.
Besonders wichtig ist die Unterscheidung zwischen zwei Änderungsarten: Geometrieänderungen erfordern in der Regel eine erneute Simulation und Erstteilprüfung; reine Dokumentenpräzisierungen, etwa eine ergänzte Rauheitsangabe, verlangen nur eine Aktualisierung der technischen Unterlagen. Werden beide Arten gleich behandelt, führt dies entweder zu übermäßiger Validierung oder zu fehlender Validierung.
Technische Vereinbarung: Abnahmeregeln vor der Lieferung festschreiben
Die technische Vereinbarung ist das Endergebnis des Anforderungsengineerings und zugleich die Entscheidungsgrundlage in der Lieferphase. Eine umsetzbare technische Vereinbarung sollte mindestens Folgendes festlegen: zitierte Normen einschließlich Versionsstand, Abnahmekriterien und Messmethoden für kritische Merkmale, Stichprobenplan und Annahmezahl, Umgang mit nichtkonformen Teilen (Nacharbeit, Sonderfreigabe, Ausschuss) sowie Regeln für Rückstellmuster und Nachprüfungen bei Streitfällen.
Eine Leistungsanforderung ohne Kriterium ist keine Anforderung. Beispielsweise sollte „glatte Oberfläche“ formuliert werden als: „Ra ≤ 6,3 μm auf der angegebenen Fläche, Bewertung gemäß GB/T, Messstrecke 0,8 mm, Mittelwert aus drei Messpunkten.“ Statt „Festigkeit ausreichend“ sollte stehen: „Zugfestigkeit von Ofenbegleitproben bei Raumtemperatur ≥ festgelegtem Wert; Entnahmerichtung vertikal; Proben werden gemeinsam mit der Charge wärmebehandelt.“
Fazit
Die Übersetzung von Kundenanforderungen in prüfbare Spezifikationen ist einer der wirtschaftlichsten Schritte in der Lieferkette vom CAD-Modell zum fertigen Bauteil. CTQs identifizieren, Referenzstandards durch Muster und Erstmuster festschreiben, Änderungen durch Änderungsanträge und Versionskontrolle steuern sowie Abnahmeregeln in technischen Vereinbarungen definieren: Diese vier Schritte verhindern Nacharbeit bereits vor der Angebotserstellung und schaffen eine belastbare Grundlage für die Klärung von Lieferstreitigkeiten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.