
はじめに:顧客苦情の後、最も難しいのは説明ではなく責任判定である
3Dプリントの受注品で寸法公差逸脱、組立干渉、表面の早期腐食、またはロット間の性能ばらつきが顧客先で発生すると、一般的には営業が先に顧客対応を行い、エンジニアがリモートで写真を確認し、品質部門が8D報告書を追加作成した後、「代替品を送る」か「顧客側で研磨修正する」かの妥協案を協議する。問題は、このような対応が苦情をサービス事象として扱うだけで、品質損失事象として扱っていない点にある。ある20個ロットのPA12ナイロン製ブラケットでは、組み付け時に6個で穴位置が0.35~0.55 mmずれていることが判明した。企業は6個を再製作して発送し、着払いの宅配費用も負担したが、帳簿に計上された再生産コストは約4,200元に過ぎなかった。しかし、顧客の4時間のライン停止、12個の再検査、再スケジューリング、後続注文の減少は、いずれの台帳にも記録されなかった。3か月後、同じ治具位置決め方式で再び問題が起きても、経営者には依然として「アフターサービス費用は高くない」としか見えず、根本原因の改善は常に優先順位から外れる。Blueprint 3Dでは、設計図面・設計から実物納入までをライフサイクル全体で管理する。苦情の閉ループは、返品判定、損失集計、リコール発動、欠陥流出のレビューという4つの監査可能な項目に着地させなければならない。
一、まず境界を定義する:返品、交換、再加工、特採、リコールは同じではない
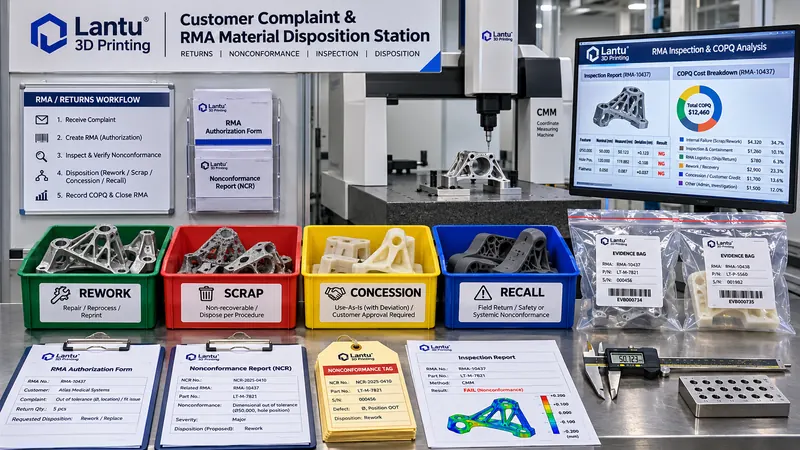
多くの争議は用語の混用から生じる。企業の品質手順では、以下の5種類の処置を明文化することを推奨する。返品とは、物品の所有権と現物をともに返却することであり、機能的な故障または同一ロットの系統的な逸脱に適用する。交換は元の部品を返却し、適合品を代替送付することであり、元の部品は証拠として保管しなければならない。再加工は、顧客現場または工場返送後に機械加工、研磨、再熱処理によって適合性を回復することであり、再検証の記録が必須である。特採受入れは、逸脱が機能に影響せず、顧客が書面で現状使用を承認することである。典型例として、非嵌合面のRaを6.3 μmから9.0 μmへ緩和しても、組立穴径は変更不可とする。リコール/回収は、納入済みロットに共通原因があり、故障が継続的に発生する可能性があるため、シリアル番号に基づき能動的に回収または現場選別を行うことである。RMA(Return Material Authorization)は単なる物流伝票ではなく、返却物ごとに付与する管理番号である。顧客、注文番号、ロット番号、造形ジョブ番号、材料ヒートロット、後処理ロット、故障現象、初期判定等級、輸送方法、受領者、証拠一覧を一対一で紐付けなければならない。RMA番号のない返品品は不適合品区域へ入れてはならない。そうしなければ、レビュー時に「どの粉末ロットで、どのパラメータウィンドウで製造されたのか」に答えられなくなる。
二、苦情分類:主観的印象ではなく、測定可能な重大度と拡散性を用いる
顧客苦情はA/B/Cの3段階に分け、判定基準を形容詞ではなく数値で規定することを推奨する。A級は、安全部品、耐圧部品、機能的な組立不良に関わるもの、または同一ロット・同一現象が2個以上、もしくはロット不良率が5%以上の場合であり、2時間以内の応答、24時間以内の同一ロット在庫および輸送中品の封じ込めを要求する。B級は、機能に影響しない外観、非重要寸法、梱包損傷であり、単一ロットで1個、かつ再検査が合格の場合とし、8時間以内の応答、3営業日以内の処置提示を要求する。C級は、問い合わせ、書類不足、物流照会であり、不適合品プロセスには入れないが、サービス指標には計上する。重大度S、発生度O、検出度Dを各1~5点で評価し、リスク優先数RPN=S×O×Dを算出できる。例えば「金属ブラケットの組立穴位置ずれ」はS=5、O=3、D=2でRPN=30となり、自動的にA級を発動する。分類はトレーサビリティと連動させる必要がある。すなわち、RMAから造形ジョブ番号→設備番号→粉末敷設ロット→保護ガス酸素濃度記録→熱処理曲線→CMM報告書へと逆引きする。同一ロットで既に18個を納入している場合、封じ込め範囲は苦情対象の1個ではなく、同一ジョブ番号の全18個に加え、同一治具および補正パラメータを再利用した隣接ジョブの仕掛品まで含む。
三、RMA処置チェーン:受領時の立証から再検証までの7ノード
第1ノードは承認である。品質エンジニアがRMAを発行し、当該ロットの記録を凍結するとともに、元のモデルおよび工程パラメータが上書きされないようにする。第2ノードは、到着時の6面写真と梱包状態の記録である。衝撃インジケータラベル、緩衝材の圧潰状態、封緘の完全性をともに証拠化し、輸送損傷を造形欠陥と誤判定しないようにする。第3ノードは隔離である。返却品には赤色の不適合ラベルを貼り、独立したパレットに置き、再加工待ち品および保管サンプルと混載しない。第4ノードは再現検査である。元図面のCTQ一覧に従って測定し、金属部品では少なくとも採取方向を記録する。LPBFでは、垂直試験片と水平試験片の伸びが20~40%異なる場合がある。同一の校正済みCMM、同一の測定プローブ、同一の治具姿勢で再測定することを推奨し、測定不確かさも報告書に記載する。第5ノードは根本原因の階層化である。設計補正の誤り、モデル版数の誤り、設備状態のドリフト、粉末含水率超過、後処理変形、梱包・輸送損傷、顧客による組立誤使用という7分類から主因と寄与因子を必ず選定し、「操作不良」とだけ記載してはならない。第6ノードは処置判定である。再加工、廃棄、特採、交換、リコールは、品質・技術・生産の3部門による共同承認を必要とする。廃棄判定品には破壊的な識別表示を施し、スクラップ台帳に登録する。第7ノードは再検証と完了である。再加工品は全寸法を再検査し、交換品にはFAIの重要項目と材料証明書を添付する。完了条件は、顧客が使用を確認し、かつCAPAの有効性として後続3ロットまたは90日以内に同一原因の再発がないことである。
四、品質損失を完全に算定する:COPQ集計表と欠陥流出指標
苦情コストを再生産費だけで記録すると、体系的な過小評価につながる。COPQ(不良品質コスト)は、次の4分類で管理することを推奨する。内部失敗コスト(廃棄材料、設備占有、再造形工数、再加工・再検査)、外部失敗コスト(代替品の物流、顧客現場支援、ライン停止補償、値引き、受注逸失)、評価コスト(追加CMM、CT、金相、第三者再検査)、予防・是正コスト(治具改訂、パラメータウィンドウの再校正、SOP改訂、教育)である。冒頭の20個のブラケットを例にすると、6個分の再製作材料・機械時間は約4,200元、宅配・保険料は380元、エンジニアの現場支援2人日は約1,600元、12個のCMM再検査は約900元、顧客のライン停止に対する協議値引きは3,000元、治具位置決めピンの改訂と初品検証は約2,500元であり、合計約12,580元となる。これは当初の帳簿記録の3倍である。さらに欠陥流出率を、「納入後に発見されたCTQ不適合品数÷同期間の納入品数」と定義し、1万個当たりで管理する。四半期に2,400個を納入し、外部で6個が発見された場合、25,000 ppmとなる。目標は3ロットの改善を経て5,000 ppm以下へ下げることである。品質月報には、「苦情件数、RMA完了リードタイム、1個当たりの外部失敗コスト、同一原因再発率、CAPA期限内完了率」を並べて表示しなければならない。そうでなければ、8Dをどれほど完全に記述しても、システムが改善していることを証明できない。
五、リコール発動と演習:2社目の顧客から電話が来るまで待たない
リコールは自動車・医療業界だけのものではない。次の4つを厳格な発動条件として設定することを推奨する。同一材料ヒートロットまたは同一造形ジョブ番号で、同一原因のA級苦情が2件発生した場合。CTまたは金相により、ロット性のある気孔または未溶融が受入等級を超えることが確認された場合。熱処理曲線、酸素濃度記録、または粉末回収回数が工程ウィンドウを逸脱し、既に出荷済みであることが確認された場合。顧客現場で安全リスクが発生した場合である。発動後2時間以内に、品質、技術、生産、顧客サービス、法務で構成する対策チームを立ち上げる。シリアル番号一覧に従い、「装置に組付け済み、顧客在庫、輸送中、仕掛中、社内在庫」の5状態を区分し、それぞれに対して現場選別指示、使用停止通知、輸送停止指示、隔離指示を出す。四半期ごとに机上演習を1回実施する。ランダムに納入済みロットを1つ抽出し、60分以内に連絡可能なシリアル番号一覧を作成し、90分以内に同一ロット在庫と輸送中品の封じ込めを完了し、24時間以内に対外技術説明のテンプレートを作成することを求める。演習の成果物は議事録ではなく、実行可能な連絡先一覧、判定閾値、説明文言の版管理である。
六、導入チェックリスト:30日間で苦情台帳をエンジニアリング閉ループへ高度化する
第1週:RMA番号の規則と不適合品ラベルを統一し、注文番号―ジョブ番号―ロット番号―シリアル番号の4層インデックスを整備する。返品、交換、再加工、特採、リコールの5種類の処置を手順書に記載する。第2週:A/B/C分類表とRPN閾値を作成し、応答期限、エスカレーション経路、封じ込め範囲の規則を設定する。関連ロットを凍結できるよう作業指示システムと連携させる。第3週:COPQの4分類および欠陥流出率レポートを運用開始し、物流、値引き、現場支援、第三者検査をすべて外部失敗コストに計上する。各RMAには少なくとも3枚の証拠写真と1件の再検査報告書を必須で紐付ける。第4週:リコール机上演習を1回実施し、直近12か月の苦情データから高コストの根本原因上位3件を逆算する。各根本原因にCAPA責任者と有効性判定基準を設定する。主要な確認項目は、RMA番号のない返却品が存在しないか、A級苦情で24時間以内に同一ロットの封じ込めが完了しているか、廃棄品に破壊的識別表示があるか、特採受入れに顧客の書面承認があるか、CAPA完了に後続3ロットで再発なしという証拠があるか、COPQが再生産費だけでなく受注逸失までカバーしているか、である。
まとめ:苦情閉ループの成果物は、監査可能な数値の集合である
Blueprint 3Dは、設計図面から物理的な納入までのライフサイクル管理を重視しており、アフターサービス段階もエンジニアリングチェーンの一部である。顧客苦情をRMA管理番号、分類判定基準、7ノード処置チェーン、COPQの全範囲集計、リコール発動メカニズムへ高度化することで、企業が得るものは、表現の整った8D報告書ではなく、「どのロット、どの設備、どのパラメータ、損失はいくらか、再発したか」という追跡可能な回答となる。四半期単位で、A級苦情の同一ロット封じ込め達成率100%、RMA平均完了リードタイム7営業日以下、同一原因再発率5%以下、1万個当たり欠陥流出率の継続的低下という4つの数値を確認することを推奨する。返品・リコールのデータが治具設計、工程ウィンドウ、検査計画を逆方向に駆動できて初めて、顧客苦情はコストセンターからエンジニアリング改善への入口へと変わる。