
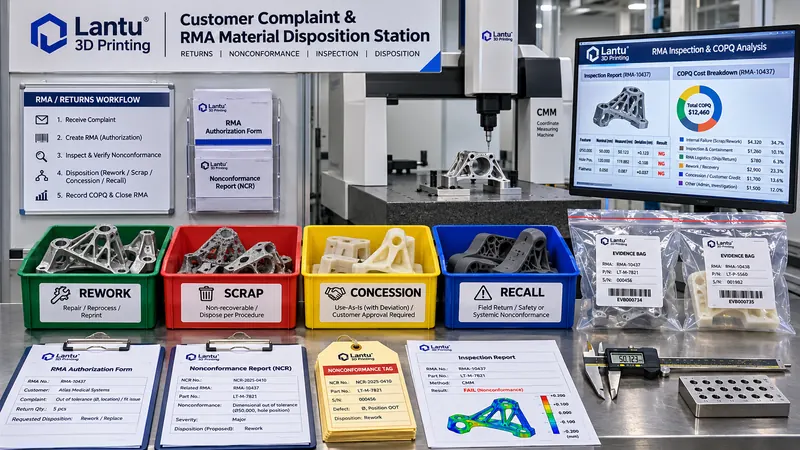
Introdução: após uma reclamação de cliente, o mais difícil não é explicar, mas atribuir responsabilidades
Quando peças personalizadas impressas em 3D apresentam, no cliente, desvios dimensionais, interferência de montagem, corrosão superficial precoce ou dispersão de propriedades entre lotes, a sequência usual é: vendas acalma o cliente, engenharia analisa imagens remotamente, qualidade emite um relatório 8D e, por fim, negocia-se um meio-termo entre reenviar uma peça e o cliente realizar o desbaste. O problema é que essa abordagem trata a reclamação como um evento de atendimento, e não como um evento de perda da qualidade. Em um lote de 20 suportes de nylon PA12, foram encontrados, durante a instalação, seis itens com desvio de posição de furos entre 0,35 e 0,55 mm. A empresa reenviou seis peças e assumiu o frete a cobrar da SF Express, registrando contabilmente apenas cerca de RMB 4.200 em custos de reprodução. Porém, quatro horas de parada de linha do cliente, reinspeção de 12 peças, replanejamento da produção e redução de pedidos posteriores não entraram em nenhum registro. Três meses depois, o mesmo plano de posicionamento do dispositivo apresentou novamente problemas. A gestão continuou vendo “baixo custo de pós-venda”, e a melhoria da causa raiz nunca recebeu prioridade. A lantu3D considera a gestão desde o projeto até a entrega física como um ciclo de vida completo; o ciclo fechado de reclamações deve incluir quatro campos auditáveis: decisão de devolução, consolidação de perdas, gatilho de recall e análise de escape de defeitos.
I. Definir primeiro os limites: devolução, substituição, retrabalho, concessão e recall não são a mesma coisa
Muitas divergências resultam do uso indistinto de termos. Recomenda-se consolidar cinco tipos de disposição nos procedimentos de qualidade da empresa: devolução significa o retorno conjunto da propriedade e do item físico, aplicável a falhas funcionais ou desvios sistêmicos no mesmo lote; substituição é a devolução da peça original com o envio de uma peça conforme, devendo a peça original ser preservada como evidência; retrabalho consiste em restaurar a conformidade no local do cliente ou na fábrica por usinagem, lixamento ou novo tratamento térmico, exigindo registros de revalidação; aceitação por concessão ocorre quando o desvio não afeta a função e o cliente autoriza por escrito o uso no estado atual, como no caso típico de flexibilizar a rugosidade Ra de uma superfície sem acoplamento de 6,3 μm para 9,0 μm sem alterar o diâmetro do furo de montagem; recall/recuperação ocorre quando lotes já entregues têm uma causa comum e podem continuar gerando falhas, exigindo recolhimento proativo por número de série ou triagem no campo. O RMA (Return Material Authorization) não é uma simples guia logística, mas um número controlado atribuído a cada item devolvido: cliente, número do pedido, número do lote, número da tarefa de impressão, lote de fusão do material, lote de pós-processamento, modo de falha, classificação preliminar, modalidade de transporte, recebedor e lista de evidências devem estar vinculados individualmente. Devoluções sem número de RMA não devem entrar na área de produtos não conformes; caso contrário, será impossível responder na análise posterior: “de qual lote de pó e de qual janela de parâmetros essa peça saiu?”.
II. Classificação de reclamações: substituir impressões subjetivas por severidade e disseminação mensuráveis
Recomenda-se dividir as reclamações em níveis A/B/C, com critérios expressos em números, não em adjetivos. Nível A: envolve itens de segurança, componentes sob pressão, falha de montagem funcional ou pelo menos duas peças com o mesmo defeito no lote/taxa de não conformidade do lote ≥5%; requer resposta em até 2 horas e contenção do estoque e materiais em trânsito do mesmo lote em até 24 horas. Nível B: defeitos estéticos, dimensões não críticas ou danos à embalagem que não afetam a função, limitados a uma peça no lote e com reinspeção aprovada; requer resposta em até 8 horas e disposição em até 3 dias úteis. Nível C: consultas, documentos ausentes ou rastreamento logístico; não entra no fluxo de não conformidades, mas é contabilizado nos indicadores de atendimento. Severidade S, ocorrência O e detecção D podem ser pontuadas de 1 a 5 para formar o número de prioridade de risco RPN=S×O×D; por exemplo, “desvio do furo de montagem de suporte metálico” com S=5, O=3 e D=2 resulta em RPN=30, acionando automaticamente o nível A. A classificação deve estar vinculada à rastreabilidade: a partir do RMA, rastrear número da tarefa de impressão → número do equipamento → lote de espalhamento de pó → registro de teor de oxigênio do gás de proteção → curva de tratamento térmico → relatório de CMM. Se 18 peças do mesmo lote já foram entregues, o escopo de contenção não é a única peça reclamada, mas todas as 18 peças da mesma tarefa, além de itens em processo de tarefas adjacentes que reutilizem o mesmo dispositivo e os mesmos parâmetros de compensação.
III. Cadeia de tratamento de RMA: sete etapas, da comprovação no recebimento à revalidação
A primeira etapa é a autorização: o engenheiro da qualidade emite o RMA, congela os registros do lote e impede a substituição do modelo original e dos parâmetros de processo. A segunda etapa é registrar fotografias das seis faces no recebimento e o estado da embalagem, preservando também evidências como etiquetas indicadoras de impacto, deformação dos revestimentos amortecedores e integridade do lacre, para evitar que danos de transporte sejam classificados incorretamente como defeitos de impressão. A terceira etapa é o isolamento: itens devolvidos recebem etiqueta vermelha de não conformidade e são colocados em paletes independentes, sem mistura com itens aguardando retrabalho ou amostras de retenção. A quarta etapa é o ensaio de reprodução: medir conforme a lista de CTQ do desenho original; para peças metálicas, registrar ao menos a direção de amostragem, pois o alongamento de corpos de prova verticais e horizontais em LPBF pode diferir entre 20% e 40%. Recomenda-se repetir a medição no mesmo CMM calibrado, com o mesmo apalpador e a mesma posição de fixação, e incluir a incerteza de medição no relatório. A quinta etapa é a estratificação da causa raiz: entre erro de compensação de projeto, erro de versão do modelo, deriva do estado do equipamento, teor de umidade excessivo do pó, deformação no pós-processamento, dano na embalagem/transporte e uso incorreto na montagem pelo cliente, deve-se definir uma causa principal e fatores contribuintes; não basta escrever “operação inadequada”. A sexta etapa é a decisão de disposição: retrabalho, sucateamento, concessão, substituição ou recall, com aprovação conjunta de qualidade, engenharia e produção; peças sucateadas devem receber marcação destrutiva e entrar no registro de sucata. A sétima etapa é a revalidação e o encerramento: peças retrabalhadas passam por reinspeção dimensional completa; peças de substituição devem incluir os itens críticos de FAI e certificado de material; o encerramento exige confirmação de uso pelo cliente e ausência de recorrência pela mesma causa nos três lotes subsequentes ou em 90 dias, comprovando a eficácia da CAPA.
IV. Calcular integralmente as perdas de qualidade: planilha COPQ e indicador de escape de defeitos
Se o custo de reclamações registrar apenas a reprodução, haverá subestimação sistemática. Recomenda-se estabelecer quatro categorias de COPQ (custo da má qualidade): falhas internas (material sucateado, ocupação de equipamento, horas de reimpressão, retrabalho e reinspeção), falhas externas (logística de reposição, suporte no local do cliente, indenização por parada de linha, descontos e perda de pedidos), custos de avaliação (CMM adicional, CT, metalografia e reinspeção por terceiros) e custos de prevenção e correção (revisão de dispositivos, recalibração da janela de parâmetros, revisão de SOP e treinamento). No exemplo inicial dos 20 suportes: materiais e tempo de máquina para reposição de seis peças, cerca de RMB 4.200; frete SF Express e seguro, RMB 380; suporte de engenharia no local por dois dias-homem, cerca de RMB 1.600; reinspeção CMM de 12 peças, cerca de RMB 900; desconto negociado pela parada de linha do cliente, RMB 3.000; revisão dos pinos de posicionamento do dispositivo e validação de primeira peça, cerca de RMB 2.500. O total é aproximadamente RMB 12.580, três vezes o registro contábil inicial. Defina também a taxa de escape de defeitos: número de peças CTQ não conformes identificadas após a entrega ÷ número de peças entregues no período, expressa por dez mil peças. Se 2.400 peças forem entregues em um trimestre e seis defeitos forem encontrados externamente, o indicador será 25.000 ppm; a meta é reduzi-lo para ≤5.000 ppm após melhorias em três lotes. O relatório mensal de qualidade deve apresentar conjuntamente “número de reclamações, ciclo de encerramento de RMA, custo de falha externa por peça, taxa de recorrência pela mesma causa e taxa de encerramento de CAPA no prazo”; caso contrário, mesmo um 8D completo não comprova que o sistema está melhorando.
V. Acionamento e simulação de recall: não espere o telefonema de um segundo cliente
Recall não pertence apenas às indústrias automotiva e médica. Recomenda-se estabelecer quatro gatilhos rígidos: duas reclamações de nível A pela mesma causa no mesmo lote de fusão de material ou na mesma tarefa de impressão; CT ou metalografia confirmando porosidade em lote ou falta de fusão acima do nível de aceitação; comprovação de que curva de tratamento térmico, registro de oxigênio ou número de reutilizações do pó excederam a janela de processo e que peças já foram expedidas; ocorrência de risco de segurança no local do cliente. Após o acionamento, deve-se formar, em até 2 horas, uma equipe de tratamento com qualidade, engenharia, produção, atendimento ao cliente e jurídico. Com base na lista de números de série, devem ser diferenciados cinco estados: “instalado”, “em estoque do cliente”, “em trânsito”, “em processo” e “em estoque”, emitindo-se respectivamente orientações de triagem de campo, aviso de suspensão de uso, instruções de interceptação e instruções de isolamento. Realize uma simulação de mesa trimestral: selecione aleatoriamente um lote já entregue e exija, em até 60 minutos, uma lista de números de série com contatos disponíveis; em até 90 minutos, a contenção do estoque e dos materiais em trânsito do mesmo lote; e, em até 24 horas, um modelo de comunicação técnica externa. A saída da simulação não deve ser uma ata, mas uma lista executável de contatos, limites de decisão e versões de roteiro de comunicação.
VI. Lista de implementação: em 30 dias, transformar o registro de reclamações em um ciclo fechado de engenharia
Semana 1: padronizar as regras de numeração de RMA e as etiquetas de produtos não conformes, completando o índice de quatro níveis pedido—tarefa—lote—número de série; incluir devolução, substituição, retrabalho, concessão e recall nos documentos de procedimento. Semana 2: criar a tabela de classificação A/B/C e limites de RPN, configurar prazos de resposta, caminhos de escalonamento e regras de escopo de contenção, vinculando o sistema de ordens de serviço ao congelamento dos lotes relacionados. Semana 3: implantar as quatro categorias de COPQ e o relatório de taxa de escape de defeitos; incluir logística, descontos, suporte de campo e ensaios por terceiros nas falhas externas; exigir para cada RMA pelo menos três fotos de evidência e um relatório de reinspeção. Semana 4: realizar uma simulação de mesa de recall e usar dados de reclamações dos últimos 12 meses para recalcular as três causas raiz de maior custo, atribuindo a cada uma um responsável por CAPA e critérios de eficácia. Os principais itens de verificação incluem: existem itens devolvidos sem número de RMA? Reclamações de nível A tiveram contenção do mesmo lote concluída em 24 horas? Peças sucateadas receberam marcação destrutiva? Aceitações por concessão têm autorização escrita do cliente? O encerramento de CAPA possui evidências de ausência de recorrência nos três lotes subsequentes? O COPQ cobre perda de pedidos, e não apenas custos de reprodução?
Conclusão: o entregável do ciclo fechado de reclamações é um conjunto de números auditáveis
A lantu3D enfatiza a gestão do ciclo de vida desde o projeto até a entrega física, e a etapa de pós-venda também faz parte da cadeia de engenharia. Ao transformar reclamações de clientes em números de RMA controlados, critérios de classificação, cadeia de tratamento em sete etapas, consolidação integral de COPQ e mecanismo de acionamento de recall, a empresa deixa de obter apenas um relatório 8D bem redigido e passa a ter respostas rastreáveis para “qual lote, qual equipamento, qual parâmetro, qual perda e se houve recorrência”. Recomenda-se acompanhar trimestralmente quatro números: taxa de contenção do mesmo lote para reclamações nível A de 100%, ciclo médio de encerramento de RMA ≤7 dias úteis, taxa de recorrência pela mesma causa ≤5% e redução contínua da taxa de escape de defeitos por dez mil peças. Somente quando dados de devoluções e recalls puderem retroalimentar o projeto de dispositivos, a janela de processo e o plano de inspeção, as reclamações de clientes deixarão de ser um centro de custo e se tornarão uma porta de entrada para melhoria de engenharia.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.