
Introducción: después de una reclamación de cliente, lo más difícil no es explicar, sino asignar responsabilidades
Cuando una pieza personalizada de impresión 3D presenta en las instalaciones del cliente una desviación dimensional excesiva, interferencia de montaje, corrosión superficial prematura o dispersión de prestaciones entre lotes, la secuencia habitual es: ventas tranquiliza primero al cliente, ingeniería revisa las imágenes a distancia, calidad emite un informe 8D y, finalmente, se negocia una solución intermedia entre «reenviar una pieza» y «que el cliente realice el rectificado». El problema es que este enfoque trata la reclamación como un incidente de servicio, en lugar de como un evento de pérdida de calidad. En un lote de 20 soportes de nailon PA12, se detectó durante el montaje que 6 piezas tenían una desviación de posición de agujeros de 0,35–0,55 mm. La empresa repuso las 6 piezas y asumió el transporte contra reembolso de SF Express; contablemente solo registró unos 4.200 RMB de coste de reproducción. Sin embargo, las 4 horas de parada de línea del cliente, la reinspección de 12 piezas, la reprogramación de producción y la posterior reducción de pedidos no se incorporaron a ningún registro. Tres meses después, el mismo esquema de posicionamiento de utillaje volvió a causar problemas. La dirección seguía viendo «bajos costes posventa», por lo que la mejora de la causa raíz nunca recibía prioridad. lantu3D considera la entrega desde el plano/diseño hasta el producto físico como una gestión del ciclo de vida completo; el cierre de reclamaciones debe materializarse en cuatro campos auditables: determinación de devolución, asignación de pérdidas, activación de retirada y revisión de fugas de defectos.
I. Definir primero los límites: devolución, sustitución, reparación, concesión y retirada no son lo mismo
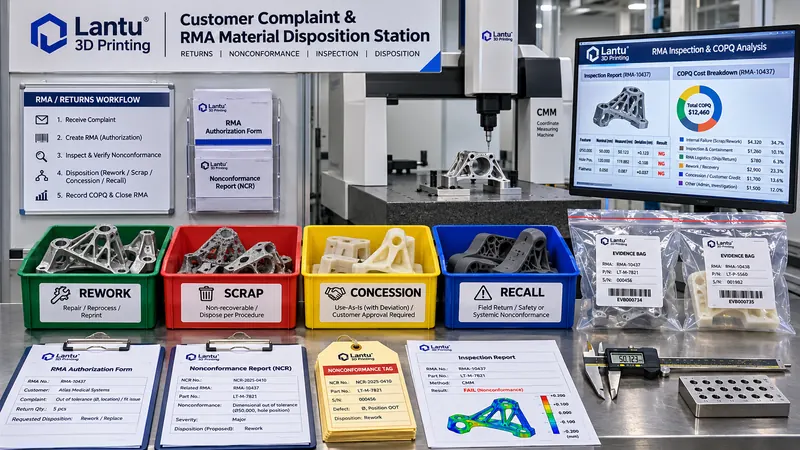
Muchas disputas se originan por el uso indistinto de términos. Se recomienda consolidar cinco tipos de disposición en el procedimiento de calidad de la empresa: la devolución implica que tanto la propiedad de la mercancía como la pieza física son devueltas, y es aplicable a fallos funcionales o desviaciones sistemáticas del mismo lote; la sustitución consiste en devolver la pieza original y enviar una pieza conforme, conservando la original como evidencia; la reparación restaura la conformidad mediante mecanizado, rectificado o nuevo tratamiento térmico, ya sea en las instalaciones del cliente o en fábrica, y debe contar con registros de reverificación; la aceptación por concesión permite utilizar la pieza en su estado actual, previa autorización escrita del cliente, cuando la desviación no afecta a la función; un umbral típico sería relajar la rugosidad Ra de una superficie no acoplada de 6,3 μm a 9,0 μm, sin modificar el diámetro de los agujeros de montaje; la retirada/recuperación se aplica cuando lotes ya entregados comparten una causa común y pueden seguir generando fallos, por lo que deben recuperarse proactivamente por número de serie o someterse a cribado en campo. Un RMA (Return Material Authorization) no es una simple orden logística, sino un número controlado asignado a cada pieza devuelta: cliente, número de pedido, número de lote, número de trabajo de impresión, lote de fusión del material, lote de posprocesado, fenómeno de fallo, nivel de evaluación preliminar, modo de transporte, receptor y lista de evidencias deben estar vinculados individualmente. Las devoluciones sin número RMA no deben entrar en el área de producto no conforme; de otro modo, durante la revisión no será posible responder «de qué lote de polvo y de qué ventana de parámetros procedía esta pieza».
II. Clasificación de reclamaciones: sustituir las impresiones subjetivas por gravedad y alcance medibles
Se recomienda clasificar las reclamaciones de clientes en tres niveles, A/B/C, y redactar los criterios mediante cifras en lugar de adjetivos. Nivel A: afecta a piezas de seguridad, piezas sometidas a presión o fallos de montaje funcional, o existen ≥2 piezas con el mismo fenómeno en un lote/tasa de defectos del lote ≥5%; requiere respuesta en 2 horas y contención del inventario y material en tránsito del mismo lote en 24 horas. Nivel B: defectos estéticos, dimensiones no críticas o daños de embalaje que no afectan a la función; una sola pieza en un lote y reinspección conforme; requiere respuesta en 8 horas y una disposición en 3 días laborables. Nivel C: consultas, falta de documentación o seguimiento logístico; no entra en el proceso de producto no conforme, pero se contabiliza en los indicadores de servicio. La gravedad S, la ocurrencia O y la detectabilidad D pueden valorarse de 1 a 5 para obtener el número de prioridad de riesgo RPN=S×O×D; por ejemplo, para «desviación de agujeros de montaje en soporte metálico», S=5, O=3, D=2 y RPN=30, lo que activa automáticamente el nivel A. La clasificación debe estar vinculada a la trazabilidad: desde el RMA se rastrea el número de trabajo de impresión → número de equipo → lote de extendido de polvo → registro de contenido de oxígeno del gas de protección → curva de tratamiento térmico → informe CMM. Si se han entregado 18 piezas del mismo lote, el alcance de contención no es la única pieza reclamada, sino las 18 piezas del mismo número de trabajo, más los productos en proceso de trabajos adyacentes que reutilicen el mismo utillaje y parámetros de compensación.
III. Cadena de gestión RMA: siete etapas desde la recepción de evidencias hasta la reverificación
La primera etapa es la autorización: el ingeniero de calidad emite el RMA, congela las cuentas del lote e impide que se sobrescriban el modelo original y los parámetros de proceso. La segunda etapa consiste en registrar fotografías de las seis caras de la pieza a su llegada y el estado del embalaje; deben conservarse también como evidencia las etiquetas indicadoras de impacto, la deformación por aplastamiento de los acolchados y la integridad del sellado, para evitar atribuir erróneamente a la impresión daños ocurridos durante el transporte. La tercera etapa es el aislamiento: la pieza devuelta recibe una etiqueta roja de no conformidad y se coloca en una bandeja independiente, sin mezclarla con piezas pendientes de reparación ni muestras de retención. La cuarta etapa es la inspección de reproducción: se mide según la lista CTQ del plano original; en piezas metálicas debe registrarse como mínimo la dirección de muestreo, ya que el alargamiento de probetas verticales y horizontales fabricadas por LPBF puede diferir entre un 20 % y un 40 %. Se recomienda repetir la medición utilizando la misma CMM calibrada, el mismo palpador y la misma orientación de fijación; la incertidumbre de medición debe figurar en el informe. La quinta etapa es la estratificación de la causa raíz: deben seleccionarse una causa principal y factores contribuyentes entre siete categorías —error de compensación de diseño, error de versión del modelo, deriva del estado del equipo, contenido de humedad excesivo del polvo, deformación de posprocesado, daño de embalaje/transporte y uso incorrecto por parte del cliente—, sin limitarse a escribir «operación inadecuada». La sexta etapa es la decisión de disposición: reparación, desecho, concesión, sustitución o retirada, con aprobación conjunta de calidad, ingeniería y producción; las piezas desechadas deben recibir una marca destructiva e incorporarse al registro de residuos. La séptima etapa es la reverificación y cierre: las piezas reparadas se reinspeccionan en todas sus dimensiones; las piezas de sustitución se entregan con los elementos críticos FAI y certificado de material. Las condiciones de cierre son la confirmación de uso por parte del cliente y la ausencia de recurrencia por la misma causa en los 3 lotes siguientes o durante 90 días para demostrar la eficacia de la CAPA.
IV. Calcular íntegramente las pérdidas de calidad: tabla de asignación COPQ e indicador de fuga de defectos
Si el coste de una reclamación solo registra el gasto de reproducción, se infravalorará sistemáticamente. Se recomienda establecer cuatro categorías de COPQ (coste de mala calidad): fallo interno (material desechado, ocupación de equipos, horas de reimpresión, reparación y reinspección), fallo externo (logística de reposición, soporte en las instalaciones del cliente, compensación por parada de línea, rebajas y pérdida de pedidos), costes de evaluación (CMM adicional, CT, metalografía y reinspección por terceros) y costes de prevención y corrección (revisión de utillajes, recalibración de ventanas de parámetros, actualización de SOP y formación). En el ejemplo inicial de los 20 soportes: materiales y tiempo de máquina para reponer 6 piezas, aproximadamente 4.200 RMB; SF Express y seguro de valor, 380 RMB; soporte de ingeniería en campo de 2 personas-día, aproximadamente 1.600 RMB; reinspección CMM de 12 piezas, aproximadamente 900 RMB; descuento negociado por parada de línea del cliente, 3.000 RMB; revisión de los pasadores de posicionamiento del utillaje y validación de primera pieza, aproximadamente 2.500 RMB. El total asciende a unos 12.580 RMB, tres veces el registro contable inicial. Se define además la tasa de fuga de defectos: número de piezas no conformes CTQ detectadas después de la entrega ÷ número de piezas entregadas en el mismo periodo, expresado por cada diez mil piezas. Si se entregan 2.400 piezas en un trimestre y se detectan externamente 6 piezas, el valor es de 25.000 ppm; el objetivo es reducirlo a ≤5.000 ppm tras 3 lotes de mejora. El informe mensual de calidad debe mostrar en paralelo «número de reclamaciones, ciclo de cierre RMA, coste de fallo externo por pieza, tasa de recurrencia por la misma causa y tasa de cierre puntual de CAPA»; de lo contrario, por muy completo que sea el 8D, no podrá demostrar que el sistema está mejorando.
V. Activación y simulación de retiradas: no espere a que llame un segundo cliente
Las retiradas no pertenecen exclusivamente a los sectores de automoción y productos médicos. Se recomienda establecer cuatro activadores obligatorios: dos reclamaciones de nivel A con la misma causa en el mismo lote de fusión de material o número de trabajo de impresión; CT o metalografía que confirmen porosidad o falta de fusión por lote fuera del nivel de aceptación; curvas de tratamiento térmico, registros de contenido de oxígeno o número de reutilizaciones de polvo que se demuestre que exceden la ventana de proceso y que ya hayan salido de fábrica; o la aparición de un riesgo de seguridad en las instalaciones del cliente. Tras la activación, debe formarse en 2 horas un equipo de respuesta compuesto por calidad, ingeniería, producción, atención al cliente y legal. Según la lista de números de serie, se distinguen cinco estados: «instalado, en inventario del cliente, en tránsito, en proceso y en stock», y se emiten respectivamente instrucciones de cribado en campo, avisos de suspensión de uso, órdenes de interceptación e instrucciones de aislamiento. Debe realizarse una simulación documental cada trimestre: seleccionar aleatoriamente un lote ya entregado y exigir una lista de números de serie contactables en 60 minutos, la contención del inventario y materiales en tránsito del mismo lote en 90 minutos, y una plantilla de explicación técnica externa en 24 horas. El resultado de la simulación no debe ser un acta de reunión, sino una lista de contactos, umbrales de decisión y versiones de guion ejecutables.
VI. Lista de implantación: actualizar en 30 días el registro de reclamaciones a un cierre de ciclo de ingeniería
Semana 1: unificar las reglas de numeración RMA y las etiquetas de producto no conforme; completar el índice de cuatro niveles pedido—número de trabajo—número de lote—número de serie; incorporar al procedimiento las cinco disposiciones de devolución, sustitución, reparación, concesión y retirada. Semana 2: establecer la tabla de clasificación A/B/C y los umbrales RPN; configurar plazos de respuesta, rutas de escalado y reglas de alcance de contención; vincular el sistema de asignación de trabajos para congelar los lotes relacionados. Semana 3: poner en marcha las cuatro categorías COPQ y el informe de tasa de fuga de defectos; incluir logística, descuentos, soporte en campo y ensayos de terceros en los fallos externos; exigir para cada RMA al menos 3 fotografías de evidencia y 1 informe de reinspección. Semana 4: realizar una simulación documental de retirada y utilizar los datos de reclamaciones de los últimos 12 meses para calcular retrospectivamente las tres causas raíz de mayor coste; asignar a cada causa un responsable de CAPA y criterios de eficacia. Los puntos de control clave incluyen: si existen piezas devueltas sin número RMA; si las reclamaciones de nivel A completan la contención del mismo lote en 24 horas; si las piezas desechadas llevan marca destructiva; si las aceptaciones por concesión cuentan con autorización escrita del cliente; si el cierre de CAPA dispone de evidencia de ausencia de recurrencia en los 3 lotes posteriores; y si el COPQ cubre la pérdida de pedidos, no solo el coste de reproducción.
Conclusión: el entregable del cierre de reclamaciones es un conjunto de cifras auditables
lantu3D enfatiza la gestión del ciclo de vida desde el plano de diseño hasta la entrega física, y la fase posventa también forma parte de la cadena de ingeniería. Al convertir las reclamaciones de clientes en números RMA controlados, criterios de clasificación, una cadena de disposición de siete etapas, asignación integral de COPQ y mecanismos de activación de retiradas, la empresa deja de obtener únicamente un informe 8D bien redactado y pasa a contar con respuestas trazables sobre «qué lote, qué equipo, qué parámetro, qué pérdida y si existe recurrencia». Se recomienda observar trimestralmente cuatro cifras: tasa de cumplimiento del 100 % en la contención del mismo lote para reclamaciones de nivel A; ciclo medio de cierre RMA ≤7 días laborables; tasa de recurrencia por la misma causa ≤5 %; y descenso continuo de la tasa de fuga de defectos por cada diez mil piezas. Solo cuando los datos de devoluciones y retiradas puedan impulsar de vuelta el diseño de utillajes, las ventanas de proceso y los planes de inspección, las reclamaciones de clientes pasarán realmente de ser un centro de costes a una puerta de entrada para la mejora de ingeniería.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.