
Inleiding: na een klantklacht is niet uitleggen, maar verantwoordelijkheden vaststellen het moeilijkst
Wanneer maatwerkonderdelen uit 3D-printing bij de klant maatoverschrijdingen, montage-interferentie, voortijdige oppervlaktecorrosie of variatie in prestaties tussen batches vertonen, verloopt de afhandeling vaak als volgt: verkoop stelt de klant eerst gerust, engineering beoordeelt op afstand foto's, kwaliteit maakt aanvullend een 8D-rapport en uiteindelijk wordt een compromis onderhandeld tussen „een vervangend onderdeel leveren” en „de klant slijpt het zelf bij”. Het probleem is dat deze aanpak de klacht als een servicegebeurtenis behandelt in plaats van als een kwaliteitsverlies. Bij de montage van een batch van 20 PA12-nylonbeugels bleken bijvoorbeeld 6 onderdelen een gatpositieafwijking van 0,35–0,55 mm te hebben. Het bedrijf leverde 6 vervangende delen en betaalde de vrachtkosten onder rembours; in de administratie werd slechts circa 4.200 yuan aan herproductiekosten geregistreerd. De vier uur productiestilstand bij de klant, herinspectie van 12 stuks, herplanning en daaropvolgende orderreductie kwamen echter in geen enkel register terecht. Drie maanden later ontstond opnieuw een probleem met dezelfde positioneringsoplossing voor de opspanning. Het management zag nog steeds „lage aftersaleskosten”, waardoor structurele verbetering van de grondoorzaak nooit prioriteit kreeg. lantu3D beschouwt de keten van blauwdruk en ontwerp tot fysieke levering als lifecyclemanagement. De klachtenloop moet daarom worden vastgelegd in vier controleerbare velden: retourbeslissing, kostentoerekening, recalltrigger en analyse van defectontsnapping.
I. Definieer eerst de grenzen: retour, vervanging, reparatie, concessie en recall zijn niet hetzelfde
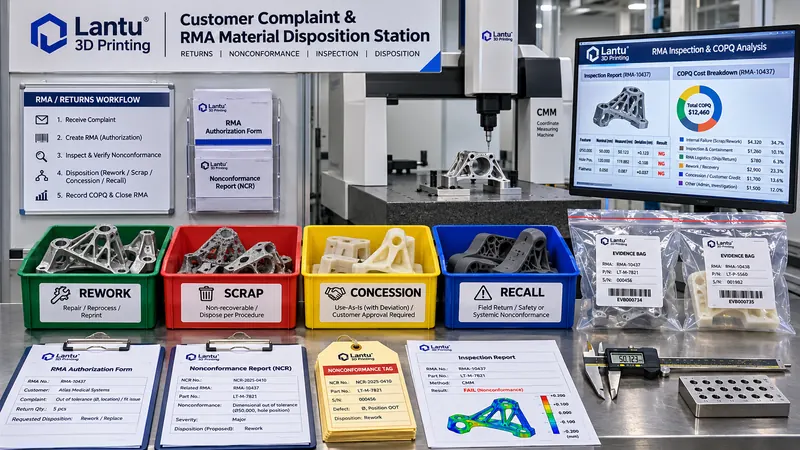
Veel geschillen ontstaan door het door elkaar gebruiken van termen. Het is raadzaam om vijf afhandelingsvormen in de kwaliteitsprocedure vast te leggen: retour betekent dat zowel eigendom als het fysieke product wordt teruggestuurd en is geschikt bij functioneel falen of systematische afwijkingen binnen dezelfde batch; vervanging houdt in dat het oorspronkelijke onderdeel wordt geretourneerd en een conform onderdeel wordt nageleverd, waarbij het oorspronkelijke onderdeel als bewijs bewaard moet blijven; reparatie is het herstellen van conformiteit op locatie bij de klant of na retour naar de fabriek door bijvoorbeeld verspaning, slijpen of een nieuwe warmtebehandeling, en vereist een herverificatieregistratie; acceptatie onder concessie betekent dat een afwijking de functie niet beïnvloedt en na schriftelijke toestemming van de klant in de huidige staat mag worden gebruikt, bijvoorbeeld wanneer Ra op een niet-passend vlak wordt verruimd van 6,3 μm naar 9,0 μm, terwijl de montagegatdiameter ongewijzigd moet blijven; recall/terughaalactie betreft reeds geleverde batches met een gemeenschappelijke oorzaak die verdere uitval kunnen veroorzaken en waarvoor producten op serienummer proactief moeten worden teruggehaald of ter plaatse gescreend. Een RMA (Return Material Authorization) is geen logistiek document, maar een gecontroleerd nummer dat aan ieder geretourneerd object wordt toegekend. Klant, ordernummer, batchnummer, printopdrachtnummer, materiaal-smeltbatch, nabewerkingsbatch, faalverschijnsel, voorlopige classificatie, transportwijze, ontvanger en bewijslijst moeten één-op-één gekoppeld zijn. Retouren zonder RMA-nummer mogen niet in de zone voor niet-conforme producten terechtkomen, omdat bij een analyse anders niet kan worden vastgesteld uit welke poederbatch of uit welk procesvenster het onderdeel afkomstig is.
II. Klachtclassificatie: vervang subjectieve indrukken door meetbare ernst en verspreiding
Het wordt aanbevolen klantklachten in drie niveaus A/B/C in te delen en de criteria als cijfers in plaats van omschrijvingen vast te leggen. Niveau A betreft veiligheidskritische of drukdragende onderdelen, functioneel montagefalen, of ten minste 2 onderdelen met hetzelfde verschijnsel binnen een batch / een batchafkeurpercentage van ten minste 5%. Hiervoor is reactie binnen 2 uur en beheersing van voorraad en goederen onderweg uit dezelfde batch binnen 24 uur vereist. Niveau B betreft uiterlijk, niet-kritische maten of verpakkingsschade die de functie niet beïnvloeden, met één onderdeel per batch en een conforme herinspectie. Hiervoor geldt een reactietijd van 8 uur en een afhandelingsvoorstel binnen 3 werkdagen. Niveau C omvat vragen, ontbrekende documenten en logistieke navraag; deze vallen niet onder de procedure voor niet-conforme producten, maar tellen wel mee in service-KPI's. Ernst S, optreden O en detecteerbaarheid D kunnen elk op een schaal van 1–5 worden beoordeeld om een risicoprioriteitsgetal te vormen: RPN=S×O×D. Voor „afwijkende positie van een montagegat in een metalen beugel” geldt bijvoorbeeld S=5, O=3 en D=2, dus RPN=30, wat automatisch niveau A activeert. Classificatie moet aan traceerbaarheid gekoppeld zijn: vanuit de RMA terugzoeken naar printopdrachtnummer → machine-ID → poederlaagbatch → registratie van zuurstofgehalte in beschermgas → warmtebehandelingscurve → CMM-rapport. Wanneer al 18 stuks uit dezelfde batch zijn geleverd, omvat de beheersingsscope niet alleen het ene onderdeel waarover geklaagd is, maar alle 18 stuks uit dezelfde printopdracht plus onderhanden werk uit aangrenzende opdrachten waarin dezelfde opspanning en compensatieparameters zijn hergebruikt.
III. RMA-afhandelingsketen: zeven stappen van ontvangstbewijs tot herverificatie
De eerste stap is autorisatie: de kwaliteitsingenieur geeft de RMA uit, blokkeert de administratie van de batch en voorkomt dat het oorspronkelijke model en de procesparameters worden overschreven. De tweede stap is registratie van foto's van alle zes zijden bij ontvangst en van de verpakkingsconditie. Ook impactindicatorlabels, vervorming van schokabsorberende inzetstukken en de integriteit van de sluiting worden als bewijs vastgelegd, zodat transportschade niet ten onrechte als printfout wordt beoordeeld. De derde stap is isolatie: het geretourneerde onderdeel krijgt een rood label voor niet-conform product en wordt op een afzonderlijke pallet geplaatst, zonder vermenging met reparatieonderdelen of referentiemonsters. De vierde stap is reproductiemeting: meet volgens de CTQ-lijst van de oorspronkelijke tekening. Leg bij metalen onderdelen ten minste de monsterrichting vast, omdat de rek van verticale en horizontale LPBF-proefstukken 20–40% kan verschillen. Het advies is om opnieuw te meten met dezelfde gekalibreerde CMM, dezelfde meettaster en dezelfde opspanoriëntatie; de meetonzekerheid moet in het rapport worden vermeld. De vijfde stap is gelaagde grondoorzaakanalyse. Uit zeven categorieën – foutieve ontwerpcompensatie, verkeerde modelversie, drift in machinetoestand, te hoog vochtgehalte van poeder, vervorming door nabewerking, verpakkings- of transportschade en foutief gebruik bij montage door de klant – moeten een hoofdoorzaak en bijdragende factoren worden geselecteerd; „onjuiste bediening” alleen is onvoldoende. De zesde stap is de afhandelingsbeslissing: reparatie, afkeur, concessie, vervanging of recall moet worden medeondertekend door kwaliteit, engineering en productie. Afgekeurde onderdelen moeten destructief worden gemarkeerd en in het schrootregister worden opgenomen. De zevende stap is herverificatie en afsluiting: gerepareerde onderdelen ondergaan een volledige maatinspectie; bij vervangende onderdelen worden kritische FAI-punten en het materiaalcertificaat meegeleverd. Afsluiting is pas mogelijk nadat de klant gebruik heeft bevestigd en de doeltreffendheid van de CAPA gedurende de volgende 3 batches of 90 dagen geen herhaling met dezelfde oorzaak toont.
IV. Bereken kwaliteitsverliezen volledig: COPQ-toerekening en indicatoren voor defectontsnapping
Wanneer bij klachten alleen herproductiekosten worden geregistreerd, ontstaat structurele onderschatting. Het is raadzaam vier COPQ-categorieën (Cost of Poor Quality) in te voeren: interne faalkosten (afgekeurd materiaal, machinebezetting, arbeid voor herprinten, reparatie en herinspectie), externe faalkosten (logistiek voor vervanging, ondersteuning op locatie bij de klant, vergoeding voor productiestilstand, prijsverlagingen en orderverlies), beoordelingskosten (extra CMM-, CT- en metallografisch onderzoek, externe herinspectie) en preventie- en correctiekosten (revisie van opspanningen, herkalibratie van procesvensters, SOP-herziening en training). Voor de 20 beugels uit het openingsvoorbeeld bedragen materiaal en machinetijd voor 6 vervangingen circa 4.200 yuan, expresverzending en verzekering 380 yuan, engineeringondersteuning op locatie gedurende 2 mandagen circa 1.600 yuan, CMM-herinspectie van 12 stuks circa 900 yuan, een overeengekomen korting wegens productiestilstand bij de klant 3.000 yuan en revisie van de positioneerpen plus verificatie van het eerste artikel circa 2.500 yuan. Het totaal bedraagt ongeveer 12.580 yuan, driemaal de oorspronkelijke boekhoudkundige registratie. Definieer daarnaast het defectontsnappingspercentage als: aantal na levering aangetroffen CTQ-niet-conforme onderdelen ÷ aantal in dezelfde periode geleverde onderdelen, uitgedrukt per tienduizend stuks. Bij 2.400 geleverde onderdelen per kwartaal en 6 extern gevonden defecten bedraagt dit 25.000 ppm; het doel is om dit na verbetering gedurende 3 batches tot ≤5.000 ppm te verlagen. Het maandelijkse kwaliteitsrapport moet naast elkaar tonen: aantal klachten, RMA-doorlooptijd tot afsluiting, externe faalkosten per onderdeel, herhalingspercentage met dezelfde oorzaak en tijdige CAPA-afsluitingsgraad. Anders kan zelfs een volledig 8D-rapport niet aantonen dat het systeem verbetert.
V. Recalltriggers en oefeningen: wacht niet tot ook de tweede klant belt
Recalls zijn niet uitsluitend relevant voor de auto- en medische industrie. Het is raadzaam vier harde triggers vast te leggen: twee A-klachten met dezelfde oorzaak in dezelfde materiaal-smeltbatch of dezelfde printopdracht; CT- of metallografische bevestiging dat batchgewijze porositeit of gebrek aan versmelting de acceptatieklasse overschrijdt; bewijs dat de warmtebehandelingscurve, registratie van zuurstofgehalte of het aantal poederhergebruikcycli buiten het procesvenster lag en producten reeds zijn uitgeleverd; of een veiligheidsrisico op locatie bij de klant. Na activering wordt binnen 2 uur een afhandelingsteam gevormd met kwaliteit, engineering, productie, klantenservice en juridische zaken. Op basis van de serienummerlijst worden vijf statussen onderscheiden: „geïnstalleerd”, „in voorraad bij klant”, „onderweg”, „in productie” en „in eigen voorraad”. Voor iedere status worden respectievelijk instructies voor screening op locatie, berichten voor stopzetting van gebruik, onderscheppingsopdrachten en isolatieopdrachten opgesteld. Voer elk kwartaal een tabletop-oefening uit: selecteer willekeurig een reeds geleverde batch en eis binnen 60 minuten een contacteerbare serienummerlijst, binnen 90 minuten beheersing van voorraad en goederen onderweg uit dezelfde batch, en binnen 24 uur een sjabloon voor externe technische communicatie. De output van de oefening is geen vergaderverslag, maar een uitvoerbare contactlijst, beslisdrempels en versies van communicatiescripts.
VI. Implementatiechecklist: upgrade het klachtenregister in 30 dagen tot een engineering closed loop
Week 1: standaardiseer de RMA-nummerregels en labels voor niet-conforme producten, vul de vierlagige index ordernummer—opdrachtnummer—batchnummer—serienummer aan en neem de vijf afhandelingsvormen retour, vervanging, reparatie, concessie en recall op in de proceduredocumenten. Week 2: stel de A/B/C-classificatietabel en RPN-drempels op, configureer reactietermijnen, escalatiepaden en regels voor beheersingsscope, en koppel deze aan het werkordersysteem om relevante batches te blokkeren. Week 3: activeer de vier COPQ-categorieën en het rapport voor defectontsnappingspercentages; boek logistiek, kortingen, ondersteuning op locatie en externe testen allemaal onder externe faalkosten. Verplicht bij iedere RMA minimaal 3 bewijsfoto's en 1 herinspectierapport. Week 4: voer een tabletop-recalloefening uit en bereken op basis van klantklachtdata van de afgelopen 12 maanden de drie kostbaarste grondoorzaken. Wijs voor elke grondoorzaak een CAPA-verantwoordelijke en effectiviteitscriterium toe. Belangrijke controlepunten zijn: bestaan er geretourneerde onderdelen zonder RMA-nummer; zijn batches bij A-klachten binnen 24 uur beheerst; zijn afgekeurde onderdelen destructief gemarkeerd; is voor acceptatie onder concessie schriftelijke toestemming van de klant aanwezig; bevat CAPA-afsluiting bewijs van geen herhaling gedurende de volgende 3 batches; en omvat COPQ ook orderverlies in plaats van alleen herproductiekosten.
Conclusie: het resultaat van een gesloten klachtenproces is een reeks controleerbare cijfers
lantu3D benadrukt lifecyclemanagement van ontwerpblauwdruk tot fysieke levering; ook de aftersalesfase is onderdeel van de engineeringketen. Door klantklachten op te waarderen tot gecontroleerde RMA-nummers, classificatiecriteria, een afhandelingsketen met zeven stappen, integrale COPQ-toerekening en een recalltriggermechanisme, ontvangt de onderneming niet langer slechts een zorgvuldig geformuleerd 8D-rapport, maar traceerbare antwoorden op de vragen: „welke batch, welke machine, welke parameter, hoeveel verlies en komt het terug?”. Het advies is om per kwartaal vier cijfers te volgen: 100% realisatie van beheersing van dezelfde batch bij A-klachten, gemiddelde RMA-afsluitingsduur ≤7 werkdagen, herhalingspercentage met dezelfde oorzaak ≤5% en een voortdurend dalend defectontsnappingspercentage per tienduizend stuks. Pas wanneer retour- en recalldata terugkoppeling geven aan opspanningsontwerp, procesvensters en inspectieplannen, verandert een klantklacht werkelijk van kostenpost in een ingang voor engineeringverbetering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.