
Einleitung: Bei Änderungen geht es nicht nur um eine Zeichnung, sondern um drei Fragen
In 3D-Druckprojekten gehört die Frage „Können wir das kurz ändern?“ zu den häufigsten. Ein Konstrukteur des Kunden entdeckt eine Montagekollision und fordert zwei zusätzliche Bohrungen in einem Flansch; das Entwicklungsteam erhöht die Wandstärke von 1,6 mm auf 2,2 mm; die Produktion möchte wegen verminderter Fließfähigkeit eines Pulverloses die Schichtdicke von 30 μm auf 40 μm ändern. All diese Anforderungen wirken wie „kleine Änderungen“, ihre Auswirkungen auf die Lieferung sind jedoch grundverschieden.
Tatsächlich müssen drei Fragen beantwortet werden: Was betrifft die Änderung – Geometrie, Material, Prozess oder Dokumente und Liefergegenstände? Wie groß ist der betroffene Umfang – Teile in Bearbeitung, bereits gelieferte Teile, Lagerbestand, Vorrichtungen oder Angebote? Wer darf entscheiden, und was muss nach der Entscheidung synchron aktualisiert werden? Werden diese Fragen vorangestellt, wird aus einer mündlichen Bitte ein prüfbares, rückverfolgbares und kalkulierbares Engineering-Ereignis.
I. Zuerst klassifizieren: „Änderungsantrag“ und „Abweichung vom technischen Status“ unterscheiden
Der erste technische Schritt ist die Klassifizierung, da für unterschiedliche Kategorien völlig andere Abläufe gelten.
Kategorie 1: Vom Kunden angeforderte Änderungen der Geometrie oder technischen Spezifikation. Typische Beispiele sind Bohrungspositionen, Wandstärken, Toleranzbereiche, Werkstoffgüten oder Anforderungen an die Oberflächenbehandlung. Solche Änderungen verändern unmittelbar die Abnahmekriterien des Liefergegenstands. Angebot und Liefertermin müssen daher erneut geprüft werden, da sich Materialeinsatz, Druckzeit, Nachbearbeitungsschritte und Prüfaufwand entsprechend ändern können.
Kategorie 2: Interne Prozessänderungen. Dazu zählen beispielsweise Schichtdicke, Scanstrategie, Stützstruktur, Wärmebehandlungskurve oder der Wechsel des Maschinentyps. Diese Änderungen verändern zwar nicht die Zeichnung, können jedoch den inneren Qualitätszustand des Bauteils beeinflussen, etwa Dichte, Eigenspannungen, Oberflächenrauheit und mechanische Eigenschaften. Sie müssen deshalb prozesstechnisch validiert und dokumentiert werden; eine Entscheidung durch Bedienpersonal direkt an der Maschine ist unzulässig.
Kategorie 3: Abweichungen und Sonderfreigaben. Dabei handelt es sich nicht um Änderungen, sondern um den Umgang mit der Tatsache, dass ursprünglich festgelegte Anforderungen nicht erfüllt wurden. Wenn beispielsweise ein Los um 0,08 mm außerhalb der Maßtoleranz liegt, die Montagefunktion jedoch nicht beeinträchtigt wird, ist ein Verfahren zur Sonderfreigabe erforderlich. Freigebende Person, Gültigkeitsdauer und Auswirkungen auf Folgelose müssen klar festgelegt werden. Die Behandlung von Abweichungen als Änderungen ist eine wesentliche Ursache für unzuverlässige Änderungsaufzeichnungen.
Der Nutzen der Klassifizierung liegt auf der Hand: Bei Kategorie 1 müssen die kaufmännischen Bedingungen neu berechnet werden, bei Kategorie 2 ist eine erneute Prozessvalidierung notwendig, und Kategorie 3 erfordert Freigabe- und Laufzeitkontrolle. Werden diese Fälle vermischt, entstehen typische Kontrolllücken wie „Zeichnung geändert, Angebot nicht aktualisiert“ oder „Parameter angepasst, aber kein Validierungsnachweis vorhanden“.
II. Eingang: Eine mündliche Anfrage in einen prüfbaren Änderungsantrag überführen
Die Ursache für unkontrollierte Änderungen liegt fast immer am Eingang: Anforderungen kommen fragmentiert über Messenger, Telefon oder E-Mail herein. Ohne einheitliche Felder ist keine fundierte Bewertung möglich. Es sollte einen einzigen Eingangskanal geben; der Änderungsantrag sollte mindestens die folgenden Angaben enthalten:
Änderungsnummer und Antragsteller: beispielsweise CR-2026-018, ergänzt um Antragsteller, Antragsdatum, Projekt und Auftragsnummer. Die Nummer dient als Anker für alle späteren Rückverfolgungsaktivitäten.
Änderungsinhalt und Begründung: Es muss eindeutig beschrieben werden, „was in was geändert wird“. Beispiel: „Kernloch für M6-Gewinde von Ø5,0 auf Ø5,2 ändern; Begründung: Nach dem Gewindeschneiden besteht der Gewinde-Gutlehrring die Prüfung nicht.“ Anträge mit Angaben wie „Bohrung etwas größer machen“ sind zurückzuweisen.
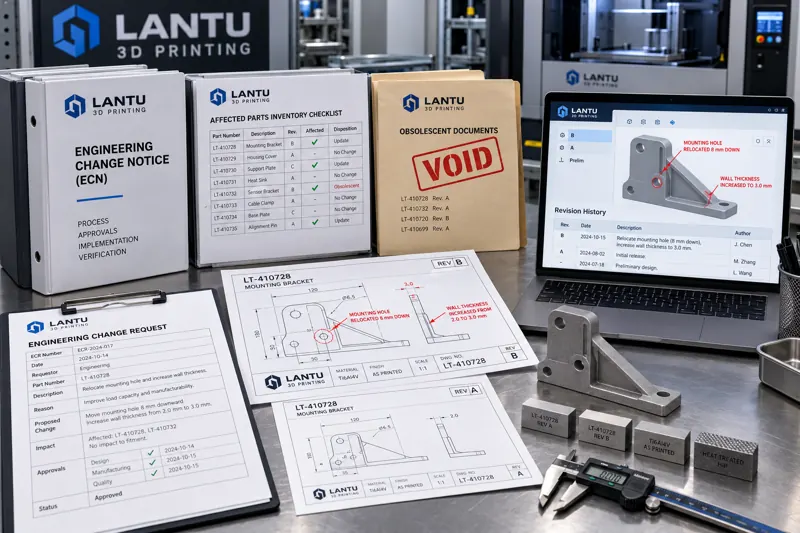
Liste der betroffenen Objekte: 3D-Modelldateien einschließlich Versionsnummer, technische Zeichnungen, Prozessdokumente, Prüfanweisungen, Angebote, eingeplante Fertigungsaufträge, Teile in Bearbeitung, bereits gelieferte Teile, Lagerbestand, Sonderwerkzeuge und Vorrichtungen. Diese Liste ist die Grundlage der Auswirkungsanalyse und wird zugleich am häufigsten unvollständig erfasst.
Gewünschter Wirksamkeitszeitpunkt: sofort, ab dem nächsten Los oder ab einer bestimmten Arbeitsgangnummer. Diese Angabe bestimmt unmittelbar, wie Teile in Bearbeitung behandelt werden.
Dringlichkeit und Selbsteinschätzung der Folgen: Der Antragsteller muss die Konsequenzen einer Nichtumsetzung erläutern, damit nicht jede Anfrage als „dringend“ markiert wird. In der Praxis müssen von den als dringend gekennzeichneten Änderungen meist weniger als 30 % tatsächlich priorisiert eingeschleust werden.
III. Auswirkungsanalyse: Fünf Checklisten Punkt für Punkt abarbeiten
Nach Eingang des Antrags führen Engineering, Prozessplanung, Qualität, Planung und Vertrieb gemeinsam die Auswirkungsanalyse durch. Fünf Checklisten stellen sicher, dass alle Bereiche abgedeckt werden:
Checkliste 1: Technische Machbarkeit: Liegt die neue Anforderung innerhalb der Prozessfähigkeit? Eine Erhöhung der Wandstärke von 1,6 mm auf 2,2 mm ist beispielsweise meist leichter herstellbar, während eine Reduzierung von 2,2 mm auf 1,2 mm Verzug dünner Wände und Schwierigkeiten bei der Pulverentfernung auslösen kann. Dann sind Simulationen oder Testkörper erforderlich. Bei Änderungen der Werkstoffgüte müssen die Maschinenfreigabeliste und der Pulverbestand geprüft werden.
Checkliste 2: Prozess und Validierung: Ist ein neues Prozessparameterfenster erforderlich? Muss eine Erstteilprüfung (FAI) wiederholt werden? Sind zusätzliche zerstörungsfreie Prüfungen oder mechanische Proben notwendig? Insbesondere interne Prozessänderungen müssen dokumentiert sein – mindestens durch Parametersatz, Prüfbericht zu Testkörpern und Unterschrift des Freigebenden.
Checkliste 3: Teile in Bearbeitung und Lagerbestand: Wie werden bereits auf der Maschine gestartete Teile behandelt – bis zur Fertigstellung weiterdrucken und nach der alten Revision bewerten oder Prozess abbrechen und verschrotten? Können fertiggestellte, aber noch nicht ausgelieferte Teile nachgearbeitet werden? Wie werden Fertig- und Halbfertigprodukte im Lager getrennt gekennzeichnet? Werden Sondervorrichtungen ungültig? Hier müssen konkrete Mengen und Maßnahmen angegeben werden; „in Bewertung“ reicht nicht aus.
Checkliste 4: Dokumente und Daten: Revision des Modells erhöhen, technische Zeichnung aktualisieren, Arbeitsplan aktualisieren, Prüfanweisungen und Bewertungsmaßstäbe aktualisieren, Angebot und Vertragsbedingungen anpassen sowie ein Änderungsbestätigungsschreiben an den Kunden erstellen. Für Dokumentenaktualisierungen müssen Fristen und Verantwortliche festgelegt werden.
Checkliste 5: Kaufmännisches und Liefertermin: Zusätzlicher Material- und Arbeitsaufwand, Notwendigkeit eines neuen Angebots, Verlängerung des Liefertermins und mögliche Auslösung von Vertragsänderungsklauseln. Überschreitet der Betrag einen vereinbarten Schwellenwert, beispielsweise 5 % des ursprünglichen Auftragswerts, sollte eine schriftliche Zusatzvereinbarung geschlossen werden.
Erst wenn alle fünf Checklisten abgehakt und unterzeichnet sind, darf die Änderung zur Freigabe weitergeleitet werden. Das Überspringen eines Punkts spart in der Regel keine Zeit, sondern führt später zu Nacharbeit und Vertrauensverlust, wenn beim Kunden uneinheitliche Dokumentversionen festgestellt werden.
IV. Entscheidung und Umsetzung: Abgestufte Freigaben mit Validierung im geschlossenen Regelkreis
Für Freigaben empfiehlt sich eine Staffelung: Kleinere interne Prozessanpassungen ohne Einfluss auf Abnahmekriterien können durch den Prozessverantwortlichen freigegeben werden; Änderungen an Geometrie oder technischen Spezifikationen des Liefergegenstands müssen vom technischen Verantwortlichen und vom Kunden schriftlich bestätigt werden; Änderungen mit Auswirkungen auf Kosten und Liefertermine müssen zusätzlich kaufmännisch bestätigt werden. Diese Struktur ermöglicht die schnelle Bearbeitung vieler risikoarmer Änderungen und verhindert zugleich, dass risikoreiche Änderungen direkt in der Fertigung entschieden werden.
Nach der Freigabe beginnt die Umsetzung. Entscheidend sind drei Punkte: klarer Wirksamkeitspunkt – ab welchem Los oder Arbeitsgang die Änderung gilt; Altdokumente ungültig machen und zurückziehen – gelenkte Dokumente müssen eingezogen oder eindeutig als ungültig gekennzeichnet werden; bloßes Überschreiben reicht nicht aus; Erstteilvalidierung nach der Änderung – mindestens ein Teil des ersten Loses wird nach den neuen Kriterien vollständig maßgeprüft; bei Bedarf erfolgen zusätzlich metallografische oder mechanische Stichprobenprüfungen.
Nach Abschluss wird der Änderungsantrag geschlossen und archiviert. Die Akte muss Änderungsantrag, Auswirkungsanalyse, Freigabenachweise, Nachweise über Dokumentenaktualisierungen, Erstteilvalidierungsbericht und gegebenenfalls Kundenbestätigung enthalten. Diese Unterlagen bilden die einzige belastbare Grundlage für spätere Streitfälle, Forderungen und Lessons Learned.
V. Häufige Fehlerquellen und Gegenmaßnahmen
Fehlerquelle 1: Modell geändert, Angebot nicht aktualisiert. Die Gegenmaßnahme besteht darin, das Angebot als verpflichtenden Punkt in die Checkliste zur Auswirkungsanalyse aufzunehmen und es im System mit der Auftragsnummer zu verknüpfen.
Fehlerquelle 2: Alte Zeichnungen bleiben in der Fertigung im Umlauf. Abhilfe schaffen Dokumentenlenkung und zwingend fortlaufende Versionsnummern; gedruckte Dokumente müssen zusammen mit dem Fertigungsauftrag eine Versionskennzeichnung tragen.
Fehlerquelle 3: Dringende Änderungen umgehen die Prüfung. Ein „Eilweg“ kann eingerichtet werden, die Prüfunterlagen müssen jedoch innerhalb von 24 Stunden nachträglich vollständig ergänzt werden. Unbefristet offene Dokumentationslücken sind nicht zulässig.
Fehlerquelle 4: Interne Prozessparameter werden vor Ort spontan verändert. Geräteparameter müssen kontrolliert und durch Berechtigungsmanagement geschützt werden. Parameteränderungen sind zu protokollieren und in interne Audit-Stichproben aufzunehmen.
Fehlerquelle 5: Änderungsnachweise sind über E-Mails und Chats verstreut. Die Gegenmaßnahme lautet: ein einziger Eingangskanal mit einheitlicher Nummerierung. Jede mündliche Anfrage muss im Änderungsregister nachgetragen werden.
Fazit
Änderungsmanagement in 3D-Druckprojekten soll Veränderungen nicht begrenzen, sondern sicherstellen, dass jede Änderung einen Ursprung, eine Bewertung, eine Freigabe, eine Validierung und eine Dokumentation besitzt. Werden Änderungen in Änderungen von Geometrie und technischen Spezifikationen, interne Prozessänderungen sowie Abweichungen und Sonderfreigaben unterteilt, über einen vollständigen Änderungsantrag zentral erfasst, anhand von fünf Checklisten für Technik, Prozess, Teile in Bearbeitung, Dokumente und kaufmännische Auswirkungen bewertet und durch abgestufte Freigaben sowie Erstteilvalidierung geschlossen, wird aus einer mündlichen Bitte ein steuerbarer Engineering-Prozess. Für eine Plattform zum Lebenszyklusmanagement von der Konstruktion bis zur physischen Auslieferung sind Änderungsaufzeichnungen zugleich Teil des Prozesswissens: Der heutige Validierungsnachweis für eine Wandstärkenanpassung ist die Grundlage für die Angebotserstellung und Risikobewertung bei ähnlichen Bauteilen von morgen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.