
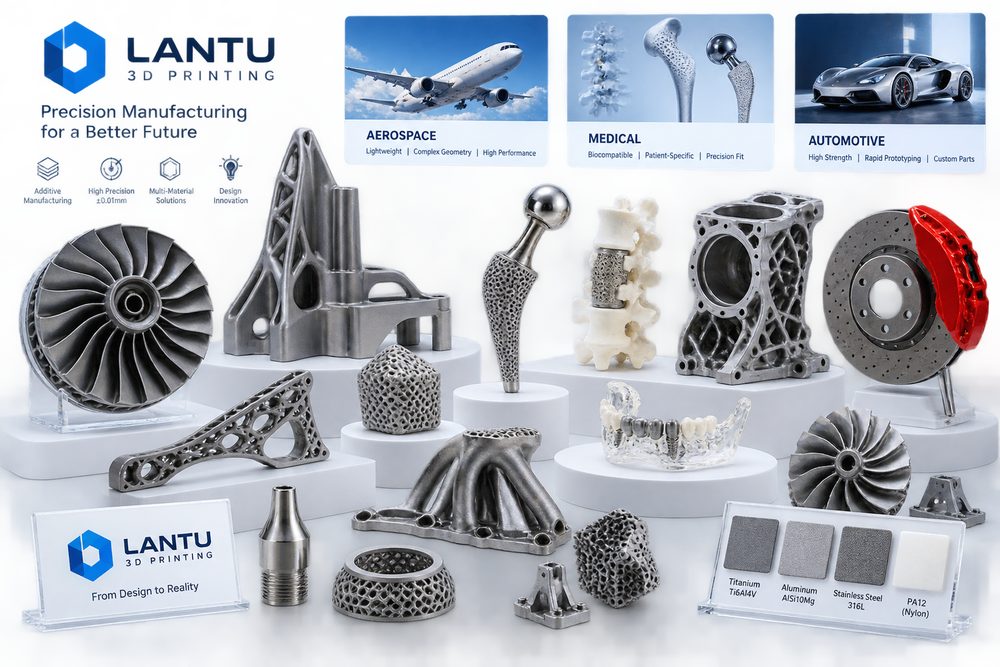
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik döngüsüne
Havacılık, medikal ve otomotiv parçaları: 3D baskı uygulama örneklerinin arkasındaki ortak mantık, tek bir cihazı ya da tek bir malzemeyi tartışmaktan çok, tasarım–proses–üretim–kontrol–teslim zincirini ele alır. Sektör profesyonelleri için asıl zorluk çoğu zaman parçanın üretilebilmesi değil, bunu istikrarlı maliyet, izlenebilir kalite ve tekrarlanabilir süreçle teslim edebilmektir. lantu3D Printing, fikirden ürüne yaşam döngüsü yönetimini vurgular: model ya da çizim alındığında malzeme, yapı, adet, son işlem, muayene ve termin aynı anda değerlendirilir; yalnızca tek parça fiyatı veya tek baskı deneyimiyle karar verilmez.
3D baskı uygulamalarında deneyimi uygulanabilir standartlara dönüştürmek gerekir. Örneğin ön incelemede et kalınlığı, delik çapı, montaj boşluğu, destek bölgeleri ve kritik ölçüler belirlenir; üretimde katman kalınlığı, güç, tarama hızı, toz döngü sayısı veya nozul sıcaklığı kaydedilir; teslimatta ise ölçü raporları, görünüm kriterleri ve geri besleme verileri sonraki projeye temel olur. Bu sistematik yaklaşım, 3D baskının “hızlı prototip”ten “yönetilebilir talep üzerine üretim”e geçip geçemeyeceğini belirler.
1. Temel sorun: Sektörler farklı görünse de hepsi hafiflik, karmaşık yapı, hızlı iterasyon ve kalite izlenebilirliği etrafında döner
Farklı sektörlerdeki projelerin yüzeydeki farkları büyük görünse de özünde amaç belirsizliği erkenden ortaya çıkarmak ve ölçmektir. Pek çok proje teklif aşamasında yalnızca malzeme fiyatı ve makine saatine odaklanır; tasarım revizyonu, destek temizleme, ısıl işlem, zımpara/kumlama, diş insertleri, yeniden ölçüm ve paketleme/taşıma gibi gizli maliyetleri gözden kaçırır. Metal SLM parçalarında yaygın kontrol kalemleri arasında 20–60 μm katman kalınlığı, oksijen takibi, tabla ön ısıtma, tarama stratejisi ve gerilim giderme ısıl işlemi bulunur. SLS naylon parçalarında ise toz yenileme oranı, serme sıcaklığı, soğuma eğrisi ve son boyama işlemi eğilme, dayanım ve renk farkını doğrudan etkiler. FDM fikstür veya aparatlarda nozul çapı, doluluk oranı, duvar hattı sayısı ve baskı yönü; dayanım anizotropisini belirler.
Yönetim açısından önemli olan, tek bir parametrede en uç değeri kovalamak değil, bir parametre penceresi oluşturmaktır. Örneğin mühendislik numunesi daha kısa süre ve daha az yüzey işlemi kabul edebilir; ancak montaj doğrulama parçasında delik konumları, klipsler ve uyum boşlukları mutlaka kontrol edilmelidir. Sergi parçasında ise yüzey dokusu, boya yapışması ve renk tutarlılığı öne çıkar. Proje başında “kullanım–risk–kabul kriteri” tanımlandığında tekrar iş azalır ve müşteri fiyat farkını daha net anlar.
2. Mühendislik kararı: Malzeme, proses ve son işlem nasıl birlikte çalışır
Malzeme seçimi, yalnızca isim karşılaştırması değil, kullanım senaryosuna hizmet etmelidir. Havacılık parçalarında titanyum alaşımının yorulma performansı ve tahribatsız muayene önemlidir; medikal modellerde reçinenin biyouyumluluğu ve sterilizasyon koşulları öne çıkar; otomotiv numunelerinde ise ısı dayanımı, montaj ve kısa çevrim doğrulama gereklidir. Parça darbe dayanımı ve hafiflik istiyorsa genellikle önce PA12, PA11 veya cam elyaf takviyeli naylon değerlendirilir. Yüksek hassas yüzey ve şeffaf etki gerekiyorsa SLA veya DLP reçineleri daha uygundur. Yüksek sıcaklık dayanımı, yorulma performansı ya da karmaşık iç akış kanalları gerekiyorsa alüminyum, titanyum ya da paslanmaz çelik metal baskı gerçek mühendislik değeri sunar. Her seçimin devamında farklı bir son işlem gelir: naylon parçalar kumlama, boyama ve emprenye gerektirebilir; reçine parçalar ikincil kürleme, zımpara ve boya ister; metal parçalar ise destek sökümü, ısıl işlem, talaşlı işleme ve tahribatsız muayeneye ihtiyaç duyar.
lantu3D Printing, proje değerlendirmelerinde DFAM tasarımını, proses yolunu ve kontrol yöntemini genellikle aynı tabloda tartışır. Örneğin ince cidarlı bir gövde şekillendirme açısından basılabilir olsa da, sonradan boyanacak ve montaj vidalarının torkuna dayanacaksa yerel takviyeler, radyüs geçişleri ve insert alanları eklenmelidir. İç kanallı metal bir parçada kalan toz boşaltılamıyorsa, tasarım aşamasında temizleme delikleri, kontrol delikleri eklenmeli ya da yerleşim açısı değiştirilmelidir. Mühendislik kararı ne kadar erken alınırsa, sonraki maliyet o kadar düşer.
3. Uygulama yolu: Veriye dayalı istikrarlı teslimat
Bir otomotiv iç trim ekibi, naylon SLS ile klips yapısını doğruladı ve üç iterasyonu iki hafta içinde tamamladı. Eğer aynı süreç kalıp açma yöntemiyle yürütülseydi, çevrim çoğunlukla 30 günü aşar ve revizyon maliyeti belirgin biçimde artardı. Bu tür projelerde ortak deneyim şudur: önce küçük partilerle parametreleri doğrula, sonra istikrarlı partiye büyüt; önce kritik ölçüler ve fonksiyonel yüzeyleri doğrula, sonra estetiği iyileştir; önce kontrol numunesi ve örnekleme oranını belirle, sonra teslim süresini konuş. 10 parçanın altındaki AR-GE numunelerinde kritik ölçüler tek tek tam kontrol edilebilir; 50–200 parçalık küçük seri siparişlerde ise ilk parça onayı, proses içi örnekleme, son parça doğrulaması ve anomali izolasyonu gerekir. Böylece hem 3D baskının esnekliği korunur hem de müşteri geleneksel üretime yakın bir kalite kesinliği elde eder.
Dijital kayıt da aynı derecede önemlidir. Her parti için model versiyonu, teklif versiyonu, malzeme lotu, ekipman numarası, proses parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Sonraki sipariş ya da tasarım değişikliğinde platform hangi parametrelerin devralınacağını ve hangi risklerin yeniden değerlendirileceğini hızlıca belirleyebilir. Tedarik zinciri işbirliği projelerinde CNC finisaj, yüzey işlemi, montaj ve paketleme de aynı sipariş görünümüne dahil edilerek çoklu tedarikçi iletişimindeki bilgi kaybı azaltılabilir.
4. Uygulama kontrol listesi: Deneyimi tekrarlanabilir standarda dönüştürmek
Vaka değerlendirmesi; sektör standardını, risk seviyesini, doğrulama numunesini, müşteri gizlilik sınırlarını, muayene raporlarını ve seri üretime geçiş yolunu netleştirmelidir. Kontrol listesinin teklif ve üretim sürecine yerleştirilmesi önerilir: bir, kullanım amacını, yükü, sıcaklığı, görünüm seviyesini ve montaj ilişkisini doğrula; iki, minimum et kalınlığını, delik çapını, çıkıntı açısını, toz tahliye kanalını ve destek erişilebilirliğini kontrol et; üç, malzeme ve prosesi seçip kritik parametre penceresini belirt; dört, son işlem, kontrol, paketleme ve teslim şeklini netleştir; beş, teslimden sonra müşteri geri bildirimini ve değerlendirme sonucunu kaydet. Liste karmaşık olmak zorunda değildir, ancak her projede uygulanmalıdır.
Hizmet sağlayıcılar için standardizasyon, esnekliği azaltmak anlamına gelmez. Aksine, rutin riskler standardize edildiğinde ekip gerçek karmaşık mühendislik sorunlarına odaklanacak zaman bulur. Satın almacılar içinse şeffaf süreç; fiyatın makul olup olmadığını, termin süresinin güvenilirliğini ve kalite sorumluluğunun netliğini anlamayı kolaylaştırır. 3D baskı sektöründeki rekabet artık “basılabiliyor mu?” sorusundan “istikrarlı teslim, sürekli iyileştirme ve uzun vadeli işbirliği yapılabiliyor mu?” sorusuna evriliyor.
Sonuç: Yaşam döngüsü bakışıyla 3D baskının ticari değerini artırmak
Havacılık, medikal ve otomotiv parçaları: 3D baskı uygulama örneklerinin arkasındaki ortak mantığın özeti şudur: 3D baskıyı tüm üretim zinciri içinde yönetmek, gerçek değeri ortaya çıkarır. Malzeme, proses, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, birbirini etkileyen bir sistemdir. lantu3D Printing, tasarımdan fiziksel teslimata uzanan tam yaşam döngüsü yönetimiyle erken değerlendirme, proses gerçekleştirme, son işlem kontrolü ve müşteri geri bildirimini birbirine bağlayarak şirketlere Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimatında daha kontrollü sonuçlar sağlar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.