
Введение: от одиночной печати к инженерному контуру поставки
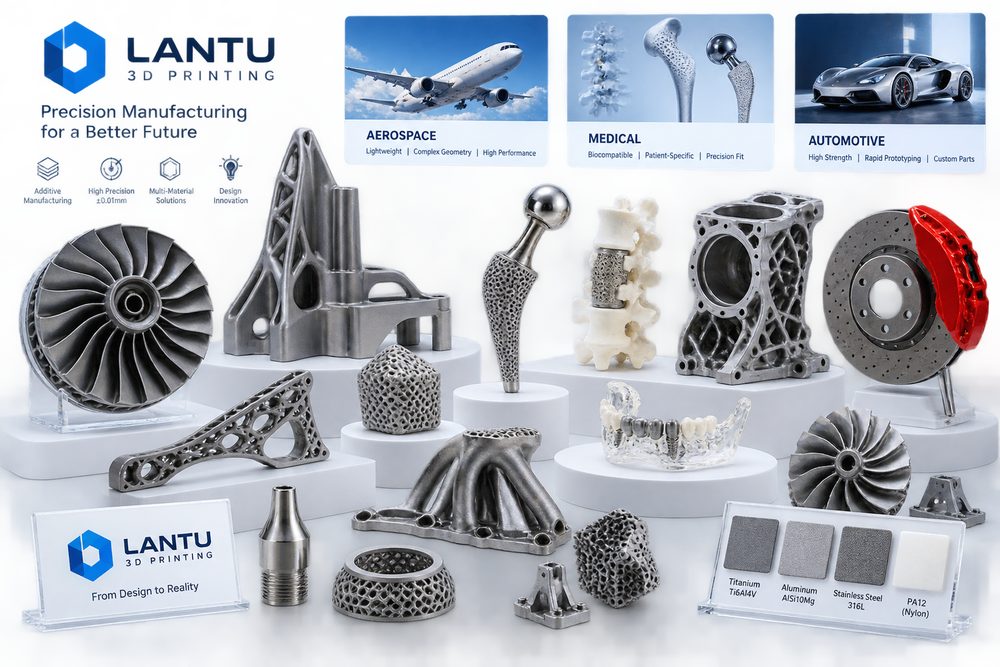
Общая логика кейсов применения 3D-печати в авиакосмической отрасли, медицине и автокомпонентах — это не просто вопрос одной машины или одного материала, а вся цепочка: проектирование, технология, производство, контроль и поставка. Для специалистов отрасли сложность часто не в том, можно ли сформировать деталь, а в том, можно ли поставить её со стабильной себестоимостью, прослеживаемым качеством и воспроизводимым процессом. lantu3D Printing делает акцент на управлении жизненным циклом от чертежа до физического изделия: после получения модели или чертежа одновременно оцениваются материал, конструкция, объём, постобработка, контроль и срок, чтобы не принимать решение только по цене за штуку или по опыту одной печати.
В проектах 3D-печати компаниям нужно превращать опытные параметры в исполняемые стандарты. На этапе предварительной оценки подтверждаются толщина стенок, диаметры отверстий, монтажные зазоры, зоны поддержки и критические размеры; в производстве фиксируются толщина слоя, мощность, скорость сканирования, число циклов порошка или температура сопла; на этапе поставки сохраняются размерные отчёты, требования к внешнему виду и данные ревизий, которые станут основой следующего проекта. Именно эта системная способность определяет, сможет ли 3D-печать перейти от быстрого прототипирования к управляемому производству по запросу.
1. Ключевая проблема: на поверхности кейсы разных отраслей сильно отличаются, но в основе у всех — облегчение, сложные структуры, быстрая итерация и прослеживаемость качества
Суть этих кейсов, несмотря на внешние различия, заключается в том, чтобы заранее выявлять и измерять неопределённость. Многие проекты на этапе расчёта смотрят только на цену материала и часы работы оборудования, но не учитывают скрытые затраты: изменение конструкции, удаление поддержек, термообработку, шлифование или дробеструйную обработку, резьбовые вставки, повторное измерение размеров, упаковку и транспортировку. Для металлических деталей SLM типичными контрольными параметрами являются толщина слоя 20–60 мкм, контроль содержания кислорода, подогрев подложки, стратегия сканирования и снятие напряжений; для нейлоновых деталей SLS ключевыми факторами являются степень обновления порошка, температура укладки, кривая охлаждения и последующее окрашивание, которые напрямую влияют на коробление, вязкость и разницу в цвете; для оснастки и приспособлений FDM диаметр сопла, коэффициент заполнения, число стенок и ориентация печати определяют анизотропию прочности.
С точки зрения управления важно не искать предельное значение одного параметра, а задавать рабочее окно процесса. Инженерный прототип может допускать более короткий цикл и меньшую поверхностную обработку, тогда как изделие для проверки сборки должно включать в контроль положение отверстий, защёлки и посадочные зазоры. Демонстрационные изделия, в свою очередь, требуют внимания к текстуре, адгезии краски и цветовой однородности. Если на старте определить назначение, риск и критерии приёмки, можно сократить переделки и сделать разницу в цене понятной заказчику.
2. Инженерное решение: как связаны материал, технология и постобработка
Выбор материала должен определяться сценарием применения, а не только названием материала. В авиакосмической отрасли важны усталостная прочность титановых сплавов и неразрушающий контроль; в медицинских моделях — биосовместимость смол и условия стерилизации; в автомобильных прототипах — термостойкость, сборка и быстрая валидация. Когда детали нужны ударопрочные и лёгкие, обычно в первую очередь рассматриваются PA12, PA11 или нейлон, усиленный стекловолокном; когда требуется очень точная поверхность и прозрачность, лучше подходят SLA или DLP; когда необходимы высокая температура, усталостная прочность или сложные внутренние каналы, металлическая печать из алюминия, титана или нержавеющей стали уже даёт инженерную ценность. Каждый вариант требует своей постобработки: нейлоновые детали могут нуждаться в дробеструйной обработке, окрашивании и пропитке; смоляные — в дополнительном отверждении, шлифовании и окраске; металлические — в удалении поддержек, термообработке, механической обработке и неразрушающем контроле.
В lantu3D Printing при оценке проекта обычно в одной таблице обсуждаются DFAM-проектирование, технологический маршрут и метод контроля. Например, тонкостенный корпус может быть печатабельным с точки зрения формирования, но если затем его нужно красить и он должен выдерживать момент затяжки винтов, придётся добавить локальные рёбра жёсткости, плавные переходы и место под резьбовые вставки. Если у металлической детали с внутренними каналами порошок нельзя полностью удалить, на стадии проектирования необходимо предусмотреть очистные отверстия, контрольные отверстия или изменить ориентацию. Чем раньше принято инженерное решение, тем ниже последующие затраты.
3. Путь внедрения: как стабилизировать поставку с помощью данных
Одна команда по автомобильному интерьеру проверила структуру защёлки из нейлона SLS и завершила три итерации за две недели; если бы проект шёл через пресс-форму, цикл обычно превысил бы 30 дней, а стоимость изменений была бы значительно выше. Общий опыт таких проектов таков: сначала использовать малые партии для проверки параметров, затем переходить к стабильным сериям; сначала подтвердить критические размеры и функциональные поверхности, затем улучшать внешний вид; сначала определить образцы контроля и долю выборки, а уже потом обсуждать срок поставки. Для прототипов до 10 штук можно проверять каждую деталь по ключевым размерам; для малых заказов в 50–200 штук необходимо вводить подтверждение первой детали, выборочный контроль в процессе, финальную проверку и изоляцию отклонений. Так сохраняется гибкость 3D-печати и одновременно обеспечивается почти традиционная определённость качества.
Не менее важна цифровая фиксация данных. Для каждой партии должны сохраняться версия модели, версия расчёта, партия материала, номер оборудования, параметры процесса, способ постобработки и результаты контроля. Если клиент делает допзаказ или меняет конструкцию, платформа быстро определяет, какие параметры можно унаследовать, а какие риски нужно переоценить. В проектах цепочки поставок можно также объединять ЧПУ-обработку, финишную отделку, сборку и упаковку в одном окне заказа, уменьшая потери информации между поставщиками.
4. Чек-лист внедрения: превратить опыт в воспроизводимый стандарт
Оценка кейса должна чётко определять отраслевой стандарт, уровень риска, образцы для валидации, границы конфиденциальности клиента, отчёты по контролю и путь к серийному производству. Рекомендуется закрепить этот чек-лист в процессе расчёта и производства: во-первых, подтвердить назначение, нагрузку, температуру, уровень внешнего вида и условия сборки; во-вторых, проверить минимальную толщину стенки, диаметр отверстий, угол нависания, каналы вывода порошка и доступность поддержек; в-третьих, выбрать материал и технологию и указать ключевое окно параметров; в-четвёртых, определить постобработку, контроль, упаковку и поставку; в-пятых, зафиксировать обратную связь клиента и выводы после отгрузки. Чек-лист не должен быть сложным, но он обязан выполняться в каждом проекте.
Для поставщика стандартизация не означает потерю гибкости. Напротив, только стандартизируя обычные риски, команда освобождает ресурсы для действительно сложных инженерных задач. Для заказчика прозрачный процесс помогает понять, разумна ли цена, можно ли доверять срокам и насколько чётко распределена ответственность за качество. Конкуренция в 3D-печати смещается от вопроса «можно ли напечатать» к вопросу «можно ли стабильно поставлять, непрерывно улучшать и долго сотрудничать».
Заключение: повышение коммерческой ценности 3D-печати через взгляд на жизненный цикл
Главный вывод из общей логики кейсов применения 3D-печати в авиакосмической отрасли, медицине и автокомпонентах таков: 3D-печать нужно управлять внутри всей производственной цепочки, чтобы раскрыть её реальную ценность. Материалы, технологии, оборудование, качество, затраты и сервис — это не изолированные модули, а взаимосвязанная система. lantu3D Printing соединяет раннюю проверку, реализацию технологии, контроль постобработки и обратную связь клиента через управление жизненным циклом от чертежа до физической поставки, помогая компаниям получать более управляемые результаты в R&D-валидации, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.