
परिचय: एकल-स्थानीय प्रिंटिंग से डिलीवर होने वाले इंजीनियरिंग लूप तक
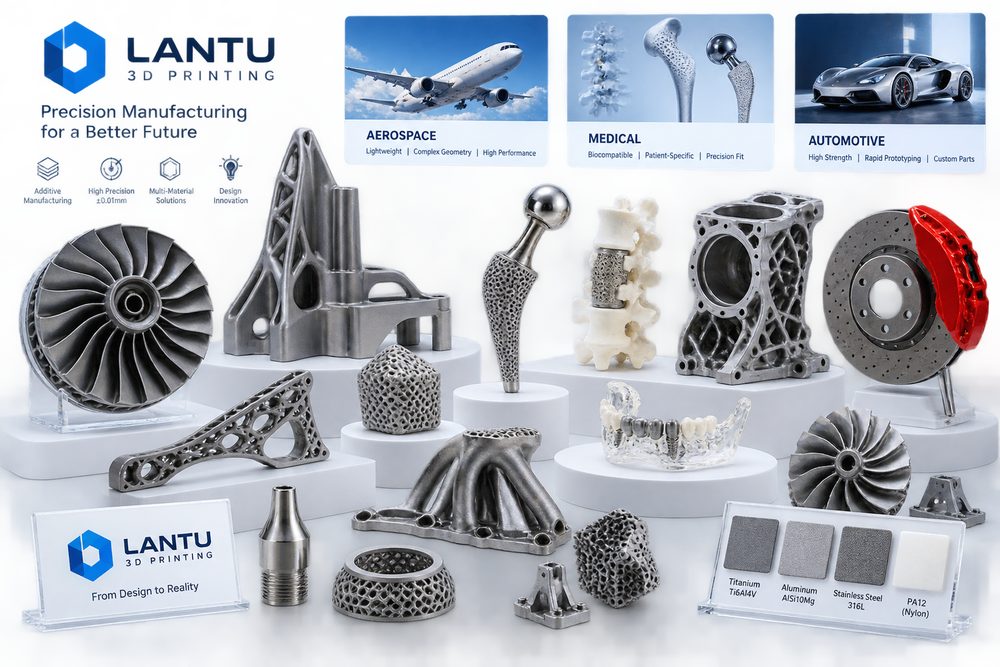
एयरोस्पेस, चिकित्सा और ऑटोमोटिव पुर्जों में 3D प्रिंटिंग उपयोग-केस केवल किसी मशीन या किसी एक सामग्री पर चर्चा नहीं करते, बल्कि “डिज़ाइन—प्रक्रिया—निर्माण—निरीक्षण—डिलीवरी” की पूरी श्रृंखला को देखते हैं। उद्योग पेशेवरों के लिए 3D प्रिंटिंग प्रोजेक्ट की चुनौती अक्सर यह नहीं होती कि भाग बन सकता है या नहीं, बल्कि यह होती है कि उसे स्थिर लागत, ट्रेस करने योग्य गुणवत्ता और दोहराई जा सकने वाली प्रक्रिया के साथ कैसे डिलीवर किया जाए। lantu3D Printing हमेशा ब्लूप्रिंट से भौतिक उत्पाद तक के जीवनचक्र प्रबंधन पर ज़ोर देता है: मॉडल या ड्रॉइंग मिलते ही सामग्री, संरचना, मात्रा, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी समय को साथ-साथ आंका जाता है, ताकि निर्णय केवल एकल-पीस कोटेशन या एक बार के प्रिंट अनुभव पर आधारित न हों।
3D प्रिंटिंग उपयोग-केसों के संदर्भ में, कंपनियों को अनुभवजन्य पैरामीटरों को क्रियान्वयन योग्य मानकों में बदलना चाहिए। उदाहरण के लिए, प्रारंभिक समीक्षा में दीवार की मोटाई, छेद का व्यास, असेंबली क्लीयरेंस, सपोर्ट क्षेत्र और महत्वपूर्ण आयामों की पुष्टि करें; उत्पादन के दौरान परत की मोटाई, शक्ति, स्कैनिंग गति, पाउडर रीसाइक्लिंग चक्र या नोज़ल तापमान रिकॉर्ड करें; डिलीवरी के चरण में आयामी रिपोर्ट, उपस्थिति मानक और रिव्यू डेटा को अगली परियोजना का आधार बनाएं। यही प्रणालीगत क्षमता तय करती है कि 3D प्रिंटिंग “तेज़ प्रोटोटाइप” से “प्रबंधनीय ऑन-डिमांड निर्माण” में बदल पाएगी या नहीं।
1. मुख्य मुद्दा: अलग-अलग उद्योगों के केस ऊपर से बहुत अलग दिखते हैं, लेकिन नीचे से सभी हल्कापन, जटिल संरचना, तेज़ पुनरावृत्ति और गुणवत्ता ट्रेसबिलिटी पर केंद्रित होते हैं
अलग-अलग उद्योगों के केस ऊपर से भले ही बहुत भिन्न दिखें, लेकिन मूल रूप से वे हल्कापन, जटिल संरचनाएँ, तेज़ पुनरावृत्ति और गुणवत्ता ट्रेसबिलिटी पर केंद्रित होते हैं; यानी अनिश्चितता को पहले ही उजागर करके मापना। कई प्रोजेक्ट कोटेशन चरण में केवल सामग्री की कीमत और मशीन घंटे देखते हैं, लेकिन डिज़ाइन बदलाव, सपोर्ट हटाना, हीट ट्रीटमेंट, सैंडब्लास्टिंग/पॉलिशिंग, थ्रेड इन्सर्ट, आयामी पुनः-माप और पैकेजिंग/परिवहन जैसी छिपी लागतों को अनदेखा कर देते हैं। मेटल SLM भागों के लिए सामान्य नियंत्रण बिंदुओं में 20–60μm परत मोटाई, ऑक्सीजन कंटेंट मॉनिटरिंग, बिल्ड प्लेट प्रीहीट, स्कैन रणनीति और स्ट्रेस-रिलीफ हीट ट्रीटमेंट शामिल हैं; SLS नायलॉन भागों में पाउडर रिफ्रेश रेट, पाउडर-लेइंग तापमान, कूलिंग कर्व और बाद की डाइंग प्रक्रिया, वॉर्पेज, टफनेस और रंग-अंतर को सीधे प्रभावित करते हैं; FDM जिग्स या टूलिंग में नोज़ल व्यास, इन्फिल प्रतिशत, दीवार लाइनों की संख्या और प्रिंट दिशा ताकत की दिशात्मकता तय करते हैं।
प्रबंधन के दृष्टिकोण से, लक्ष्य किसी एक पैरामीटर की सीमा तक पहुँचना नहीं, बल्कि एक पैरामीटर विंडो बनाना है। उदाहरण के लिए, इंजीनियरिंग सैंपल में कम चक्र समय और कम सतह उपचार स्वीकार्य हो सकते हैं, लेकिन असेंबली वेरिफिकेशन पार्ट्स में छेद की स्थिति, स्नैप-फिट और फिट क्लीयरेंस को निरीक्षण में शामिल करना होगा; डिस्प्ले पार्ट्स में सतह बनावट, पेंट एडहेज़न और रंग एकरूपता महत्वपूर्ण हैं। प्रोजेक्ट की शुरुआत में “उपयोग—जोखिम—स्वीकृति मानक” तय करने से पुनर्कार्य कम होता है और ग्राहक को कीमत के अंतर को समझना आसान होता है।
2. इंजीनियरिंग निर्णय: सामग्री, प्रक्रिया और पोस्ट-प्रोसेसिंग कैसे एक-दूसरे से जुड़ते हैं
सामग्री का चयन उपयोग-परिदृश्य के अनुसार होना चाहिए, केवल नाम की तुलना करके नहीं। एयरोस्पेस भागों में टाइटेनियम मिश्रधातु की थकान-प्रतिरोध क्षमता और नॉन-डिस्ट्रक्टिव टेस्टिंग महत्वपूर्ण हैं; चिकित्सा मॉडल में रेज़िन की बायोकम्पैटिबिलिटी और स्टरलाइज़ेशन शर्तें महत्वपूर्ण हैं; ऑटोमोटिव सैंपल में ताप-प्रतिरोध, असेंबली और कम समय में सत्यापन प्रमुख हैं। जब भाग को झटके-प्रतिरोध और हल्कापन चाहिए, PA12, PA11 या ग्लास-फाइबर रिइन्फोर्स्ड नायलॉन अक्सर प्राथमिक विकल्प होते हैं; जब अत्यंत महीन सतह और पारदर्शी प्रभाव चाहिए, SLA या DLP रेज़िन बेहतर हैं; जब उच्च तापमान शक्ति, थकान प्रदर्शन या जटिल आंतरिक प्रवाह-मार्ग चाहिए, तब एल्युमिनियम, टाइटेनियम या स्टेनलेस स्टील की मेटल प्रिंटिंग ही वास्तविक इंजीनियरिंग मूल्य देती है। हर विकल्प के साथ आगे की प्रक्रिया जुड़ी होती है: नायलॉन भागों को सैंडब्लास्टिंग, डाइंग और इम्प्रेग्नेशन की आवश्यकता हो सकती है; रेज़िन भागों को सेकेंडरी क्योरिंग, सैंडिंग और कोटिंग की ज़रूरत हो सकती है; मेटल भागों में सपोर्ट हटाना, हीट ट्रीटमेंट, मशीनिंग और नॉन-डिस्ट्रक्टिव टेस्टिंग शामिल हो सकते हैं।
lantu3D Printing प्रोजेक्ट समीक्षा में आम तौर पर DFAM डिज़ाइन, प्रक्रिया पथ और निरीक्षण विधि को एक ही तालिका में रखकर चर्चा करता है। उदाहरण के लिए, एक पतली दीवार वाला हाउसिंग केवल बनने की दृष्टि से प्रिंट हो सकता है, लेकिन अगर उसे पेंट भी करना है और असेंबली स्क्रू टॉर्क सहना है, तो स्थानीय रिइन्फोर्समेंट, फिलेट ट्रांज़िशन और स्टड इन्सर्ट स्पेस जोड़ना होगा। एक मेटल फ्लो चैनल पार्ट में अगर अंदर का पाउडर हटाना कठिन हो, तो डिज़ाइन चरण में पाउडर-रिमूवल होल, निरीक्षण होल या ओरिएंटेशन बदलना ज़रूरी है। इंजीनियरिंग निर्णय जितनी जल्दी लिया जाए, बाद की लागत उतनी कम होती है।
3. कार्यान्वयन मार्ग: डेटा-आधारित स्थिर डिलीवरी
एक ऑटोमोटिव इंटीरियर टीम ने SLS नायलॉन से स्नैप संरचना को सत्यापित किया और तीन पुनरावृत्तियों में दो सप्ताह के भीतर काम पूरा कर लिया; यदि यही काम मोल्डिंग के जरिए किया जाता, तो समय-सीमा आमतौर पर 30 दिनों से अधिक होती और संशोधन लागत भी काफी बढ़ जाती। ऐसे प्रोजेक्टों का सामान्य अनुभव यह है: पहले छोटे बैच से पैरामीटर सत्यापित करें, फिर स्थिर बैच तक विस्तार करें; पहले महत्वपूर्ण आयाम और कार्यात्मक सतह सुनिश्चित करें, फिर उपस्थिति सतह को बेहतर बनाएं; पहले निरीक्षण नमूने और सैंपलिंग अनुपात परिभाषित करें, फिर डिलीवरी समय पर बात करें। 10 पीस से कम R&D सैंपल के लिए महत्वपूर्ण आयामों का प्रत्येक पीस पर 100% निरीक्षण किया जा सकता है; 50–200 पीस के छोटे बैच ऑर्डर के लिए फर्स्ट-पीस कन्फ़र्मेशन, इन-प्रोसेस सैंपलिंग, लास्ट-पीस वेरिफिकेशन और असामान्यता अलगाव की व्यवस्था चाहिए। इससे 3D प्रिंटिंग की लचीलापन बनी रहती है और ग्राहक को पारंपरिक निर्माण के करीब गुणवत्ता-निश्चितता मिलती है।
डिजिटल रिकॉर्डिंग भी उतनी ही महत्वपूर्ण है। हर बैच के लिए मॉडल वर्ज़न, कोटेशन वर्ज़न, सामग्री बैच, उपकरण नंबर, प्रक्रिया पैरामीटर, पोस्ट-प्रोसेसिंग विधि और निरीक्षण परिणाम सुरक्षित रखें। बाद में ग्राहक जब अतिरिक्त ऑर्डर दे या डिज़ाइन बदले, तो प्लेटफ़ॉर्म तुरंत बता सकता है कि कौन से पैरामीटर विरासत में लिए जा सकते हैं और किन जोखिमों का पुनर्मूल्यांकन ज़रूरी है। सप्लाई-चेन सहयोग वाले प्रोजेक्टों में CNC फिनिशिंग, सतह उपचार, असेंबली और पैकेजिंग को एक ही ऑर्डर दृश्य में शामिल किया जा सकता है, जिससे अलग-अलग आपूर्तिकर्ताओं के बीच संचार से होने वाली जानकारी की हानि कम होती है।
4. लागू करने योग्य चेकलिस्ट: अनुभव को दोहराए जा सकने वाले मानक में बदलना
केस मूल्यांकन में उद्योग मानक, जोखिम स्तर, सत्यापन नमूने, ग्राहक-गोपनीयता सीमा, निरीक्षण रिपोर्ट और आगे के मास-प्रोडक्शन रूपांतरण मार्ग स्पष्ट होने चाहिए। कंपनियों को चेकलिस्ट को कोटेशन और उत्पादन प्रक्रिया में स्थिर करना चाहिए: पहला, उपयोग, लोड, तापमान, उपस्थिति ग्रेड और असेंबली संबंध की पुष्टि करें; दूसरा, न्यूनतम दीवार मोटाई, छेद व्यास, ओवरहैंग कोण, पाउडर निकासी चैनल और सपोर्ट पहुँच की जाँच करें; तीसरा, सामग्री और प्रक्रिया चुनें और प्रमुख पैरामीटर विंडो दर्ज करें; चौथा, पोस्ट-प्रोसेसिंग, निरीक्षण, पैकेजिंग और डिलीवरी पद्धति स्पष्ट करें; पाँचवाँ, डिलीवरी के बाद ग्राहक प्रतिक्रिया और रिव्यू निष्कर्ष रिकॉर्ड करें। चेकलिस्ट जटिल नहीं होनी चाहिए, लेकिन हर प्रोजेक्ट में उसका पालन होना चाहिए।
सेवा प्रदाताओं के लिए मानकीकरण का मतलब लचीलापन कम करना नहीं है। इसके विपरीत, सामान्य जोखिमों को मानकीकृत करने से ही टीम वास्तव में जटिल इंजीनियरिंग समस्याओं पर ध्यान दे सकती है। खरीदारों के लिए पारदर्शी प्रक्रिया यह समझने में मदद करती है कि कोटेशन उचित है या नहीं, डिलीवरी समय विश्वसनीय है या नहीं, और गुणवत्ता जिम्मेदारी स्पष्ट है या नहीं। 3D प्रिंटिंग उद्योग की प्रतिस्पर्धा अब “प्रिंट कर सकते हैं या नहीं” से बदलकर “स्थिर रूप से डिलीवर कर सकते हैं, लगातार सुधार कर सकते हैं, और लंबे समय तक सहयोग कर सकते हैं या नहीं” की ओर बढ़ रही है।
निष्कर्ष: जीवनचक्र दृष्टिकोण से 3D प्रिंटिंग का व्यावसायिक मूल्य बढ़ाएँ
एयरोस्पेस, चिकित्सा और ऑटोमोटिव पुर्जों के लिए 3D प्रिंटिंग उपयोग-केसों के पीछे का मुख्य निष्कर्ष यह है: 3D प्रिंटिंग को पूरी निर्माण श्रृंखला के भीतर प्रबंधित करने पर ही उसका वास्तविक मूल्य सामने आता है। सामग्री, प्रक्रिया, उपकरण, गुणवत्ता, लागत और सेवा अलग-अलग मॉड्यूल नहीं हैं, बल्कि एक-दूसरे को प्रभावित करने वाली प्रणाली हैं। ब्लूप्रिंट/डिज़ाइन से लेकर भौतिक डिलीवरी तक पूर्ण जीवनचक्र प्रबंधन के माध्यम से, lantu3D Printing प्रारंभिक समीक्षा, प्रक्रिया निष्पादन, पोस्ट-प्रोसेसिंग निरीक्षण और ग्राहक प्रतिक्रिया को जोड़ता है, जिससे कंपनियों को R&D सत्यापन, छोटे बैच निर्माण और जटिल पुर्जों की डिलीवरी में अधिक नियंत्रित परिणाम मिलते हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।