
Einleitung: Vom Einzelteil zum lieferfähigen Engineering-Kreislauf
Die gemeinsame Logik hinter 3D-Druck-Anwendungsfällen in Luft- und Raumfahrt, Medizintechnik und Automobilbau dreht sich nicht um eine einzelne Maschine oder ein bestimmtes Material. Es geht um die gesamte Kette aus Konstruktion, Prozess, Fertigung, Prüfung und Auslieferung. Für Praktiker liegt die eigentliche Herausforderung oft nicht darin, ob ein Bauteil formbar ist, sondern ob es mit stabilen Kosten, nachvollziehbarer Qualität und reproduzierbaren Abläufen geliefert werden kann. lantu3D Printing betont ein Lifecycle-Management von der Zeichnung bis zum physischen Teil: Sobald ein Modell oder eine Zeichnung eingeht, werden Material, Struktur, Stückzahl, Nachbearbeitung, Prüfung und Lieferzeit gemeinsam bewertet, statt nur nach Stückpreis oder einmaliger Druckerfahrung zu entscheiden.
Bei 3D-Druck-Projekten müssen Erfahrungen in ausführbare Standards übersetzt werden. In der Vorprüfung werden Wandstärke, Lochdurchmesser, Montageabstände, Stützbereiche und kritische Maße festgelegt. Während der Produktion werden Schichtdicke, Leistung, Scangeschwindigkeit, Pulverumlaufzahl oder Düsentemperatur dokumentiert. Bei der Übergabe dienen Maßberichte, Sichtprüfungsstandards und Review-Daten als Grundlage für das nächste Projekt. Diese systematische Fähigkeit entscheidet darüber, ob 3D-Druck bei Funktionsteile bleibt oder als steuerbare On-Demand-Fertigung eingesetzt werden kann.
1. Kernfrage: Die Branchenbeispiele wirken oberflächlich sehr unterschiedlich, folgen aber alle denselben Prinzipien von Leichtbau, komplexen Geometrien, schneller Iteration und rückverfolgbarer Qualität
Das Wesentliche besteht darin, Unsicherheiten früh sichtbar und messbar zu machen. Viele Angebote berücksichtigen nur Materialpreis und Maschinenstunden und übersehen versteckte Kosten wie Designänderungen, Stützstrukturentfernung, Wärmebehandlung, Schleifen oder Glasperlenstrahlen, Gewindeeinsätze, Nachmessungen sowie Verpackung und Transport. Bei metallischen SLM-Bauteilen gehören Schichtdicken von 20–60 μm, Sauerstoffüberwachung, Vorwärmung der Bauplattform, Scanstrategie und Spannungsarmglühen zu den typischen Kontrollgrößen. Bei SLS-Nylonteilen beeinflussen Pulvererneuerungsrate, Betttemperatur, Abkühlkurve und Färbeprozess direkt Verzug, Zähigkeit und Farbgleichheit. Bei FDM-Vorrichtungen bestimmen Düsendurchmesser, Füllgrad, Wandlinienzahl und Druckorientierung die anisotrope Festigkeit.
Aus Managementsicht geht es nicht darum, einen einzelnen Parameter zu maximieren, sondern ein Parameterfenster zu definieren. Ingenieurmuster dürfen oft kürzere Zyklen und weniger Oberflächenbearbeitung zulassen, während Prüfteile für die Montagekontrolle Lochpositionen, Rastgeometrien und Passungen in die Prüfung aufnehmen müssen. Präsentationsteile legen den Fokus dagegen auf Oberflächenstruktur, Lackhaftung und Farbkonstanz. Wenn zu Projektbeginn Verwendungszweck, Risiko und Abnahmekriterien definiert werden, sinkt die Zahl der Nacharbeiten, und Kunden verstehen Preisunterschiede besser.
2. Engineering-Entscheidungen: Wie Werkstoff, Verfahren und Nachbearbeitung zusammenwirken
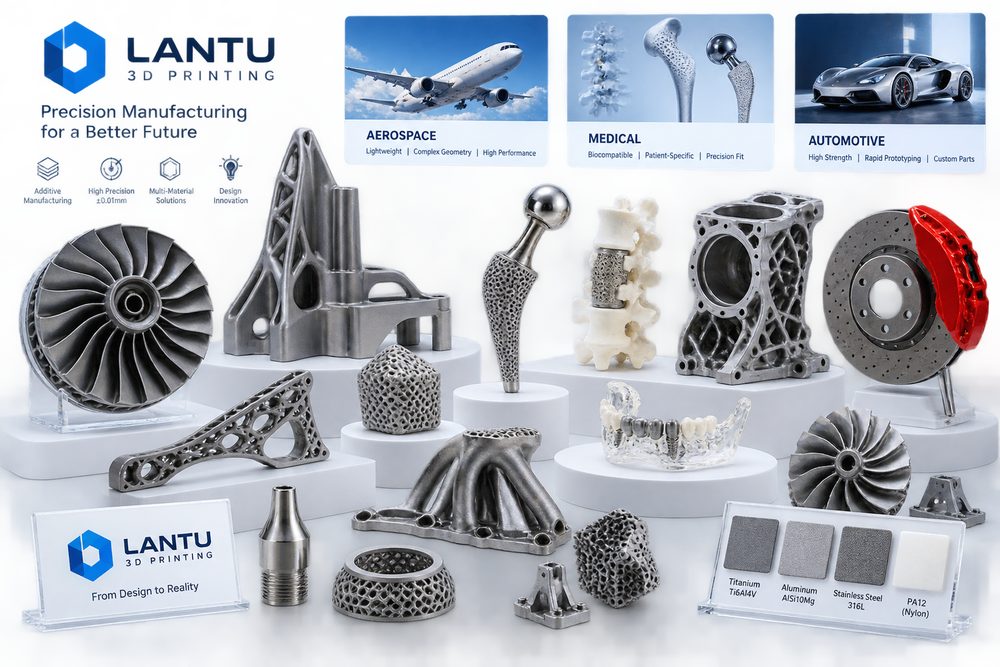
Die Materialwahl sollte sich am Einsatzfall orientieren, nicht nur am Namen. In der Luft- und Raumfahrt stehen Ermüdungsverhalten von Titanlegierungen und zerstörungsfreie Prüfung im Vordergrund; in medizinischen Modellen sind Biokompatibilität des Harzes und Sterilisationsbedingungen entscheidend; bei Automobilmustern zählen Temperaturbeständigkeit, Montagefähigkeit und kurze Validierungszyklen. Wenn ein Bauteil schlagfest und leicht sein muss, werden PA12, PA11 oder glasfaserverstärktes Nylon meist zuerst betrachtet. Wenn eine sehr feine Oberfläche oder Transparenz benötigt wird, sind SLA- oder DLP-Harze geeigneter. Wenn hohe Temperaturfestigkeit, Ermüdungsbeständigkeit oder komplexe interne Kanäle gefragt sind, liefern Aluminium, Titan oder Edelstahl als Metalldruck den eigentlichen technischen Mehrwert. Jede Wahl zieht Folgeprozesse nach sich: Nylonteile können Strahlen, Färben und Imprägnieren erfordern; Harzteile benötigen sekundäres Aushärten, Schleifen und Lackieren; Metallteile erfordern möglicherweise Stützstrukturentfernung, Wärmebehandlung, Zerspanung und zerstörungsfreie Prüfung.
Bei lantu3D Printing werden in der Projektbewertung DFAM-Design, Prozessweg und Prüfmethodik üblicherweise auf demselben Blatt diskutiert. Ein dünnwandiges Gehäuse kann aus Sicht des Formens zwar druckbar sein, muss aber später Lackierung und Anzugsdrehmomenten von Montageschrauben standhalten. Dann sind lokale Versteifungsrippen, Radien und Platz für Gewindeeinsätze erforderlich. Ein metallisches Kanalbauteil kann innen Restpulver festhalten; deshalb müssen bereits im Design Reinigungsbohrungen, Prüföffnungen oder eine andere Bauorientierung vorgesehen werden. Je früher die Engineering-Entscheidung fällt, desto geringer sind die Folgekosten.
3. Umsetzungsweg: Datengetriebene stabile Lieferung
Ein Team im Fahrzeuginnenraum validierte Rastgeometrien mit SLS-Nylon und schloss drei Iterationen in zwei Wochen ab. Mit Werkzeugbau und Spritzguss würde ein solcher Prozess meist länger als 30 Tage dauern und deutlich höhere Änderungskosten verursachen. Die gemeinsame Lehre lautet: Zuerst Parameter in kleinen Losen validieren, dann auf stabile Chargen skalieren; zuerst kritische Maße und Funktionsflächen absichern, dann die Optik optimieren; zuerst Prüfmuster und Stichprobenquoten definieren, dann Lieferzeiten versprechen. Bei F&E-Mustern unter zehn Stück können kritische Maße vollständig geprüft werden. Bei Kleinserien von 50 bis 200 Stück braucht es Erstmusterfreigabe, In-Prozess-Stichproben, Endkontrolle und eine klare Trennung von Abweichungen. So bleibt die Flexibilität des 3D-Drucks erhalten, während die Qualitätssicherheit näher an der klassischen Fertigung liegt.
Digitale Dokumentation ist ebenso wichtig. Für jede Charge sollten Modellversion, Angebotsversion, Materialcharge, Maschinen-ID, Prozessparameter, Nachbearbeitung und Prüfergebnisse archiviert werden. Wenn ein Kunde nachbestellt oder das Design ändert, lässt sich schnell erkennen, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. In Supply-Chain-Projekten können auch CNC-Finishing, Oberflächenbehandlung, Montage und Verpackung in einer Bestellansicht zusammengeführt werden, um Informationsverluste zwischen Lieferanten zu reduzieren.
4. Praxis-Checkliste: Erfahrung in reproduzierbare Standards verwandeln
Die Bewertung von Fällen sollte Branchenstandard, Risikostufe, Validierungsmuster, Geheimhaltungsgrenzen des Kunden, Prüfberichte und den Weg zur Serienumstellung klar definieren. Unternehmen sollten eine Checkliste fest in Angebot und Produktionsablauf integrieren. Erstens: Einsatz, Last, Temperatur, Optikniveau und Montagebeziehungen festlegen. Zweitens: Mindestwandstärke, Lochdurchmesser, Überhangwinkel, Pulverschächte und Zugänglichkeit der Stützen prüfen. Drittens: Werkstoff und Verfahren auswählen und das relevante Parameterfenster angeben. Viertens: Nachbearbeitung, Prüfung, Verpackung und Auslieferung definieren. Fünftens: Kundenfeedback und Lessons Learned nach der Lieferung dokumentieren. Die Checkliste muss nicht kompliziert sein, aber sie muss in jedem Projekt angewendet werden.
Für Dienstleister bedeutet Standardisierung nicht weniger Flexibilität. Im Gegenteil: Nur wenn Routinerisiken standardisiert sind, bleibt genug Kapazität für wirklich komplexe Engineering-Probleme. Für Einkäufer hilft ein transparenter Prozess dabei zu beurteilen, ob das Angebot plausibel ist, ob die Lieferzeit glaubwürdig ist und ob die Verantwortlichkeiten bei der Qualität klar sind. Der Wettbewerb im 3D-Druck verschiebt sich von der Frage „Kann man es drucken?“ hin zu „Kann man zuverlässig liefern, kontinuierlich verbessern und langfristig zusammenarbeiten?“
Fazit: Den Geschäftswert von 3D-Druck durch die Lifecycle-Perspektive steigern
Die zentrale Erkenntnis aus Luft- und Raumfahrt, Medizintechnik und Automobilanwendungen lautet: 3D-Druck entfaltet seinen wahren Wert erst, wenn er innerhalb einer vollständigen Fertigungskette gemanagt wird. Werkstoffe, Prozesse, Anlagen, Qualität, Kosten und Service sind keine isolierten Module, sondern ein System, das sich gegenseitig beeinflusst. lantu3D Printing verbindet über das Lifecycle-Management von der Konstruktion bis zur physischen Lieferung frühe Bewertungen, Prozessumsetzung, Nachbearbeitungsprüfung und Kundenfeedback und unterstützt Unternehmen dabei, in Validierung, Kleinserie und komplexer Teilelieferung kontrollierbarere Ergebnisse zu erzielen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.