
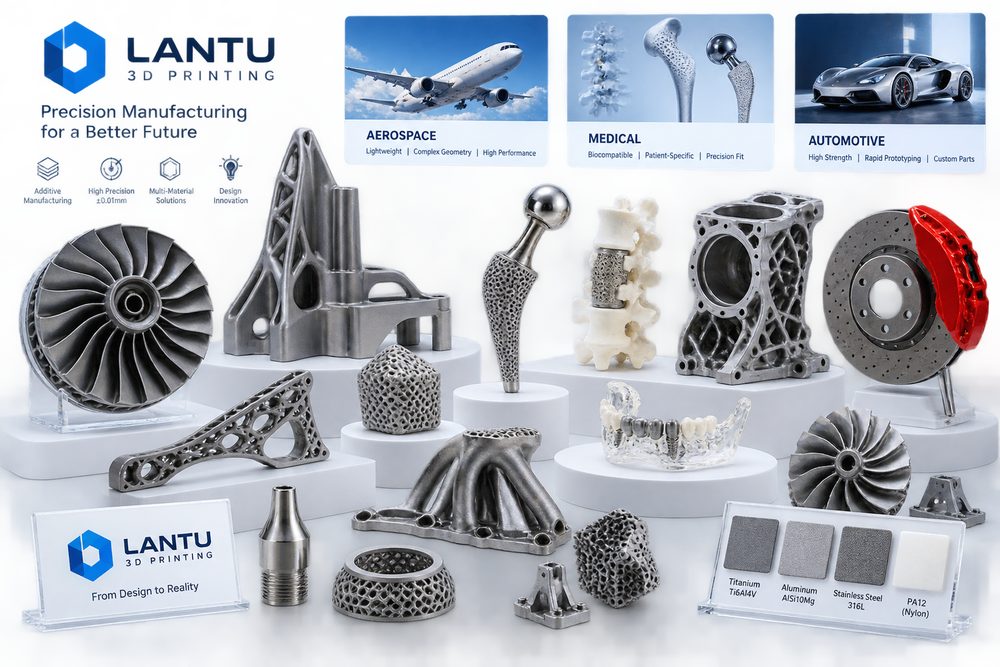
Mở đầu: Từ in đơn lẻ đến một vòng khép kín kỹ thuật có thể bàn giao
Hàng không vũ trụ, y tế và linh kiện ô tô: logic chung đằng sau các trường hợp ứng dụng in 3D không chỉ là câu chuyện về một máy in hay một loại vật liệu, mà là toàn bộ chuỗi thiết kế–quy trình–chế tạo–kiểm tra–bàn giao. Đối với người làm trong ngành, khó khăn lớn nhất của dự án in 3D thường không nằm ở việc có tạo hình được hay không, mà là có thể bàn giao với chi phí ổn định, chất lượng truy xuất được và quy trình có thể lặp lại hay không. lantu3D Printing luôn nhấn mạnh quản lý vòng đời từ bản vẽ đến hiện vật: khi nhận mô hình hoặc bản vẽ, đồng thời đánh giá vật liệu, kết cấu, số lượng, hậu xử lý, kiểm tra và thời hạn giao hàng, thay vì chỉ báo giá theo từng chiếc hoặc dựa vào kinh nghiệm của một lần in.
Trong các trường hợp ứng dụng in 3D, doanh nghiệp cần chuyển kinh nghiệm thành các tiêu chuẩn có thể thực thi. Ví dụ, ở giai đoạn đánh giá ban đầu phải xác nhận độ dày thành, đường kính lỗ, khe lắp ráp, vùng cần đỡ và kích thước then chốt; ở giai đoạn sản xuất phải ghi nhận độ dày lớp, công suất, tốc độ quét, số vòng tuần hoàn bột hoặc nhiệt độ đầu phun; ở giai đoạn bàn giao phải lưu báo cáo kích thước, tiêu chuẩn ngoại quan và dữ liệu tổng kết làm cơ sở cho dự án tiếp theo. Năng lực hệ thống như vậy quyết định việc in 3D có thể nâng cấp từ “tạo mẫu nhanh” thành “sản xuất theo nhu cầu có thể quản trị” hay không.
1. Vấn đề cốt lõi: Bề ngoài khác biệt giữa các ngành rất lớn, nhưng bên dưới đều xoay quanh giảm trọng lượng, cấu trúc phức tạp, lặp nhanh và truy xuất chất lượng
Điểm chung của các dự án là phải làm lộ và lượng hóa sự không chắc chắn ngay từ đầu. Nhiều dự án chỉ chú ý đến giá vật liệu và thời gian máy ở giai đoạn báo giá, mà bỏ qua các chi phí ẩn như sửa thiết kế, tháo cấu trúc đỡ, xử lý nhiệt, chà nhám/phun cát, insert ren, đo lại kích thước và đóng gói vận chuyển. Với chi tiết kim loại SLM, các hạng mục kiểm soát thường gặp gồm độ dày lớp 20–60 μm, giám sát hàm lượng oxy, gia nhiệt bàn đế, chiến lược quét và xử lý nhiệt khử ứng suất. Với chi tiết nylon SLS, tỷ lệ bổ sung bột mới, nhiệt độ rải bột, đường cong làm nguội và công đoạn nhuộm màu sau in sẽ ảnh hưởng trực tiếp đến cong vênh, độ dai và sai lệch màu. Với đồ gá hoặc công cụ FDM, đường kính nozzle, tỷ lệ infill, số đường thành và hướng in quyết định độ bền theo phương.
Từ góc độ quản lý, điều quan trọng không phải là đẩy một thông số lên mức cực hạn, mà là xây dựng một dải thông số phù hợp. Chẳng hạn, mẫu kỹ thuật có thể chấp nhận chu kỳ ngắn hơn và ít xử lý bề mặt hơn, nhưng chi tiết kiểm chứng lắp ráp bắt buộc phải đưa vị trí lỗ, ngàm cài và khe hở lắp ghép vào kiểm tra. Mẫu trưng bày thì phải chú ý đến kết cấu bề mặt, độ bám sơn và tính đồng nhất màu sắc. Khi định nghĩa “mục đích–rủi ro–tiêu chuẩn nghiệm thu” ngay từ đầu dự án, việc làm lại giảm đi và khách hàng cũng hiểu rõ hơn vì sao báo giá khác nhau.
2. Quyết định kỹ thuật: Vật liệu, quy trình và hậu xử lý liên kết với nhau như thế nào
Việc chọn vật liệu phải phục vụ bối cảnh sử dụng, chứ không chỉ so sánh tên gọi. Trong chi tiết hàng không, người ta quan tâm đến đặc tính mỏi của hợp kim titan và kiểm tra không phá hủy; trong mô hình y tế, quan tâm đến tính tương thích sinh học của nhựa và điều kiện tiệt trùng; trong mẫu ô tô, quan tâm đến chịu nhiệt, lắp ráp và xác minh ngắn chu kỳ. Khi chi tiết cần vừa chịu va đập vừa nhẹ, PA12, PA11 hoặc nylon gia cường sợi thủy tinh thường được ưu tiên đánh giá. Khi cần bề mặt tinh xảo và hiệu ứng trong suốt, nhựa SLA hoặc DLP phù hợp hơn. Khi cần độ bền ở nhiệt độ cao, tính mỏi hoặc kênh dòng chảy bên trong phức tạp, in kim loại bằng nhôm, titan hoặc thép không gỉ mới tạo ra giá trị kỹ thuật thực sự. Mỗi lựa chọn đều kéo theo hậu xử lý tương ứng: chi tiết nylon có thể cần phun cát, nhuộm và thẩm thấu; chi tiết nhựa cần hậu đóng rắn, chà nhám và sơn phủ; chi tiết kim loại cần tháo đỡ, xử lý nhiệt, gia công cơ và kiểm tra không phá hủy.
Trong đánh giá dự án, lantu3D Printing thường đưa thiết kế DFAM, lộ trình công nghệ và phương pháp kiểm tra vào cùng một bảng để thảo luận. Ví dụ, một vỏ mỏng có thể in được xét về tạo hình, nhưng nếu sau đó phải sơn và chịu mô-men siết của vít lắp ráp thì cần thêm gân tăng cứng cục bộ, bo chuyển tiếp và không gian cho insert ren. Một chi tiết kim loại có kênh rỗng bên trong, nếu bột thừa khó thoát ra, thì ngay từ giai đoạn thiết kế phải thêm lỗ làm sạch, lỗ kiểm tra hoặc thay đổi góc đặt. Quyết định kỹ thuật càng sớm thì chi phí về sau càng thấp.
3. Lộ trình triển khai: Dùng dữ liệu để giao hàng ổn định
Một nhóm nội thất ô tô đã dùng nylon SLS để xác minh cấu trúc ngàm, hoàn thành 3 vòng lặp trong vòng 2 tuần. Nếu đi theo hướng làm khuôn, chu kỳ thường vượt quá 30 ngày và chi phí sửa đổi tăng đáng kể. Kinh nghiệm chung của các dự án như vậy là: trước hết kiểm chứng thông số bằng lô nhỏ rồi mới mở rộng sang lô ổn định; trước hết xác nhận kích thước then chốt và bề mặt chức năng rồi mới tối ưu bề mặt ngoại quan; trước hết định nghĩa mẫu kiểm tra và tỷ lệ lấy mẫu rồi mới bàn đến thời gian giao hàng. Với mẫu R&D dưới 10 chi tiết, có thể kiểm toàn bộ các kích thước quan trọng từng chiếc; với đơn hàng nhỏ 50–200 chi tiết, cần cơ chế xác nhận mẫu đầu tiên, kiểm tra trong quá trình, kiểm lại mẫu cuối và cô lập bất thường. Như vậy vừa giữ được tính linh hoạt của in 3D, vừa mang lại cho khách hàng mức chắc chắn chất lượng gần với sản xuất truyền thống.
Ghi chép số hóa cũng rất quan trọng. Mỗi lô chi tiết cần lưu phiên bản mô hình, phiên bản báo giá, lô vật liệu, số máy, thông số quy trình, phương pháp hậu xử lý và kết quả kiểm tra. Khi khách hàng đặt thêm hoặc sửa thiết kế, hệ thống có thể nhanh chóng xác định thông số nào cần kế thừa và rủi ro nào phải đánh giá lại. Với dự án phối hợp chuỗi cung ứng, có thể đưa gia công CNC, xử lý bề mặt, lắp ráp và đóng gói vào cùng một góc nhìn đơn hàng để giảm tổn thất thông tin giữa nhiều nhà cung cấp.
4. Danh sách kiểm tra triển khai: Biến kinh nghiệm thành tiêu chuẩn có thể lặp lại
Đánh giá trường hợp phải làm rõ tiêu chuẩn ngành, mức rủi ro, mẫu xác minh, phạm vi bảo mật với khách hàng, báo cáo kiểm tra và lộ trình chuyển sang sản xuất hàng loạt. Nên cố định danh sách kiểm tra vào báo giá và quy trình sản xuất: thứ nhất, xác nhận mục đích sử dụng, tải trọng, nhiệt độ, cấp độ ngoại quan và quan hệ lắp ráp; thứ hai, kiểm tra độ dày thành tối thiểu, đường kính lỗ, góc nhô, kênh thoát bột và khả năng tiếp cận vùng đỡ; thứ ba, chọn vật liệu và quy trình, đồng thời nêu rõ cửa sổ thông số then chốt; thứ tư, xác định hậu xử lý, kiểm tra, đóng gói và phương thức giao hàng; thứ năm, sau khi giao hàng ghi nhận phản hồi khách hàng và kết luận rút kinh nghiệm. Danh sách không cần phức tạp, nhưng phải được thực hiện trong mọi dự án.
Với nhà cung cấp dịch vụ, tiêu chuẩn hóa không có nghĩa là giảm linh hoạt. Ngược lại, khi các rủi ro thông thường đã được chuẩn hóa, đội ngũ sẽ có thời gian xử lý những vấn đề kỹ thuật thực sự phức tạp. Với bên mua, quy trình minh bạch giúp họ đánh giá báo giá có hợp lý không, thời hạn có đáng tin không và trách nhiệm chất lượng có rõ ràng không. Cạnh tranh trong ngành in 3D đang chuyển từ “có in được không” sang “có giao hàng ổn định, cải tiến liên tục và hợp tác dài hạn được không”.
Kết luận: Nâng giá trị thương mại của in 3D bằng góc nhìn vòng đời
Kết luận cốt lõi của Hàng không vũ trụ, y tế và linh kiện ô tô: logic chung đằng sau các trường hợp ứng dụng in 3D là đưa in 3D vào quản lý trong toàn bộ chuỗi sản xuất thì mới phát huy được giá trị thực. Vật liệu, quy trình, thiết bị, chất lượng, chi phí và dịch vụ không phải là các mô-đun tách rời mà là một hệ thống tương tác với nhau. lantu3D Printing, bằng quản lý vòng đời từ thiết kế đến bàn giao hiện vật, kết nối đánh giá ban đầu, hiện thực hóa quy trình, kiểm tra hậu xử lý và phản hồi khách hàng, giúp doanh nghiệp đạt kết quả kiểm soát tốt hơn trong xác minh R&D, sản xuất lô nhỏ và bàn giao chi tiết phức tạp.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.