
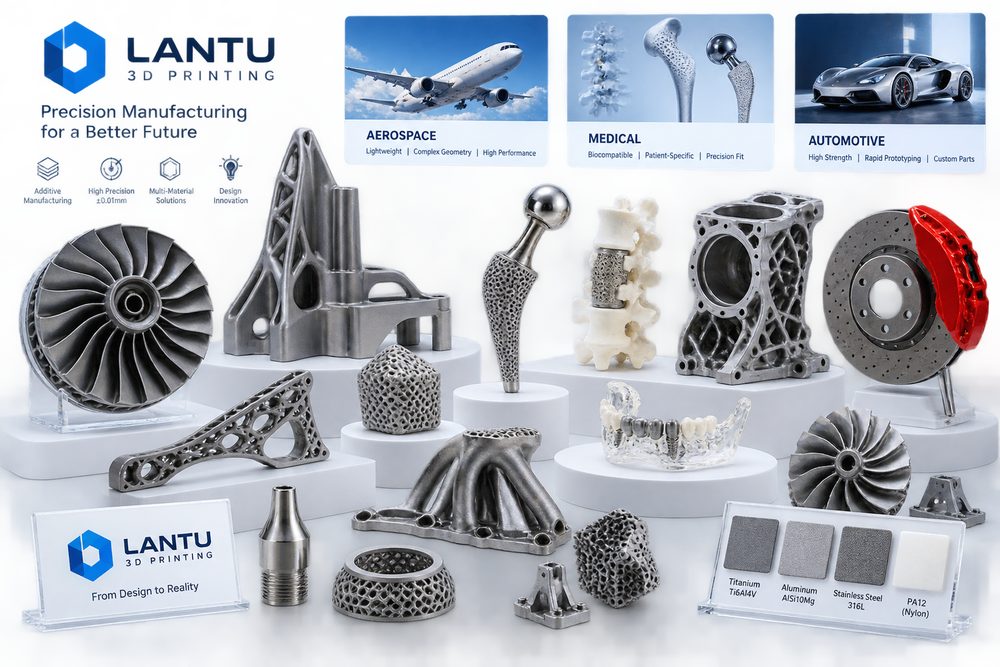
Inleiding: van een losse print naar een leverbaar engineeringproces
De gemeenschappelijke logica achter 3D-printtoepassingen in luchtvaart, medische sector en auto-onderdelen gaat niet alleen over één machine of één materiaal, maar over de volledige keten van ontwerp, proces, productie, inspectie en levering. Voor professionals is de uitdaging vaak niet of een onderdeel gevormd kan worden, maar of het met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces geleverd kan worden. lantu3D Printing benadrukt lifecycle management van tekening tot fysiek product: bij ontvangst van een model of tekening worden materiaal, structuur, volume, nabewerking, inspectie en levertijd tegelijk beoordeeld, zodat beslissingen niet alleen op een prijs per stuk of een eenmalige printervaring worden gebaseerd.
Bij 3D-printtoepassingen moeten bedrijven ervaringsparameters omzetten in uitvoerbare standaarden. In de ontwerpfase worden bijvoorbeeld wanddikte, gatdiameters, montagetoleranties, ondersteuningszones en kritische maten vastgelegd; tijdens productie worden laagdikte, vermogen, scansnelheid, aantal poedercycli of nozzletemperatuur geregistreerd; en bij levering worden maatrapporten, uiterlijkcriteria en evaluatiegegevens bewaard als basis voor het volgende project. Deze systeemcapaciteit bepaalt of 3D-printen kan doorgroeien van snelle prototyping naar beheersbare productie op aanvraag.
1. Kernprobleem: de verschillende sectoren lijken sterk te verschillen, maar draaien onderliggend allemaal om lichtgewicht, complexe structuren, snelle iteratie en kwaliteits-traceerbaarheid
De kern van deze cases is, ondanks de uiterlijke verschillen, onzekerheid vroeg zichtbaar en meetbaar maken. Veel projecten kijken in de offertfase alleen naar materiaalkosten en machine-uren, maar vergeten verborgen kosten zoals ontwerpwijzigingen, verwijderen van support, warmtebehandeling, schuren of gritstralen, draadinserts, opnieuw meten van afmetingen en verpakken of transporteren. Voor metalen SLM-onderdelen omvatten gebruikelijke controlepunten laagdiktes van 20–60 μm, zuurstofbewaking, voorverwarming van het bouwplatform, scanstrategie en spanningsontlasting; voor SLS-nylononderdelen beïnvloeden poederverversingsgraad, spreidtemperatuur, afkoelcurve en nabekleuring direct kromtrekken, taaiheid en kleurverschil; voor FDM-hulpmiddelen bepalen nozzle-diameter, vulgraad, aantal wanden en printoriëntatie de anisotropie van de sterkte.
Vanuit managementperspectief gaat het er niet om één parameter tot het uiterste op te rekken, maar om een procesvenster vast te leggen. Een engineering-prototype mag kortere cycli en minder oppervlaktenabewerking accepteren, terwijl een montagevalidatie-onderdeel de positie van gaten, clips en passingstoleranties in de inspectie moet opnemen. Presentatieonderdelen daarentegen moeten vooral letten op textuur, verfhechting en kleurconsistentie. Door aan het begin gebruik, risico en acceptatiecriteria te definiëren, wordt herstelwerk verminderd en begrijpt de klant beter waarom prijzen verschillen.
2. Engineeringbeslissing: hoe materiaal, proces en nabewerking samenhangen
Materiaalkeuze moet aansluiten op de toepassing en niet alleen op de naam van het materiaal. In de luchtvaart zijn vermoeiingseigenschappen van titaniumlegeringen en niet-destructief onderzoek belangrijk; in medische modellen draait het om biocompatibiliteit van hars en steriliseerbaarheid; in automotive prototypes om warmtebestendigheid, passing en korte validatiecycli. Wanneer een onderdeel slagvast en licht moet zijn, komen PA12, PA11 of met glasvezel versterkt nylon vaak als eerste in beeld; wanneer een zeer fijn oppervlak of transparant effect nodig is, zijn SLA of DLP beter geschikt; wanneer hoge temperatuur, vermoeiingsbelasting of complexe interne kanalen vereist zijn, heeft metaalprinten in aluminium, titanium of roestvast staal echte technische waarde. Elke keuze vraagt ook om nabewerking: nylononderdelen kunnen gritstralen, kleuren en impregneren nodig hebben; harsdelen secundair uitharden, schuren en spuiten; metalen onderdelen supportverwijdering, warmtebehandeling, verspaning en niet-destructief onderzoek.
Bij lantu3D Printing worden DFAM-ontwerp, procesroute en inspectiemethode meestal in één tabel besproken. Een dunwandige behuizing kan vanuit het oogpunt van vorming prima te printen zijn, maar als die later wordt gespoten en schroefmomenten van montage moet weerstaan, zijn lokale verstevigingsribben, afgeronde overgangen en ruimte voor inserts nodig. Als bij een metalen kanaalcomponent intern poeder niet goed kan worden verwijderd, moet het ontwerp reinigingsgaten, inspectiegaten of een andere oriëntatie voorzien. Hoe eerder de engineeringbeslissing, hoe lager de latere kosten.
3. Implementatieroute: met data zorgen voor stabiele levering
Een team voor automotive interieurs valideerde een clipstructuur met SLS-nylon en rondde drie iteraties af in twee weken; als het traject via een mal was verlopen, zou de doorlooptijd doorgaans boven 30 dagen hebben gelegen en zouden wijzigingskosten aanzienlijk hoger zijn geweest. De gezamenlijke les van dit soort projecten is: begin met kleine series om parameters te valideren en schaal daarna op; bevestig eerst kritische maten en functionele vlakken, optimaliseer daarna het uiterlijk; definieer eerst inspectiemonsters en steekproefpercentages, en spreek pas daarna over levertijden. Voor prototypes tot 10 stuks kan elk onderdeel op kritische afmetingen worden gecontroleerd; voor kleine orders van 50 tot 200 stuks zijn eerste artikel-goedkeuring, procescontroles, eindcontrole en isolatie van afwijkingen nodig. Zo blijft de flexibiliteit van 3D-printen behouden en krijgt de klant tegelijk een kwaliteitszekerheid die dicht bij traditionele productie ligt.
Digitale registratie is eveneens essentieel. Elke batch moet de modelversie, offerteversie, materiaalbatch, machinenummer, procesparameters, nabewerkingsmethode en inspectieresultaten bewaren. Als de klant later naloopt of het ontwerp wijzigt, kan het platform snel bepalen welke parameters moeten worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. In supply-chain projecten kunnen ook CNC-nabewerking, oppervlaktebehandeling, assemblage en verpakking in één orderoverzicht worden geïntegreerd, waardoor informatieverlies tussen leveranciers afneemt.
4. Implementatiechecklist: ervaring omzetten in een reproduceerbare standaard
De casusbeoordeling moet duidelijk de sectornorm, risicoklasse, validatiemonsters, vertrouwelijkheidsgrenzen voor de klant, inspectierapporten en het pad naar serieproductie vastleggen. Het is aan te raden deze checklist in het offerte- en productieproces te verankeren: eerst gebruik, belasting, temperatuur, esthetisch niveau en assemblagerelatie bevestigen; daarna minimale wanddikte, gatdiameter, overhanghoek, poederafvoerpaden en toegankelijkheid van supports controleren; vervolgens materiaal en proces kiezen en het relevante parameterbereik aangeven; daarna nabewerking, inspectie, verpakking en levering definiëren; en tot slot klantfeedback en de conclusies na levering vastleggen. De checklist hoeft niet complex te zijn, maar moet wel in elk project worden uitgevoerd.
Voor de dienstverlener betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel: alleen door routine-risico’s te standaardiseren krijgt het team ruimte voor echt complexe engineeringproblemen. Voor de inkoper helpt een transparant proces om te beoordelen of de prijs redelijk is, of de levertijd betrouwbaar is en of de kwaliteitsverantwoordelijkheid helder is. De concurrentie in 3D-printen verschuift van de vraag of iets geprint kan worden naar de vraag of het stabiel geleverd, continu verbeterd en langdurig samengewerkt kan worden.
Conclusie: de commerciële waarde van 3D-printen verhogen met een levenscyclusbenadering
De belangrijkste conclusie uit de gemeenschappelijke logica achter 3D-printtoepassingen in luchtvaart, medische sector en auto-onderdelen is dat 3D-printen binnen de volledige productieketen moet worden gemanaged om de echte waarde vrij te maken. Materialen, processen, apparatuur, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. lantu3D Printing verbindt vroege review, procesuitvoering, nabewerkingsinspectie en klantfeedback via lifecycle management van ontwerp tot fysieke levering, waardoor bedrijven beter beheersbare resultaten behalen bij R&D-validatie, kleine series en complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.