
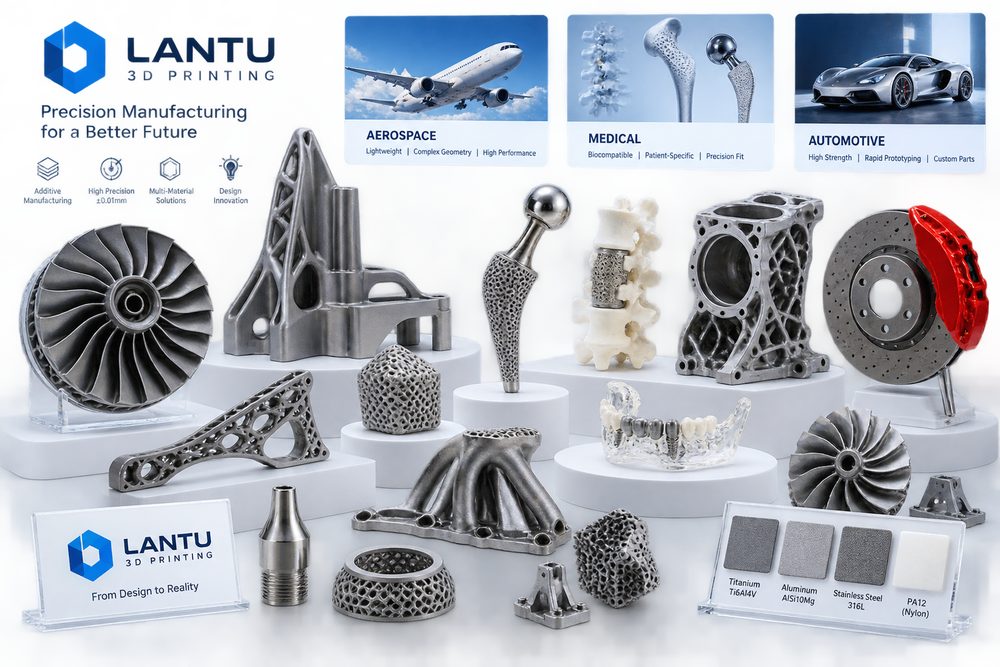
Introducción: del punto de impresión a un circuito de ingeniería entregable
La lógica común detrás de los casos de uso de impresión 3D en aeronáutica, medicina y piezas automotrices no trata solo de una máquina o un material, sino de toda la cadena de diseño, proceso, fabricación, inspección y entrega. Para los profesionales del sector, la dificultad no suele ser si la pieza puede formarse, sino si puede entregarse con coste estable, calidad trazable y un flujo reproducible. lantu3D Printing insiste en la gestión del ciclo de vida, desde el plano hasta el objeto físico: al recibir un modelo o un plano, se evalúan a la vez material, estructura, volumen, posprocesado, inspección y plazo, evitando decidir solo con una referencia de precio por pieza o por impresión puntual.
En los casos de uso de impresión 3D, las empresas deben convertir los parámetros de experiencia en estándares ejecutables. Por ejemplo, en la revisión inicial se confirman espesor de pared, diámetros, holguras de montaje, zonas de soporte y dimensiones críticas; durante la producción se registran espesor de capa, potencia, velocidad de barrido, número de ciclos del polvo o temperatura de la boquilla; y en la entrega se conservan informes dimensionales, criterios de apariencia y datos de revisión para el siguiente proyecto. Esta capacidad sistémica determina si la impresión 3D puede pasar de prototipado rápido a fabricación bajo demanda gestionable.
1. Problema central: aunque los casos de distintos sectores parezcan muy diferentes, todos giran en torno a aligeramiento, estructuras complejas, iteración rápida y trazabilidad de calidad
La esencia de estos casos, aunque en la superficie parezcan distintos, es hacer visibles y cuantificables las incertidumbres desde el principio. Muchos proyectos solo miran el precio del material y las horas de máquina en la fase de oferta, pero ignoran costes ocultos como cambios de diseño, retirada de soportes, tratamiento térmico, lijado o granallado, insertos roscados, repetición de mediciones y embalaje o transporte. En piezas metálicas SLM, los controles habituales incluyen espesor de capa de 20–60 μm, monitorización de oxígeno, precalentamiento de la base, estrategia de escaneo y alivio de tensiones; en piezas de nylon SLS, la tasa de renovación del polvo, la temperatura de extendido, la curva de enfriamiento y el tinte posterior afectan directamente a alabeo, tenacidad y diferencia de color; en útiles o fijaciones FDM, el diámetro de boquilla, el porcentaje de relleno, el número de perímetros y la orientación de impresión determinan la anisotropía de la resistencia.
Desde el punto de vista de gestión, lo importante no es buscar el límite extremo de un parámetro, sino establecer una ventana operativa. Un prototipo de ingeniería puede tolerar ciclos más cortos y menos acabado superficial, mientras que una pieza para validación de montaje debe incluir la posición de agujeros, clips y holguras de ajuste en la inspección. Las piezas de exhibición, por su parte, deben priorizar textura, adherencia de pintura y consistencia cromática. Definir al inicio el uso, el riesgo y el criterio de aceptación reduce retrabajos y hace más clara la diferencia de precio para el cliente.
2. Decisión de ingeniería: cómo se coordinan material, proceso y posprocesado
La selección de material debe responder al escenario de uso, no solo al nombre del material. En aeronáutica importan el comportamiento a fatiga de las aleaciones de titanio y los ensayos no destructivos; en modelos médicos, la biocompatibilidad de la resina y las condiciones de esterilización; en prototipos automotrices, la resistencia térmica, el ajuste y la validación de corto plazo. Cuando se busca resistencia al impacto y aligeramiento, suelen evaluarse PA12, PA11 o nylon reforzado con fibra de vidrio; cuando se necesita una superficie muy fina o efectos transparentes, SLA o DLP ofrecen mejores resultados; cuando se requieren alta temperatura, fatiga o conductos internos complejos, la impresión metálica en aluminio, titanio o acero inoxidable aporta valor real. Cada opción implica un posprocesado: las piezas de nylon pueden requerir granallado, teñido e impregnación; las de resina, curado secundario, lijado y pintura; las metálicas, retirada de soportes, tratamiento térmico, mecanizado y ensayos no destructivos.
En lantu3D Printing, la revisión de proyectos suele poner en la misma tabla el diseño DFAM, la ruta de proceso y el método de inspección. Por ejemplo, una carcasa de pared fina puede imprimirse desde el punto de vista de la conformación, pero si después se va a pintar y soportar el par de apriete de tornillos, será necesario añadir nervios locales, transiciones con radios y espacio para insertos. En una pieza de conductos metálicos, si el polvo interno no puede evacuarse, el diseño debe incorporar orificios de limpieza, orificios de inspección o un cambio de orientación. Cuanto antes se tome la decisión de ingeniería, menor será el coste posterior.
3. Ruta de implementación: usar datos para estabilizar la entrega
Un equipo de interiores de automóvil validó una estructura de clips con nylon SLS y completó tres iteraciones en dos semanas; si el proyecto hubiera seguido el camino del molde, el ciclo habría superado normalmente los 30 días y el coste de los cambios habría sido mucho mayor. La experiencia común de este tipo de proyectos es empezar con lotes pequeños para validar parámetros y luego ampliar a lotes estables; primero confirmar dimensiones críticas y superficies funcionales, después optimizar las superficies visibles; primero definir muestras de inspección y proporciones de muestreo, y solo entonces fijar el plazo de entrega. Para prototipos de hasta 10 piezas, puede inspeccionarse cada pieza en dimensiones clave; para pedidos pequeños de 50 a 200 unidades, conviene establecer confirmación de primera pieza, muestreo en proceso, verificación final y aislamiento de anomalías. Así se conserva la flexibilidad de la impresión 3D y, al mismo tiempo, se acerca la certeza de calidad a la de la fabricación tradicional.
El registro digital también es esencial. Cada lote debe conservar versión del modelo, versión de oferta, lote de material, número de equipo, parámetros de proceso, método de posprocesado y resultados de inspección. Si el cliente amplía el pedido o modifica el diseño, la plataforma puede determinar rápidamente qué parámetros deben heredarse y qué riesgos deben reevaluarse. En proyectos con coordinación de cadena de suministro, también puede integrarse mecanizado CNC, acabado superficial, ensamblaje y embalaje en una sola vista de pedido, reduciendo la pérdida de información entre proveedores.
4. Lista de verificación de implantación: convertir la experiencia en un estándar reproducible
La evaluación de un caso debe definir claramente el estándar sectorial, el nivel de riesgo, las muestras de validación, el alcance de confidencialidad del cliente, los informes de inspección y la ruta posterior hacia la producción en serie. Se recomienda fijar esta lista de verificación dentro del flujo de oferta y producción: primero, confirmar uso, carga, temperatura, nivel estético y relación de montaje; segundo, revisar espesor mínimo de pared, diámetro de agujeros, ángulo de voladizo, canales de evacuación de polvo y accesibilidad de soportes; tercero, elegir material y proceso e indicar la ventana de parámetros clave; cuarto, definir posprocesado, inspección, embalaje y entrega; quinto, registrar la opinión del cliente y las conclusiones de la revisión tras la entrega. La lista no necesita ser compleja, pero sí ejecutarse en cada proyecto.
Para el proveedor, estandarizar no significa perder flexibilidad. Al contrario, solo al estandarizar los riesgos habituales el equipo puede dedicar más energía a resolver problemas de ingeniería verdaderamente complejos. Para el comprador, un proceso transparente ayuda a evaluar si el precio es razonable, si el plazo es fiable y si la responsabilidad de calidad está claramente definida. La competencia en impresión 3D está pasando de si se puede imprimir a si se puede entregar de forma estable, optimizar de manera continua y colaborar a largo plazo.
Conclusión: aumentar el valor comercial de la impresión 3D con una visión de ciclo de vida
La conclusión principal de la lógica común detrás de los casos de uso de impresión 3D en aeronáutica, medicina y piezas automotrices es que la impresión 3D debe gestionarse dentro de toda la cadena de fabricación para liberar su verdadero valor. Materiales, procesos, equipos, calidad, costes y servicio no son módulos aislados, sino un sistema interdependiente. lantu3D Printing conecta la revisión temprana, la ejecución del proceso, la inspección del posprocesado y la retroalimentación del cliente mediante una gestión del ciclo de vida desde el plano o diseño hasta la entrega física, ayudando a las empresas a obtener resultados más controlables en validación de I+D, fabricación de pequeños lotes y entrega de piezas complejas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.