
Introduzione: dal punto di stampa a un ciclo ingegneristico consegnabile
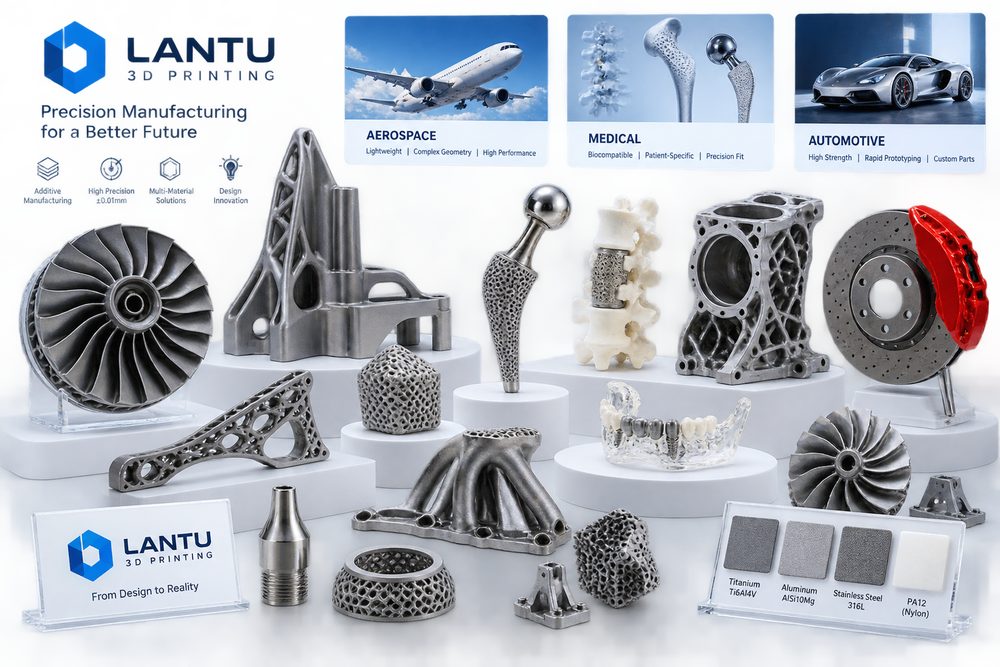
La logica comune dietro i casi d’uso della stampa 3D in aerospazio, medicina e componenti auto non riguarda solo una macchina o un materiale, ma l’intera catena di progettazione, processo, produzione, controllo e consegna. Per gli operatori del settore, la difficoltà non è tanto capire se il pezzo possa essere realizzato, quanto consegnarlo con costi stabili, qualità tracciabile e un flusso ripetibile. lantu3D Printing sottolinea la gestione del ciclo di vita, dal disegno all’oggetto fisico: alla ricezione di un modello o di un disegno, si valutano insieme materiale, struttura, quantità, post-processing, ispezione e tempi di consegna, evitando decisioni basate solo sul prezzo del singolo pezzo o sull’esperienza di una stampa isolata.
Nei casi d’uso della stampa 3D, le aziende devono trasformare i parametri esperienziali in standard eseguibili. Nella revisione iniziale, ad esempio, si confermano spessore delle pareti, diametri dei fori, giochi di montaggio, aree di supporto e quote critiche; in produzione si registrano spessore layer, potenza, velocità di scansione, numero di cicli della polvere o temperatura dell’ugello; in consegna si conservano report dimensionali, criteri estetici e dati di revisione per il progetto successivo. Questa capacità sistemica determina se la stampa 3D può passare da prototipazione rapida a manifattura on-demand gestibile.
1. Problema chiave: anche se i casi dei vari settori sembrano molto diversi, alla base ruotano tutti attorno a leggerezza, strutture complesse, iterazione rapida e tracciabilità della qualità
L’essenza di questi casi, per quanto diversi in apparenza, è portare alla luce e quantificare l’incertezza in anticipo. Molti progetti considerano in fase di offerta solo il costo del materiale e le ore macchina, ma trascurano costi nascosti come modifiche di progetto, rimozione dei supporti, trattamento termico, levigatura o sabbiatura, inserti filettati, nuova verifica dimensionale e imballaggio o trasporto. Nelle parti metalliche SLM, i controlli comuni includono spessore layer di 20–60 μm, monitoraggio dell’ossigeno, preriscaldo del piatto, strategia di scansione e trattamento di distensione; nelle parti in nylon SLS, il tasso di rinnovo della polvere, la temperatura di stesura, la curva di raffreddamento e la tintura finale incidono direttamente su deformazione, tenacità e differenza cromatica; negli attrezzi o dispositivi FDM, diametro ugello, percentuale di riempimento, numero di pareti e orientamento di stampa determinano l’anisotropia della resistenza.
Dal punto di vista gestionale, non è importante inseguire il valore estremo di un singolo parametro, ma definire una finestra di processo. Un prototipo ingegneristico può accettare cicli più brevi e meno finitura superficiale, mentre un pezzo di validazione assemblaggio deve includere nella verifica posizioni dei fori, clip e giochi di accoppiamento. Le parti dimostrative, invece, devono privilegiare texture, adesione della vernice e uniformità cromatica. Definire all’avvio uso, rischio e criterio di accettazione riduce i rilavori e rende più chiara al cliente la differenza di prezzo.
2. Decisione ingegneristica: come si coordinano materiale, processo e post-processing
La scelta del materiale deve servire lo scenario d’uso, non limitarsi al nome del materiale. In aerospazio contano il comportamento a fatica delle leghe di titanio e i controlli non distruttivi; nei modelli medici, la biocompatibilità della resina e le condizioni di sterilizzazione; nei prototipi automotive, la resistenza termica, l’assemblaggio e la validazione a breve ciclo. Quando il pezzo deve resistere agli urti ed essere leggero, PA12, PA11 o nylon caricato fibra di vetro entrano spesso per primi in valutazione; quando servono superfici molto fini o effetti trasparenti, SLA o DLP sono più adatti; quando sono richieste alta temperatura, resistenza a fatica o canali interni complessi, la stampa metallica in alluminio, titanio o acciaio inox ha vero valore ingegneristico. Ogni scelta comporta un post-processo: i pezzi in nylon possono richiedere sabbiatura, tintura e impregnazione; quelli in resina, post-curing, levigatura e verniciatura; quelli metallici, rimozione dei supporti, trattamento termico, lavorazioni meccaniche e controlli non distruttivi.
In lantu3D Printing la revisione di progetto mette di solito nello stesso foglio DFAM, percorso di processo e metodo di controllo. Ad esempio, un guscio a parete sottile può essere stampato dal punto di vista della formatura, ma se poi deve essere verniciato e sopportare la coppia delle viti di montaggio, occorre aggiungere nervature locali, raccordi e spazio per inserti filettati. Se un componente metallico con canali interni non consente la rimozione della polvere residua, il progetto deve prevedere fori di pulizia, fori di ispezione o un diverso orientamento. Prima si decide l’ingegneria, più bassi saranno i costi successivi.
3. Percorso di implementazione: usare i dati per rendere stabile la consegna
Un team di interni automotive ha validato una struttura di clip con nylon SLS e completato tre iterazioni in due settimane; se avesse seguito il percorso dello stampo, il ciclo avrebbe normalmente superato i 30 giorni e i costi di modifica sarebbero aumentati in modo significativo. La lezione comune di questi progetti è iniziare con piccoli lotti per validare i parametri e poi passare a lotti stabili; prima confermare quote critiche e superfici funzionali, poi ottimizzare le superfici estetiche; prima definire campioni di controllo e percentuali di campionamento, poi parlare di tempi di consegna. Per prototipi fino a 10 pezzi, si possono controllare tutti i pezzi sulle dimensioni chiave; per piccoli ordini da 50 a 200 pezzi, servono conferma del primo pezzo, controlli in processo, verifica finale e isolamento delle anomalie. Così si mantiene la flessibilità della stampa 3D e, allo stesso tempo, si offre al cliente una certezza qualitativa simile a quella della produzione tradizionale.
Anche la registrazione digitale è fondamentale. Ogni lotto dovrebbe conservare versione del modello, versione del preventivo, lotto di materiale, numero macchina, parametri di processo, metodo di post-processing e risultati di controllo. Se il cliente aggiunge un ordine o modifica il design, la piattaforma può stabilire rapidamente quali parametri ereditare e quali rischi rivalutare. Nei progetti di supply chain si possono inoltre integrare lavorazioni CNC, finiture superficiali, assemblaggio e imballaggio in un’unica vista ordine, riducendo la perdita di informazioni tra fornitori.
4. Checklist di applicazione: trasformare l’esperienza in uno standard ripetibile
La valutazione dei casi deve definire chiaramente standard di settore, livello di rischio, campioni di validazione, limiti di riservatezza del cliente, report di controllo e percorso di conversione alla produzione di serie. Si consiglia di fissare questa checklist nel flusso di preventivo e produzione: primo, confermare uso, carico, temperatura, livello estetico e relazione di assemblaggio; secondo, verificare spessore minimo parete, diametro fori, angolo di sbalzo, canali di rimozione polvere e accessibilità dei supporti; terzo, scegliere materiale e processo e indicare la finestra dei parametri chiave; quarto, definire post-processing, controllo, imballaggio e consegna; quinto, registrare il feedback del cliente e le conclusioni della revisione post-consegna. La checklist non deve essere complessa, ma deve essere eseguita in ogni progetto.
Per il fornitore, standardizzare non significa perdere flessibilità. Al contrario, solo standardizzando i rischi ordinari il team può dedicare energie ai problemi ingegneristici davvero complessi. Per l’acquirente, un processo trasparente aiuta a valutare se il prezzo è ragionevole, se i tempi sono affidabili e se la responsabilità della qualità è chiara. La concorrenza nella stampa 3D sta passando dal chiedersi se si possa stampare al chiedersi se si possa consegnare in modo stabile, migliorare continuamente e collaborare nel lungo periodo.
Conclusione: aumentare il valore commerciale della stampa 3D con una visione di ciclo di vita
La conclusione principale della logica comune dietro i casi d’uso della stampa 3D in aerospazio, medicina e componenti auto è che la stampa 3D va gestita all’interno dell’intera catena di produzione per liberarne il vero valore. Materiali, processi, attrezzature, qualità, costi e servizio non sono moduli isolati, ma un sistema interdipendente. lantu3D Printing collega revisione iniziale, realizzazione del processo, controllo del post-processing e feedback del cliente attraverso una gestione del ciclo di vita dal disegno alla consegna fisica, aiutando le aziende a ottenere risultati più controllabili nella validazione R&D, nella produzione di piccoli lotti e nella consegna di parti complesse.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.