
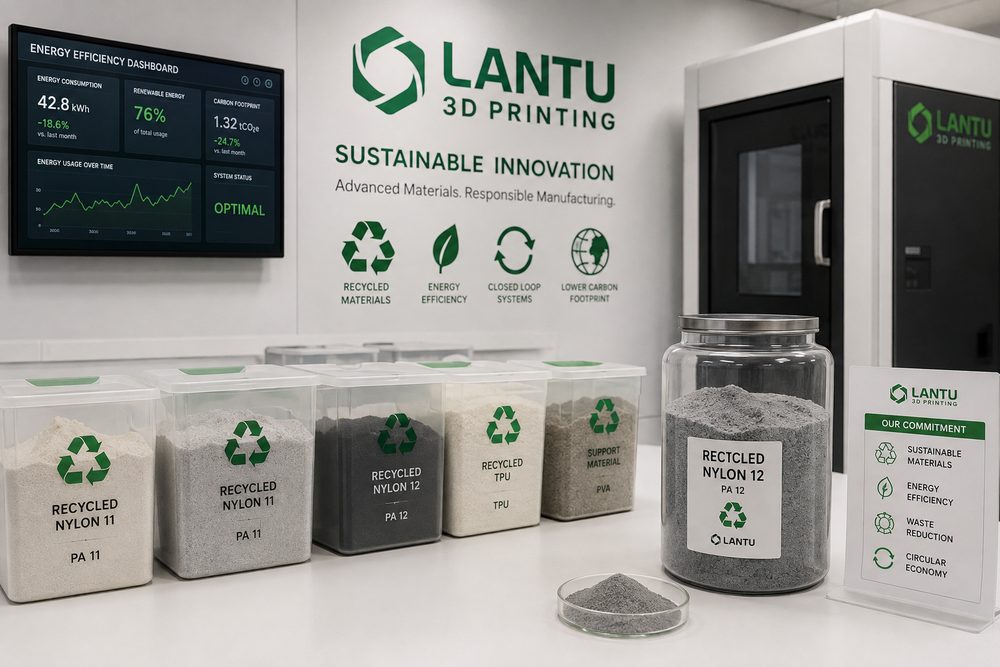
Введение: устойчивость — это не печатать меньше, а производить умнее
По мере того как компании всё больше уделяют внимание ESG, низкоуглеродным цепочкам поставок и разработке экологичных продуктов, услуги 3D-печати тоже должны отвечать на практический вопрос: действительно ли они более устойчивы? Ответ зависит от способа применения. Преимущество аддитивного производства заключается в изготовлении по требованию, сокращении затрат на оснастку, поддержке облегчённых конструкций и локальной поставки малыми партиями. Но если проектирование выполнено неудачно, производственное планирование недостаточно, процент неудачных печатей высок, а управление отходами после обработки организовано слабо, это также приводит к потерям материалов, энергии и времени. Поэтому устойчивая 3D-печать — это не простая декларация «без форм, с меньшим количеством отходов», а инженерная система контроля от источника проектирования до конечной поставки.
В работе с корпоративными клиентами lantu3D уделяет особое внимание эффективности на всём жизненном цикле: нужно ли печатать деталь целиком, можно ли разделить её на части, чтобы снизить риск брака, можно ли заменить материал и продлить срок службы, можно ли повысить загрузку оборудования за счёт пакетного планирования, можно ли выполнить доставку локально и сократить транспортные потери. Устойчивое производство — это не жертва качеством, а минимизация расхода ресурсов при сохранении функции и сроков поставки.
1. Этап проектирования: экономия материалов начинается с конструкции модели
Потребление материала при 3D-печати определяется не только внешними размерами. На итоговый расход влияют внутреннее заполнение, толщина стенок, поддерживающие структуры и ориентация модели на платформе. На этапе проектирования прежде всего нужно определить функциональные зоны детали: где она воспринимает нагрузку, а где выполняет лишь декоративную или позиционирующую роль. В ненагруженных областях можно применять полость, соты, решётчатые структуры или локальное утонение стенок, чтобы уменьшить расход материала. В нагруженных зонах, напротив, следует сохранять непрерывный путь передачи усилий, чтобы уменьшение массы не привело к усталостным трещинам.
Например, если корпус оборудования заменить со сплошной конструкции на стенку толщиной 2,0 мм с локальными рёбрами жёсткости, расход материала может снизиться более чем на 40% при сохранении достаточной жёсткости. При полом SLA-деталей внутри полости необходимо предусматривать дренажные отверстия 2–4 мм, чтобы не оставалась смола. При использовании решётчатых структур в деталях из SLS-нейлона нужно учитывать каналы для удаления порошка и минимальный диаметр стержня; обычно рекомендуемый диаметр — не менее 1,0–1,5 мм. Чем раньше выполняется оптимизация конструкции, тем заметнее эффект по энергосбережению и сокращению отходов на следующих этапах.
2. Эффективность использования материала: важнее следить за браком, чем только за ценой
В устойчивом производстве цена материала сама по себе не является единственным показателем. Одна неудачная печать расходует не только материал, но и время оборудования, электроэнергию, трудозатраты и запас по срокам поставки. Повышение вероятности успешного первого изготовления часто экологичнее и экономичнее, чем поиск лишь более дешёвого сырья. На успешность влияют толщина стенок модели, параметры поддержек, состояние оборудования, партия материала, температура и влажность окружающей среды, а также процесс постобработки.
Например, в технологии SLA недостаточная поддержка приводит к локальной деформации или отрыву, а избыточная поддержка увеличивает расход смолы и объём шлифовальных работ. В технологии SLS коэффициент обновления порошка и плотность раскладки деталей влияют на прочность изделий и равномерность поверхности. Рациональный подход — вести учёт использования материалов: сколько материала было загружено в каждой партии, каков вес готовых изделий, какова доля поддержек или отходов порошка, каковы причины брака и сколько было повторных доработок. При непрерывном учёте можно выявить, какие типы моделей чаще всего приводят к потере ресурсов, и заранее вмешиваться на этапе расчёта цены и проверки конструкции.
3. Управление энергопотреблением: загрузка оборудования определяет углеродный след единицы продукции
Энергопотребление оборудования для 3D-печати не всегда линейно связано с количеством деталей. Многие машины расходуют энергию на этапе предварительного нагрева, поддержания температуры, охлаждения и ожидания. Если камера построения не загружена рационально, удельное энергопотребление на одну деталь возрастает. Поэтому ключ к устойчивому планированию — объединять заказы с одинаковым материалом, близкими сроками и совместимыми требованиями к качеству, повышая загрузку оборудования без ущерба для сроков поставки клиенту.
Например, при одном цикле SLS-оборудование проходит предварительный нагрев, печать и длительное охлаждение. Если печатать только небольшое число деталей с низким риском, удельная себестоимость и энергозатраты будут невыгодными. Благодаря управлению пулом заказов и разделению по срокам можно объединять несрочные заказы в один цикл построения. Для SLA- и FDM-оборудования также можно использовать ночное планирование, автоматический мониторинг и предупреждения о сбоях, чтобы сократить время простоя. lantu3D делает акцент на цифровом планировании производства: это нужно не только для своевременной поставки, но и для сокращения бесполезной загрузки оборудования.
4. Постобработка и отходы: экологическое управление должно быть реализовано в операционных деталях
Постобработка — один из самых недооценённых этапов устойчивой 3D-печати. При SLA-промывке используются спирт или специальные очистители, а остатки смолы должны собираться и утилизироваться по правилам после отверждения. Процессы окраски, гальваники и окрашивания создают расходные материалы и сточные жидкости. При SLS-удалении порошка необходимо контролировать распространение пыли и управлять пригодным к повторному использованию порошком. Если постобработка организована небрежно, даже при небольших потерях материала в самом процессе печати общая экологическая нагрузка всё равно может быть высокой.
Инженерный подход включает установление стандартов замены моющих жидкостей, контейнеров для сбора отходов, процессов просеивания и возврата порошка, систем удаления шлифовальной пыли и журналов операций. Если клиенту на самом деле не требуется высокий уровень качества поверхности, это тоже нужно обсуждать заранее. Например, внутренним тестовым приспособлениям обычно не нужна высококлассная окраска; базовой шлифовки или окрашивания достаточно для идентификации и использования. Разделение требований к поверхности по уровням позволяет избежать избыточной постобработки.
5. Ремануфактуринг и локальная поставка: как сделать 3D-печать частью циклической системы
3D-печать также может приносить устойчивую пользу в ремануфактуринге запасных частей и локальной поставке. Для малотиражных деталей для снятого с производства оборудования традиционное изготовление оснастки или закупка на дальнем расстоянии часто оказываются дорогими, медленными и создают давление на складские запасы. Благодаря цифровому моделированию, обратному сканированию и печати по требованию можно сократить складские остатки и время ожидания доставки. Для изнашиваемых приспособлений, кондукторов и корпусов можно также на этапе проектирования предусмотреть модульную замену: после повреждения печатать только локальный элемент, а не менять всю конструкцию целиком.
Разумеется, ремануфактуринг должен уважать права интеллектуальной собственности и границы безопасности. Для деталей, связанных с несущими нагрузками, сертификационными требованиями или патентами оригинального производителя, нужна тщательная оценка — простое копирование недопустимо. Устойчивость возможна только при условии безопасности, соответствия нормам и проверяемости.
Вывод: устойчивая 3D-печать — это измеримая инженерная управленческая способность
Настоящая устойчивая 3D-печать требует, чтобы эффективность использования материалов, процент брака, энергопотребление, отходы постобработки, упаковка и транспортировка, а также возможности ремануфактуринга были объединены в одну систему управления. Компаниям следует задавать не только вопрос «экологичен ли этот материал», но и уточнять: «снижает ли эта конструкция отходы, эффективно ли спланирована эта партия, действительно ли нужна эта отделка поверхности, может ли эти данные помочь при следующем повторном заказе». lantu3D, предоставляя замкнутый цикл услуг от проектирования до поставки, помогает клиентам повышать ресурсную эффективность без ущерба для качества, делая 3D-печать более гибким, управляемым и устойчивым способом производства.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.