
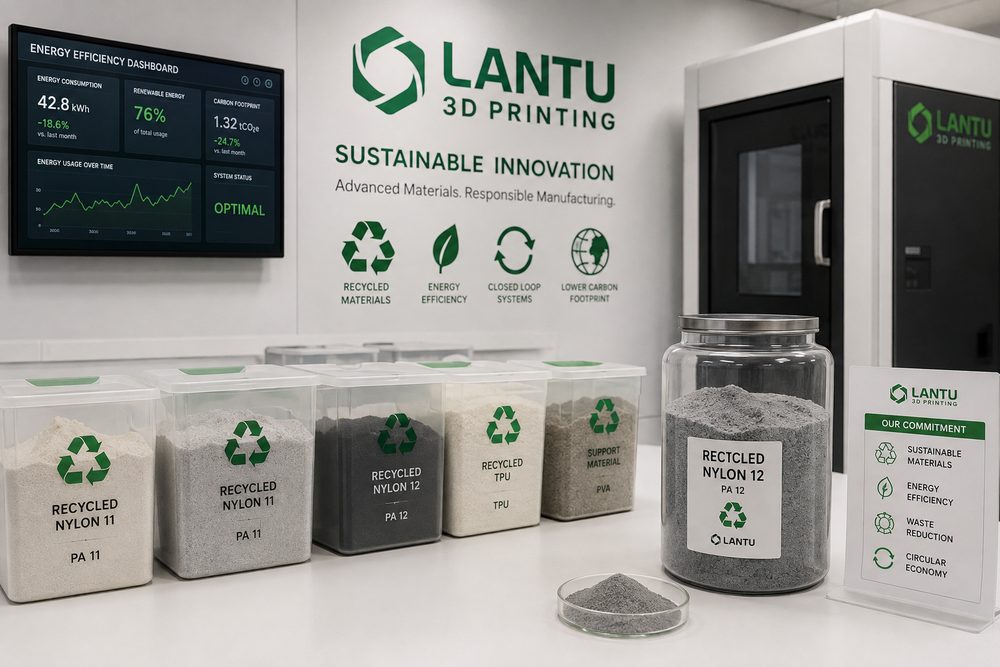
Pendahuluan: Keberlanjutan bukan berarti mencetak lebih sedikit, melainkan memproduksi lebih cerdas
Seiring perusahaan semakin menaruh perhatian pada ESG, rantai pasok rendah karbon, dan pengembangan produk hijau, layanan pencetakan 3D juga perlu menjawab pertanyaan nyata: apakah teknologi ini benar-benar lebih berkelanjutan? Jawabannya bergantung pada cara penggunaannya. Keunggulan manufaktur aditif terletak pada pembentukan sesuai permintaan, pengurangan kebutuhan cetakan, dukungan untuk desain ringan, serta pengiriman lokal dalam volume kecil. Namun, jika desain tidak tepat, penjadwalan produksi tidak optimal, tingkat kegagalan cetak tinggi, atau pengelolaan limbah cair pascaproses dilakukan secara longgar, teknologi ini tetap dapat menimbulkan pemborosan material, energi, dan waktu. Karena itu, pencetakan 3D berkelanjutan bukanlah sekadar promosi “tanpa cetakan, limbah lebih sedikit”, melainkan pembangunan kontrol rekayasa dari hulu desain hingga hilir pengiriman.
Dalam melayani klien korporat, lantu3D lebih menekankan efisiensi sepanjang siklus hidup: apakah sebuah komponen harus dicetak utuh, apakah bisa dipecah menjadi beberapa bagian untuk menurunkan risiko kegagalan, apakah substitusi material dapat memperpanjang umur pakai, apakah penjadwalan batch dapat meningkatkan utilisasi mesin, dan apakah pengiriman lokal dapat mengurangi kerugian transportasi. Manufaktur berkelanjutan bukan berarti mengorbankan kualitas, melainkan meminimalkan pemborosan sumber daya selama fungsi dan waktu pengiriman tetap terpenuhi.
1. Tahap desain: penghematan material dimulai dari struktur model
Konsumsi material pada pencetakan 3D tidak hanya ditentukan oleh ukuran luar. Infill internal, ketebalan dinding, struktur penyangga, dan orientasi penempatan semuanya memengaruhi penggunaan akhir. Pada tahap desain, hal pertama yang perlu ditentukan adalah area fungsi komponen: bagian mana yang menahan beban dan bagian mana yang hanya berfungsi sebagai tampilan atau posisi. Pada area non-struktural, model dapat dihemat melalui hollowing, struktur sarang lebah, struktur kisi, atau penipisan lokal untuk mengurangi penggunaan material. Pada area yang menahan beban, jalur gaya yang kontinu harus tetap dipertahankan agar pengurangan berat tidak justru memicu retak karena kelelahan.
Contohnya, sebuah rumah perangkat jika diubah dari struktur padat menjadi dinding setebal 2,0 mm dengan rusuk penguat lokal, penggunaan material dapat turun lebih dari 40% sambil tetap mempertahankan kekakuan yang memadai. Saat komponen resin SLA dibuat berongga, lubang pembuangan 2-4 mm perlu disediakan agar resin tidak tertinggal di dalam. Pada komponen nilon SLS yang menggunakan struktur kisi, jalur pembersihan bubuk dan diameter batang minimum harus diperhitungkan; diameter batang yang umum disarankan tidak kurang dari 1,0-1,5 mm. Semakin awal optimasi desain dilakukan, semakin besar pula dampak penghematan energi dan pengurangan limbah di tahap berikutnya.
2. Pemanfaatan material: memperhatikan tingkat kegagalan lebih penting daripada hanya melihat harga satuan
Dalam manufaktur berkelanjutan, harga material bukan satu-satunya indikator. Satu kali cetak gagal bukan hanya menghabiskan material, tetapi juga waktu mesin, listrik, tenaga kerja, dan cadangan waktu pengiriman. Meningkatkan tingkat keberhasilan cetak pertama sering kali lebih ramah lingkungan dan lebih ekonomis dibanding sekadar mencari material termurah. Faktor yang memengaruhi tingkat keberhasilan antara lain ketebalan model, pengaturan support, kondisi mesin, batch material, suhu dan kelembapan lingkungan, serta alur pascaproses.
Pada proses SLA, support yang terlalu sedikit dapat menyebabkan deformasi lokal atau komponen terlepas, sedangkan support yang terlalu banyak akan meningkatkan konsumsi resin dan pekerjaan pengamplasan. Pada proses SLS, rasio refresh bubuk dan kerapatan penempatan dapat memengaruhi kekuatan komponen dan konsistensi permukaan. Praktik yang tepat adalah membangun catatan penggunaan material: material yang dimasukkan per batch, berat produk jadi, proporsi support atau bubuk sisa, penyebab kegagalan, dan jumlah rework. Dengan pencatatan berkelanjutan, jenis model yang paling boros sumber daya dapat diidentifikasi, sehingga intervensi dapat dilakukan lebih awal pada tahap penawaran dan peninjauan desain.
3. Manajemen energi: utilisasi mesin menentukan jejak karbon per komponen
Konsumsi energi pada mesin pencetakan 3D tidak selalu linear terhadap jumlah komponen. Banyak mesin mengonsumsi energi pada fase pemanasan awal, menjaga temperatur, pendinginan, dan standby. Jika ruang build tidak diisi secara optimal, maka porsi energi per komponen akan meningkat. Karena itu, kunci penjadwalan produksi berkelanjutan adalah menggabungkan pesanan dengan material yang sama, tenggat yang mirip, dan persyaratan kualitas yang kompatibel, sehingga utilisasi mesin meningkat tanpa mengganggu pengiriman ke pelanggan.
Misalnya, mesin SLS memerlukan pemanasan awal, proses cetak, dan pendinginan yang lama. Jika hanya mencetak sedikit komponen berisiko rendah, biaya per unit dan konsumsi energinya menjadi kurang ideal. Dengan manajemen kumpulan pesanan dan pengelompokan berdasarkan prioritas tenggat, pesanan non-urgent dapat digabung ke batch build yang sama. Untuk mesin SLA dan FDM, penjadwalan malam hari, pemantauan otomatis, dan peringatan kegagalan juga dapat mengurangi waktu idle. lantu3D menekankan penjadwalan digital bukan hanya agar pengiriman tepat waktu, tetapi juga untuk mengurangi pemakaian mesin yang tidak efektif.
4. Pascaproses dan limbah: pengelolaan lingkungan harus diterapkan sampai detail operasional
Pascaproses adalah tahap yang sering diabaikan dalam pencetakan 3D berkelanjutan. Pembersihan SLA melibatkan alkohol atau cairan pembersih khusus, dan sisa resin harus dikumpulkan serta diproses dengan cara pengentalan atau solidifikasi sesuai standar. Proses seperti pengecatan, pelapisan elektro, dan pewarnaan menghasilkan bahan habis pakai dan limbah cair. Pada SLS, proses pembersihan bubuk perlu mengendalikan penyebaran debu dan mengelola bubuk yang masih dapat didaur ulang. Jika pengelolaan pascaproses dilakukan secara longgar, maka meskipun limbah material saat pencetakan rendah, beban lingkungan keseluruhan tetap bisa tinggi.
Praktik rekayasa yang baik mencakup penetapan standar pergantian cairan pembersih, wadah pengumpulan limbah cair, alur penyaringan ulang bubuk, perangkat pengumpul debu pengamplasan, serta pencatatan operasi. Untuk permukaan yang sebenarnya tidak diperlukan oleh pelanggan, komunikasi juga harus dilakukan secara proaktif. Misalnya, jig pengujian internal biasanya tidak memerlukan pengecatan kelas tinggi; pengamplasan dasar atau pewarnaan sederhana sudah cukup untuk memenuhi kebutuhan identifikasi dan penggunaan. Dengan mengelompokkan tingkat persyaratan permukaan, pascaproses yang berlebihan dapat dihindari.
5. Remanufaktur dan pengiriman lokal: membawa pencetakan 3D ke dalam sistem sirkular
Pencetakan 3D juga dapat memberikan nilai berkelanjutan dalam remanufaktur suku cadang dan pengiriman lokal. Untuk suku cadang dalam jumlah kecil pada peralatan yang sudah dihentikan produksinya, cetak cetakan tradisional atau pengadaan jarak jauh sering kali mahal, lambat, dan menambah tekanan inventaris. Melalui pemodelan digital, pemindaian balik, dan pencetakan sesuai permintaan, penumpukan stok dan waktu tunggu transportasi dapat dikurangi. Untuk jig, fixture, dan rumah komponen yang mudah aus, desain juga bisa mempertimbangkan modul yang dapat diganti, sehingga ketika rusak hanya bagian tertentu yang dicetak ulang, bukan seluruh struktur.
Tentu saja, remanufaktur harus tetap menghormati hak kekayaan intelektual dan batas keselamatan. Untuk komponen yang menanggung beban penting, memiliki persyaratan sertifikasi, atau dilindungi paten pabrikan, evaluasi yang memadai harus dilakukan dan tidak boleh sekadar disalin. Syarat keberlanjutan tetaplah keamanan, kepatuhan, dan keterverifikasian.
Kesimpulan: pencetakan 3D berkelanjutan adalah kemampuan manajemen rekayasa yang terukur
Pencetakan 3D yang benar-benar berkelanjutan perlu memasukkan pemanfaatan material, tingkat kegagalan, konsumsi energi, limbah pascaproses, pengemasan dan transportasi, serta peluang remanufaktur ke dalam satu logika manajemen. Perusahaan tidak cukup hanya bertanya “apakah material ini ramah lingkungan”, tetapi juga perlu menanyakan “apakah desain ini mengurangi pemborosan, apakah batch ini dijadwalkan secara efisien, apakah finishing permukaan ini memang diperlukan, dan apakah data ini dapat mendukung pembelian ulang berikutnya”. Melalui layanan terpadu dari desain hingga pengiriman, lantu3D membantu pelanggan meningkatkan efisiensi sumber daya sambil menjaga kualitas, menjadikan pencetakan 3D sebagai metode manufaktur yang lebih fleksibel, lebih terkendali, dan lebih berkelanjutan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.