
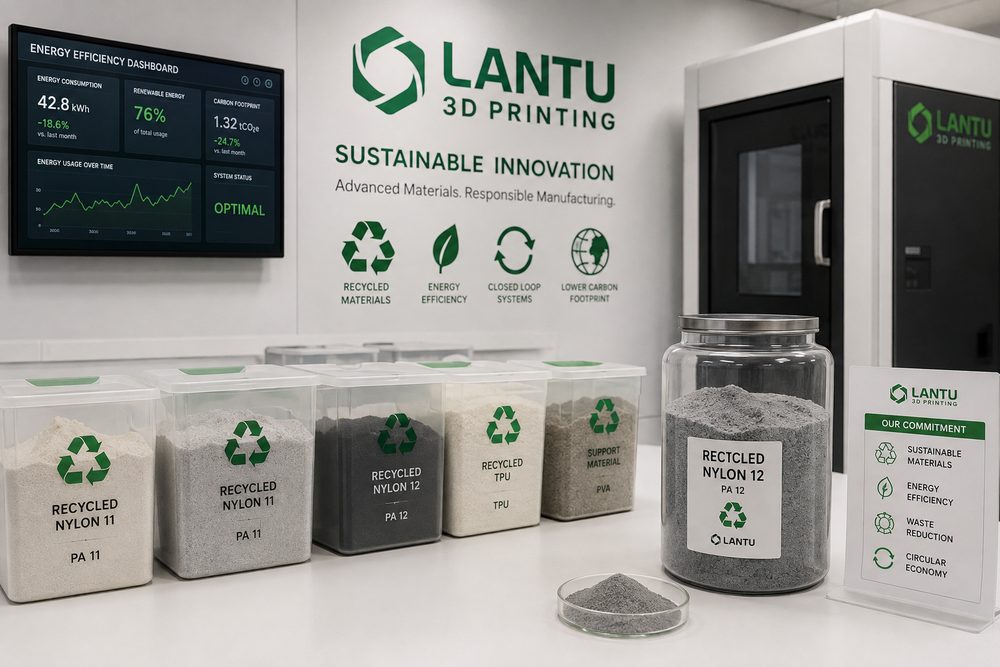
مقدمة: الاستدامة لا تعني الطباعة أقل، بل التصنيع بذكاء أكبر
مع ازدياد اهتمام الشركات بمعايير ESG، وسلاسل التوريد منخفضة الكربون، وتطوير المنتجات الخضراء، أصبحت خدمات الطباعة ثلاثية الأبعاد مطالبة بالإجابة عن سؤال واقعي: هل هي فعلًا أكثر استدامة؟ الإجابة تعتمد على طريقة الاستخدام. فالميزة الأساسية للتصنيع بالإضافة تكمن في التشكيل حسب الطلب، وتقليل الاعتماد على القوالب، ودعم التصاميم خفيفة الوزن، وتمكين التسليم المحلي بكميات صغيرة. لكن إذا كان التصميم غير مناسب، أو التخطيط الإنتاجي غير كافٍ، أو كانت نسبة فشل الطباعة مرتفعة، أو كانت إدارة مخلفات المعالجة اللاحقة عشوائية، فإن الهدر في المواد والطاقة والوقت سيظل قائمًا. لذلك، فالطباعة ثلاثية الأبعاد المستدامة ليست مجرد ترويج لعبارات مثل “من دون قوالب” و“بقايا أقل”، بل هي بناء تحكم هندسي يبدأ من التصميم وينتهي عند التسليم.
في شركة بلوبرنت ثلاثي الأبعاد، عند خدمة العملاء من الشركات، نركز أكثر على كفاءة دورة الحياة الكاملة: هل يجب طباعة القطعة كاملة؟ هل يمكن تقسيمها إلى أجزاء لتقليل مخاطر الفشل؟ هل يمكن إطالة عمرها عبر بدائل مادية؟ هل يمكن رفع معدلات استغلال المعدات عبر الجدولة الدُفعية؟ وهل يمكن تقليل خسائر النقل عبر التسليم المحلي؟ فالتصنيع المستدام لا يعني التضحية بالجودة، بل خفض هدر الموارد إلى الحد الأدنى مع الحفاظ على الوظيفة وموعد التسليم.
أولًا: مرحلة التصميم — توفير المواد يبدأ من بنية النموذج
استهلاك المواد في الطباعة ثلاثية الأبعاد لا يتحدد فقط بالأبعاد الخارجية، بل يتأثر أيضًا بنسبة الحشو الداخلي، وسُمك الجدار، وهياكل الدعم، واتجاه الوضع على منصة الطباعة. لذلك ينبغي في مرحلة التصميم أولًا تحديد المناطق الوظيفية للقطعة: أين تتحمل الأحمال؟ وأين تكون مجرد سطح أو عنصر تموضع؟ في المناطق غير الحاملة يمكن استخدام التجويف، أو البنية السداسية، أو الهياكل الشبكية، أو تقليل السماكة محليًا لتخفيض استهلاك المادة. أما في المناطق الحاملة فيجب الحفاظ على مسارات إجهاد متصلة، وتجنب تخفيف الوزن بطريقة تؤدي إلى تشققات إجهادية.
على سبيل المثال، إذا تحوّل غطاء جهاز من بنية صلبة إلى جدار بسماكة 2.0 مم مع أضلاع تقوية موضعية، فقد ينخفض استهلاك المادة بأكثر من 40% مع الحفاظ على صلابة كافية. وعند تجويف أجزاء الراتنج المطبوعة بتقنية SLA، يجب توفير فتحات لتصريف الراتنج بحجم 2 إلى 4 مم لتجنب بقاء المادة داخل القطعة. أما أجزاء النايلون المطبوعة بتقنية SLS، فعند استخدام البنى الشبكية يجب مراعاة قنوات إزالة المسحوق والقطر الأدنى للعناصر، وغالبًا يُنصح بألا يقل القطر عن 1.0 إلى 1.5 مم. وكلما كان تحسين التصميم أبكر، كانت نتائج الترشيد في الطاقة وتقليل الهدر أوضح.
ثانيًا: كفاءة استخدام المواد — نسبة الفشل أهم من سعر المادة وحده
في التصنيع المستدام، لا يُعد سعر المادة هو المؤشر الوحيد. ففشل مهمة طباعة واحدة يستهلك المواد، ووقت الجهاز، والكهرباء، والجهد البشري، وهامش التسليم أيضًا. لذلك فإن رفع معدل نجاح القطعة الأولى غالبًا ما يكون أكثر صداقة للبيئة وأكثر جدوى اقتصاديًا من البحث عن مادة أرخص فقط. ومن العوامل المؤثرة في النجاح: سُمك النموذج، وإعدادات الدعامات، وحالة المعدات، وتدرج دفعات المواد، ودرجة الحرارة والرطوبة في البيئة، وخطوات المعالجة اللاحقة.
في تقنية SLA مثلًا، يؤدي نقص الدعامات إلى تشوه موضعي أو انفصال القطعة، بينما تؤدي الدعامات الزائدة إلى زيادة استهلاك الراتنج وزيادة أعمال الصنفرة. وفي تقنية SLS، يؤثر معدل تجديد المسحوق وكثافة ترتيب القطع على القوة واتساق السطح. والممارسة الصحيحة هي بناء سجلات استخدام المواد: كمية المواد المدخلة في كل دفعة، ووزن المنتج النهائي، ونسبة الدعامات أو المسحوق المهدَر، وأسباب الفشل، وعدد مرات إعادة العمل. ومن خلال التسجيل المستمر يمكن تحديد أنواع النماذج الأكثر إهدارًا للموارد، ثم التدخل مسبقًا في التسعير ومراجعة التصميم.
ثالثًا: إدارة الطاقة — استغلال المعدات يحدد البصمة الكربونية لكل قطعة
استهلاك الطاقة في معدات الطباعة ثلاثية الأبعاد لا يرتبط بعدد القطع بشكل خطي كامل. فالعديد من الأجهزة يستهلك الطاقة أثناء التسخين المسبق، والحفاظ على درجة الحرارة، والتبريد، ووضع الاستعداد. وإذا لم تُملأ حجرة البناء بشكل جيد، فإن الطاقة المنسوبة لكل قطعة ستزداد. لذلك، فإن مفتاح الجدولة المستدامة هو تجميع الطلبات ذات المادة نفسها، والمواعيد المتقاربة، ومتطلبات الجودة المتوافقة، بحيث تُنفذ معًا من دون التأثير على تسليم العميل، مع رفع معدل استغلال المعدات.
فعلى سبيل المثال، تمر معدات SLS بدورة تشمل التسخين المسبق، ثم الطباعة، ثم التبريد الطويل. وإذا كانت القطع المطبوعة قليلة جدًا أو منخفضة المخاطر، فلن يكون الكلفة أو استهلاك الطاقة مثاليين. ومن خلال إدارة “حوض الطلبات” وتدرج المواعيد يمكن تجميع الطلبات غير العاجلة في نفس دفعة البناء. وبالنسبة إلى معدات SLA وFDM، يمكن أيضًا الاعتماد على الجدولة الليلية، والمراقبة الآلية، وإنذارات الفشل لتقليل وقت التشغيل غير المنتج. وتؤكد بلوبرنت ثلاثي الأبعاد أن الجدولة الرقمية ليست فقط لضمان الالتزام بموعد التسليم، بل أيضًا لتقليل إشغال المعدات بلا فائدة.
رابعًا: المعالجة اللاحقة والمخلفات — الإدارة البيئية يجب أن تظهر في التفاصيل التشغيلية
تُعد المعالجة اللاحقة من أكثر مراحل الطباعة ثلاثية الأبعاد عرضة للتجاهل عند الحديث عن الاستدامة. ففي SLA مثلًا، تتطلب عملية التنظيف استخدام الكحول أو سوائل تنظيف خاصة، كما يجب جمع بقايا الراتنج ومعالجتها وفقًا للمعايير. أما عمليات الطلاء أو الطلاء الكهربائي أو الصباغة فتنتج مواد استهلاكية ومخلفات سائلة. وفي SLS، تتطلب عملية إزالة المسحوق التحكم في انتشار الغبار وإدارة المسحوق القابل لإعادة الاستخدام. وإذا كانت إدارة ما بعد المعالجة ضعيفة، فقد تكون الأعباء البيئية الإجمالية مرتفعة حتى لو كانت عملية الطباعة نفسها قليلة الهدر.
وتشمل الإجراءات الهندسية وضع معايير لتبديل سوائل التنظيف، وحاويات لجمع المخلفات السائلة، ومسارات لغربلة واسترجاع المسحوق، وأجهزة لجمع غبار الصنفرة، وسجلات تشغيل دقيقة. كما ينبغي التواصل مع العميل بشأن مستوى التشطيب الذي يحتاجه فعلًا. فمثلًا، عادةً لا تحتاج أدوات الاختبار الداخلية إلى طلاء عالي المستوى، ويمكن الاكتفاء بالصنفرة الأساسية أو الصباغة لتلبية متطلبات التعرف والاستخدام. إن تصنيف متطلبات السطح حسب الدرجة يساعد على تجنب الإفراط في المعالجة اللاحقة.
خامسًا: إعادة التصنيع والتسليم المحلي — إدخال الطباعة ثلاثية الأبعاد في منظومة دائرية
يمكن للطباعة ثلاثية الأبعاد أن تلعب دورًا مهمًا في إعادة تصنيع قطع الغيار والتسليم المحلي بما يدعم الاستدامة. ففي حالة قطع الغيار الصغيرة لمعدات متوقفة عن الإنتاج، يكون فتح قالب جديد أو الشراء من مسافات بعيدة مكلفًا وبطيئًا ويزيد الضغط على المخزون. ومن خلال النمذجة الرقمية، والمسح العكسي، والطباعة عند الطلب، يمكن تقليل تراكم المخزون وفترات الانتظار أثناء النقل. أما للأدوات والقوالب والأغلفة المعرضة للتآكل، فيمكن التفكير في وحدات قابلة للاستبدال منذ مرحلة التصميم، بحيث يتم طباعة الجزء التالف فقط بدلًا من استبدال البنية كاملة.
ومع ذلك، يجب أن تحترم إعادة التصنيع حقوق الملكية الفكرية وحدود السلامة. فالقطع ذات الأهمية الحاملة للأحمال، أو التي تتطلب اعتمادًا رسميًا، أو التي ترتبط ببراءات اختراع أصلية، ينبغي تقييمها بشكل كافٍ، ولا يجوز نسخها ببساطة. فالاستدامة الحقيقية تبقى مشروطة بالأمان، والامتثال، وإمكانية التحقق.
الخلاصة: الطباعة ثلاثية الأبعاد المستدامة قدرة هندسية قابلة للقياس
الطباعة ثلاثية الأبعاد المستدامة الحقيقية تتطلب إدماج كفاءة استخدام المواد، ونسبة الفشل، واستهلاك الطاقة، ومخلفات المعالجة اللاحقة، والتغليف والنقل، وفرص إعادة التصنيع ضمن منطق إدارة واحد. ولا ينبغي للشركات أن تكتفي بسؤال: “هل هذه المادة صديقة للبيئة؟”، بل يجب أن تسأل أيضًا: “هل قلل هذا التصميم الهدر؟ هل كانت الدفعة الإنتاجية مجدولة بكفاءة؟ هل كانت المعالجة السطحية ضرورية فعلًا؟ وهل يمكن لهذه البيانات أن تدعم إعادة الطلب لاحقًا؟”. ومن خلال خدمة متكاملة من التصميم إلى التسليم، تساعد بلوبرنت ثلاثي الأبعاد العملاء على رفع كفاءة الموارد مع الحفاظ على الجودة، لتصبح الطباعة ثلاثية الأبعاد وسيلة تصنيع أكثر مرونة، وأكثر تحكمًا، وأكثر استدامة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.