
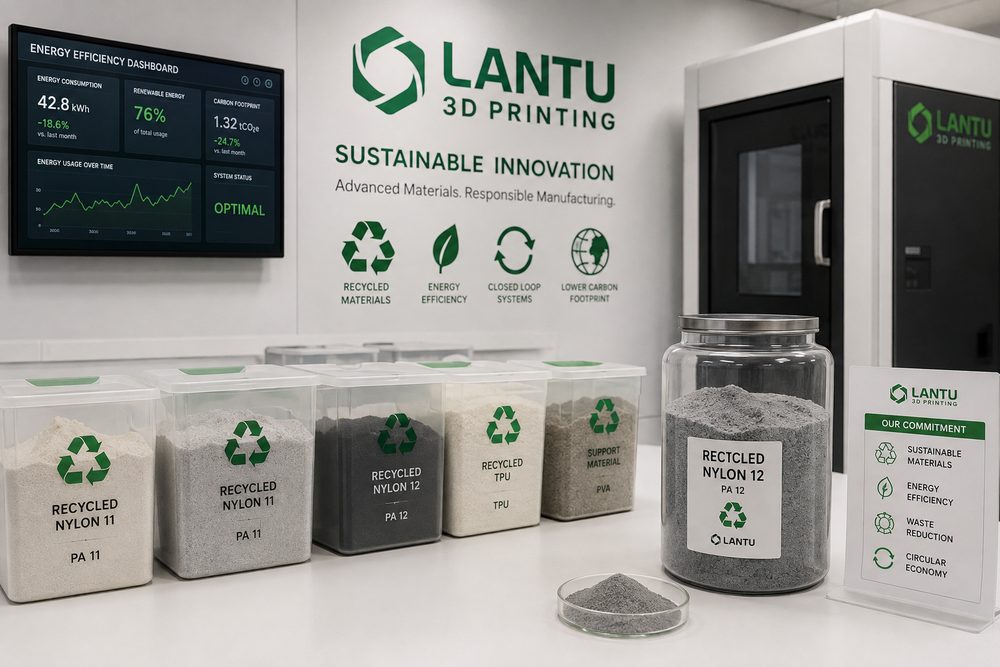
Inleiding: duurzaamheid betekent niet minder printen, maar slimmer produceren
Naarmate bedrijven meer waarde hechten aan ESG, koolstofarme toeleveringsketens en de ontwikkeling van groene producten, moet ook de 3D-printservice een realistische vraag beantwoorden: is het werkelijk duurzamer? Het antwoord hangt af van de manier van toepassen. De kracht van additive manufacturing ligt in productie op aanvraag, minder matrijsinvesteringen, ondersteuning van lichtgewicht ontwerpen en lokale levering in kleine series. Maar als het ontwerp niet goed is, de planning onvoldoende is, het uitvalspercentage hoog ligt of de afvalstroom van nabewerking slordig wordt beheerd, ontstaan er alsnog verspilling van materiaal, energie en tijd. Duurzame 3D-printing is daarom geen simpel verhaal van “geen matrijzen, minder afval”, maar een engineeringaanpak die van de ontwerpfase tot en met de levering controle inbouwt.
Bij de dienstverlening aan zakelijke klanten kijkt Blauwdruk 3D vooral naar efficiëntie over de volledige levenscyclus: moet een onderdeel echt in één stuk worden geprint, of kan opsplitsing het risico op mislukking verlagen? Kan een materiaalvervanging de levensduur verlengen? Kan batchplanning de bezettingsgraad van machines verhogen? Is lokale levering mogelijk om transportverlies te beperken? Duurzame productie betekent niet dat kwaliteit wordt opgeofferd, maar dat verspilling van middelen zo laag mogelijk wordt gehouden, terwijl functie en levertijd gewaarborgd blijven.
1. Ontwerpfase: materiaalbesparing begint bij de modelstructuur
Het materiaalverbruik van 3D-printen wordt niet alleen bepaald door de buitenafmetingen. Ook vulling, wanddikte, ondersteuningsstructuren en oriëntatie in de machine beïnvloeden het uiteindelijke verbruik. In de ontwerpfase moet daarom eerst worden vastgesteld welke zones van het onderdeel functioneel zijn: waar treedt belasting op en waar is het onderdeel alleen bedoeld voor uiterlijk of positionering? Voor niet-dragende zones kan materiaal worden bespaard door holle structuren, honingraatstructuren, roosterstructuren of lokale verdunning. Voor dragende zones moet juist een continue krachtlijn behouden blijven, zodat gewichtsreductie niet leidt tot vermoeiingsscheuren.
Neem bijvoorbeeld een behuizing van een apparaat: als die van een massieve structuur wordt omgezet naar een wanddikte van 2,0 mm met lokale verstevigingsribben, kan het materiaalverbruik met meer dan 40% dalen, terwijl voldoende stijfheid behouden blijft. Bij het uithollen van SLA-harsdelen moeten 2 tot 4 mm afvoeropeningen worden aangebracht om achtergebleven hars te vermijden. Bij SLS-nylononderdelen met roosterstructuren moet rekening worden gehouden met poederafvoerkanalen en de minimale staafdiameter; een gangbare richtwaarde is niet kleiner dan 1,0 tot 1,5 mm. Hoe eerder de ontwerpoptimalisatie plaatsvindt, hoe groter het effect op energiebesparing en afvalreductie in de vervolgstappen.
2. Materiaalgebruik: het uitvalspercentage is belangrijker dan alleen de prijs per kilo
In duurzame productie is de materiaalprijs niet de enige maatstaf. Eén mislukte print verbruikt niet alleen materiaal, maar ook machine-uren, stroom, arbeid en buffer in de levertijd. Het verhogen van de slagingskans bij de eerste poging is vaak milieuvriendelijker én economischer dan simpelweg zoeken naar goedkoper materiaal. Factoren die de slagingskans beïnvloeden zijn onder meer wanddikte van het model, ondersteuningsinstellingen, machineconditie, materiaalbatch, temperatuur en luchtvochtigheid in de omgeving en het nabewerkingsproces.
Bij het SLA-proces kan te weinig support leiden tot vervorming of loskomen van onderdelen, terwijl te veel support juist het harsverbruik en de hoeveelheid schuurwerk verhoogt. Bij SLS beïnvloeden de refresh-ratio van poeder en de dichtheid van de opstelling de sterkte en consistentie van het oppervlak. Een goede aanpak is het bijhouden van materiaalregistraties: per batch de ingevoerde hoeveelheid materiaal, het gewicht van de eindproducten, de verhouding support of afvalpoeder, de oorzaak van fouten en het aantal nabewerkingen. Door dit continu te registreren wordt zichtbaar welke typen modellen het meest verspillen, zodat al in de offertefase en ontwerpreview kan worden ingegrepen.
3. Energiebeheer: machinebezetting bepaalt de CO₂-voetafdruk per onderdeel
Het energieverbruik van 3D-printapparatuur is niet volledig lineair met het aantal geproduceerde onderdelen. Veel machines verbruiken energie tijdens voorverwarming, het handhaven van temperatuur, afkoeling en stand-by. Als de bouwkamer niet optimaal wordt gevuld, stijgt het energieverbruik per onderdeel. De sleutel tot duurzame planning is daarom om orders met hetzelfde materiaal, vergelijkbare deadlines en compatibele kwaliteitseisen te bundelen, zodat de machinebezetting toeneemt zonder de levering aan de klant te schaden.
Een SLS-machine doorloopt bijvoorbeeld voorverwarming, printen en een langdurige afkoelfase. Als er slechts een klein aantal laagrisicodelen wordt geprint, zijn zowel de kosten als het energieverbruik ongunstig. Met orderpooling en het faseren van deadlines kunnen niet-spoedeisende orders in één bouwbatch worden samengevoegd. Ook voor SLA- en FDM-machines kan nachtelijke planning, automatische monitoring en foutwaarschuwing de stilstandtijd verkorten. Blauwdruk 3D benadrukt digitale productieplanning niet alleen om op tijd te leveren, maar ook om nutteloos machinegebruik te verminderen.
4. Nabewerking en afval: milieubeheer moet in de dagelijkse operatie zitten
Nabewerking is een vaak onderschat onderdeel van duurzame 3D-printing. Bij het reinigen van SLA-onderdelen komen alcohol of speciale reinigingsvloeistoffen kijken, en harsresten moeten volgens de voorschriften worden ingezameld en uitgehard. Spuitlakken, galvaniseren en kleuren veroorzaken verbruiksmateriaal en afvalvloeistoffen. Bij het ontpoederen van SLS moet stofverspreiding worden beperkt en moet herbruikbaar poeder goed worden beheerd. Als de nabewerking slordig wordt uitgevoerd, kan de totale milieubelasting hoog blijven, zelfs als de printfase zelf relatief weinig materiaal verspilt.
Een engineeringmatige aanpak omvat normen voor het vervangen van reinigingsvloeistof, opvangcontainers voor afvalvloeistoffen, processen voor het zeven en terugwinnen van poeder, stofafzuiging tijdens schuren en operationele logboeken. Ook moet worden gecommuniceerd wanneer een klant een lagere afwerkingsgraad voldoende vindt. Interne testjigs hebben bijvoorbeeld meestal geen hoogwaardige lakafwerking nodig; basis-schuren of kleuren is vaak genoeg voor herkenning en gebruik. Door de oppervlakte-eisen in niveaus te verdelen, kan overmatige nabewerking worden vermeden.
5. Remanufacturing en lokale levering: 3D-printing in een circulair systeem
3D-printing kan ook duurzame waarde leveren in reserveonderdelen en lokale levering. Voor kleine series onderdelen van buiten gebruik gestelde machines zijn traditionele matrijzen of lange aanvoerroutes vaak duur, traag en voorraadintensief. Door digitaal modelleren, reverse engineering met scanning en productie op aanvraag kunnen voorraadoverschotten en transportvertragingen worden verminderd. Voor slijtagegevoelige mallen, hulpmiddelen en behuizingen kan in de ontwerpfase worden gekozen voor vervangbare modules, zodat na schade alleen het lokale deel wordt geprint in plaats van het volledige systeem te vervangen.
Natuurlijk moet remanufacturing altijd binnen de grenzen van intellectuele eigendom en veiligheid blijven. Voor onderdelen die kritisch dragend zijn, certificering vereisen of onder een fabrieksoctrooi vallen, is een grondige beoordeling noodzakelijk; simpel kopiëren is niet toegestaan. Duurzaamheid begint hier nog steeds bij veiligheid, naleving en verifieerbaarheid.
Conclusie: duurzame 3D-printing is een meetbare vorm van engineeringmanagement
Echte duurzame 3D-printing vraagt om één samenhangende managementlogica waarin materiaalgebruik, uitvalpercentage, energieverbruik, afval uit nabewerking, verpakking en transport, en kansen voor remanufacturing allemaal worden meegenomen. Bedrijven moeten niet alleen vragen: “Is dit materiaal milieuvriendelijk?”, maar ook: “Vermindert dit ontwerp verspilling?”, “Is deze batch efficiënt ingepland?”, “Is deze oppervlaktebehandeling echt nodig?” en “Levert deze data voordeel op bij een volgende herhaalorder?”. Blauwdruk 3D ondersteunt klanten met een gesloten keten van ontwerp tot levering, zodat kwaliteit behouden blijft terwijl de inzet van middelen toeneemt en 3D-printing een flexibelere, beter beheersbare en duurzamere productiewijze wordt.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.