
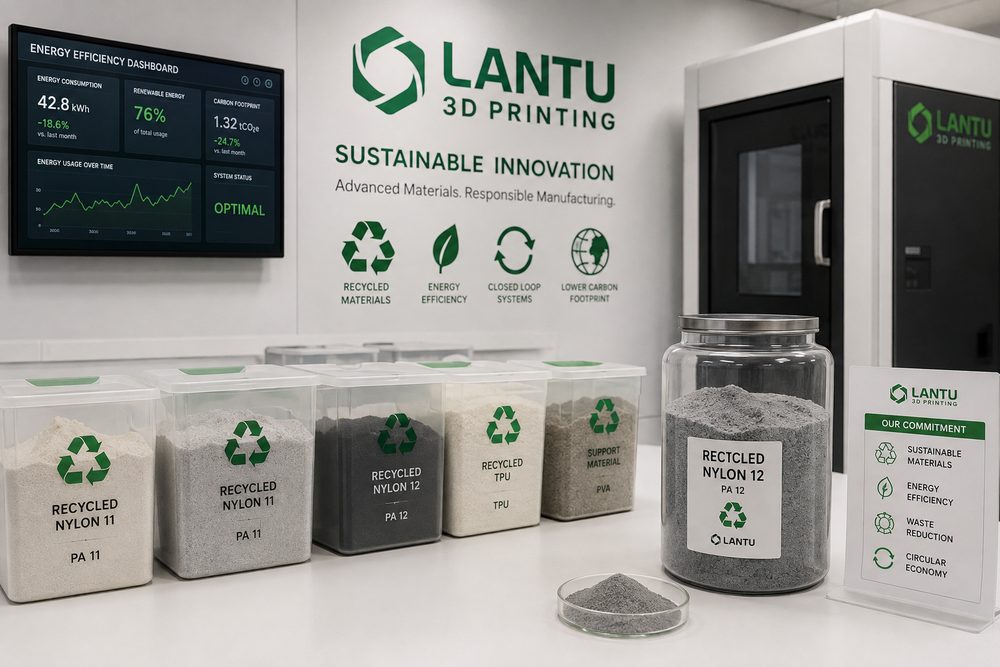
Giriş: Sürdürülebilirlik daha az baskı yapmak değil, daha akıllı üretmektir
Şirketler ESG, düşük karbonlu tedarik zinciri ve yeşil ürün geliştirmeye giderek daha fazla önem verirken, 3B baskı hizmetlerinin de gerçek bir soruya yanıt vermesi gerekiyor: Gerçekten daha sürdürülebilir mi? Cevap kullanım biçimine bağlıdır. Katmanlı üretimin avantajları; talep üzerine üretim, kalıp yatırımını azaltma, hafif tasarıma ve küçük partili yerel teslimata imkân vermesidir. Ancak tasarım doğru yapılmazsa, iş planlaması yeterli olmazsa, baskı hatası oranı yüksekse ya da son işlem atıkları gelişigüzel yönetilirse, malzeme, enerji ve zaman israfı yine ortaya çıkar. Bu nedenle sürdürülebilir 3B baskı, “kalıpsız, az atıklı” sloganından ibaret değildir; tasarımın başlangıcından teslimatın sonuna kadar mühendislik temelli bir kontrol sistemi kurmayı gerektirir.
lantu3D, kurumsal müşterilere hizmet verirken tüm yaşam döngüsü verimliliğine odaklanır: Bir parçanın tek parça halinde basılması gerçekten gerekli mi, parçalara ayırarak hata riski azaltılabilir mi, malzeme değişimiyle kullanım ömrü uzatılabilir mi, seri planlamayla ekipman kullanımı artırılabilir mi, yerel teslimatla taşıma kayıpları azaltılabilir mi? Sürdürülebilir üretim, kaliteden ödün vermek değil; işlev ve teslim süresi korunurken kaynak israfını en aza indirmektir.
1. Tasarım aşaması: Malzeme tasarrufu model yapısından başlar
3B baskıda malzeme tüketimi yalnızca dış boyutlara bağlı değildir; iç dolgu, duvar kalınlığı, destek yapıları ve yerleşim yönü de nihai kullanım miktarını etkiler. Tasarım aşamasında önce parçanın fonksiyonel bölgeleri belirlenmelidir: Hangi bölgeler yük taşır, hangileri yalnızca görünüm veya konumlama içindir? Yük taşımayan bölgelerde içi boşaltma, petek yapı, kafes yapı veya yerel inceltme ile malzeme miktarı azaltılabilir; yük taşıyan bölgelerde ise sürekli bir kuvvet yolu korunmalı, yalnızca hafifletmek için yorulma çatlaması riskine yol açılmamalıdır.
Örneğin bir cihaz muhafazası, masif yapıdan 2,0 mm duvar kalınlığına ve yerel takviye nervürlerine dönüştürüldüğünde malzeme kullanımı %40’tan fazla azalabilir ve yeterli rijitlik korunabilir. SLA reçine parçalarında içi boş tasarım yapılırken içeride kalan reçinenin akabilmesi için 2-4 mm drenaj delikleri bırakılmalıdır; SLS naylon parçalarında kafes yapı kullanılırken toz boşaltma kanalları ve minimum çubuk çapı dikkate alınmalı, yaygın öneri çubuk çapının 1,0-1,5 mm’nin altına düşmemesidir. Tasarım optimizasyonu ne kadar erken yapılırsa, sonraki enerji tasarrufu ve atık azaltımı o kadar belirgin olur.
2. Malzeme verimliliği: Sadece birim fiyat değil, hata oranı da önemlidir
Sürdürülebilir üretimde malzeme birim fiyatı tek başına belirleyici değildir. Başarısız bir baskı denemesi yalnızca malzemeyi değil, ekipman süresini, elektriği, işçiliği ve teslimat tamponunu da tüketir. İlk denemede başarı oranını artırmak, çoğu zaman ucuz malzeme aramaktan hem daha çevreci hem de daha ekonomiktir. Başarı oranını etkileyen faktörler; modelin duvar kalınlığı, destek ayarları, ekipman durumu, malzeme partisinin özellikleri, ortam sıcaklığı/nem oranı ve son işlem süreçleridir.
SLA sürecinde yetersiz destek, yerel deformasyon veya kopmaya yol açabilir; aşırı destek ise reçine tüketimini ve zımpara işini artırır. SLS sürecinde ise toz yenileme oranı ve yerleşim yoğunluğu, parça dayanımını ve yüzey tutarlılığını etkiler. Doğru yaklaşım, malzeme kullanım kayıtları oluşturmaktır: Her parti için giriş malzemesi, bitmiş parça ağırlığı, destek veya atık toz oranı, hata nedenleri ve yeniden işlem sayısı kaydedilmelidir. Sürekli kayıt sayesinde hangi model türlerinin kaynak israfına en yatkın olduğu belirlenebilir ve fiyatlandırma ile tasarım değerlendirmesinde önceden müdahale edilebilir.
3. Enerji yönetimi: Ekipman kullanımı, birim parçanın karbon ayak izini belirler
3B baskı ekipmanının enerji tüketimi, parça sayısıyla her zaman doğrusal değildir. Birçok cihaz ısıtma, sıcaklık koruma, soğutma ve bekleme aşamalarında enerji harcar. Baskı hacmi yeterince doldurulmazsa, birim parça başına düşen enerji tüketimi yükselir. Bu yüzden sürdürülebilir üretim planlamasının temelinde; aynı malzemeyi kullanan, teslim süresi birbirine yakın olan ve kalite gereksinimleri uyumlu siparişleri bir araya getirmek, müşterinin teslimatını aksatmadan ekipman kullanımını artırmak vardır.
Örneğin bir SLS cihazı tek üretim döngüsünde ön ısıtma, baskı ve uzun soğutma aşamalarından geçer; yalnızca az sayıda ve düşük riskli parça basıldığında birim maliyet ve enerji tüketimi ideal olmaz. Sipariş havuzu yönetimi ve teslim süresi katmanlamasıyla acil olmayan işler aynı üretim partisinde birleştirilebilir. SLA ve FDM cihazlarında da gece planlaması, otomatik izleme ve hata uyarılarıyla boşta çalışma süresi azaltılabilir. lantu3D’nin vurguladığı dijital iş planlaması, yalnızca zamanında teslimat için değil, aynı zamanda gereksiz ekipman işgalini azaltmak içindir.
4. Son işlem ve atıklar: Çevresel yönetim operasyon ayrıntılarına inmeli
Son işlem, sürdürülebilir 3B baskıda sıkça gözden kaçan bir aşamadır. SLA temizliğinde alkol veya özel temizleme sıvıları kullanılır; reçine kalıntıları standartlara uygun şekilde toplanıp sertleştirilerek işlenmelidir. Boyama, kaplama, elektro kaplama ve renklendirme gibi işlemler sarf malzemesi ve atık sıvı oluşturur. SLS’de toz alma süreci, tozun ortama yayılmasını kontrol etmeli ve geri kazanılabilir toz uygun şekilde yönetilmelidir. Son işlem yönetimi gevşek yapılırsa, baskı sürecinde malzeme israfı az olsa bile genel çevresel yük yüksek kalabilir.
Mühendislik temelli uygulamalar; temizleme sıvısı değişim standartları, atık sıvı toplama kapları, toz geri kazanım ve eleme akışı, zımpara tozu toplama düzenekleri ve operasyon kayıtlarını içerir. Müşterinin aslında ihtiyaç duymadığı yüzey seviyesi de açıkça konuşulmalıdır. Örneğin iç test aparatlarının yüksek seviyede boyaya ihtiyacı yoktur; temel zımpara veya boyama yeterli olabilir. Yüzey gereksinimlerini seviyelendirmek, aşırı son işlemi önler.
5. Yeniden üretim ve yerel teslimat: 3B baskıyı döngüsel sisteme dahil etmek
3B baskı, yedek parça yeniden üretimi ve yerel teslimat açısından da sürdürülebilir değer yaratabilir. Üretimi durdurulmuş ekipmanların küçük adetli yedek parçalarında, geleneksel kalıp açma veya uzun mesafeli tedarik çoğu zaman yüksek maliyetli, uzun süreli ve stok baskısı yaratan bir çözümdür. Dijital modelleme, tersine mühendislik taraması ve talep üzerine baskı ile stok fazlası ve nakliye bekleme süreleri azaltılabilir. Aşınmaya açık fikstür, aparat ve muhafazalar için de tasarım aşamasında değiştirilebilir modüller düşünülerek, hasar sonrası tüm yapıyı değiştirmek yerine yalnızca ilgili parça basılabilir.
Elbette yeniden üretimde fikri mülkiyet ve güvenlik sınırlarına saygı gösterilmelidir. Kritik yük taşıyan, sertifikasyon gerektiren veya orijinal üretici patentine tabi parçalar için kapsamlı değerlendirme yapılmalı; basit kopyalama yaklaşımı benimsenmemelidir. Sürdürülebilirliğin ön koşulu yine güvenlik, mevzuata uygunluk ve doğrulanabilirliktir.
Sonuç: Sürdürülebilir 3B baskı, ölçülebilir bir mühendislik yönetimi yetkinliğidir
Gerçek sürdürülebilir 3B baskı; malzeme verimliliği, hata oranı, enerji tüketimi, son işlem atıkları, ambalaj ve taşıma etkisi ile yeniden üretim fırsatlarını tek bir yönetim mantığında birleştirmeyi gerektirir. Şirketler yalnızca “Bu malzeme çevreci mi?” diye sormamalı; “Bu tasarım israfı azaltıyor mu, bu parti verimli planlandı mı, bu yüzey işlemi gerçekten gerekli mi, bu veri bir sonraki siparişi iyileştirebilir mi?” sorularını da sormalıdır. lantu3D, tasarımdan teslimata kadar kurduğu kapalı döngü hizmet yapısıyla müşterilerin kaliteyi korurken kaynak verimliliğini artırmasına yardımcı olur ve 3B baskıyı daha esnek, daha kontrollü ve daha sürdürülebilir bir üretim yöntemi haline getirir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.