
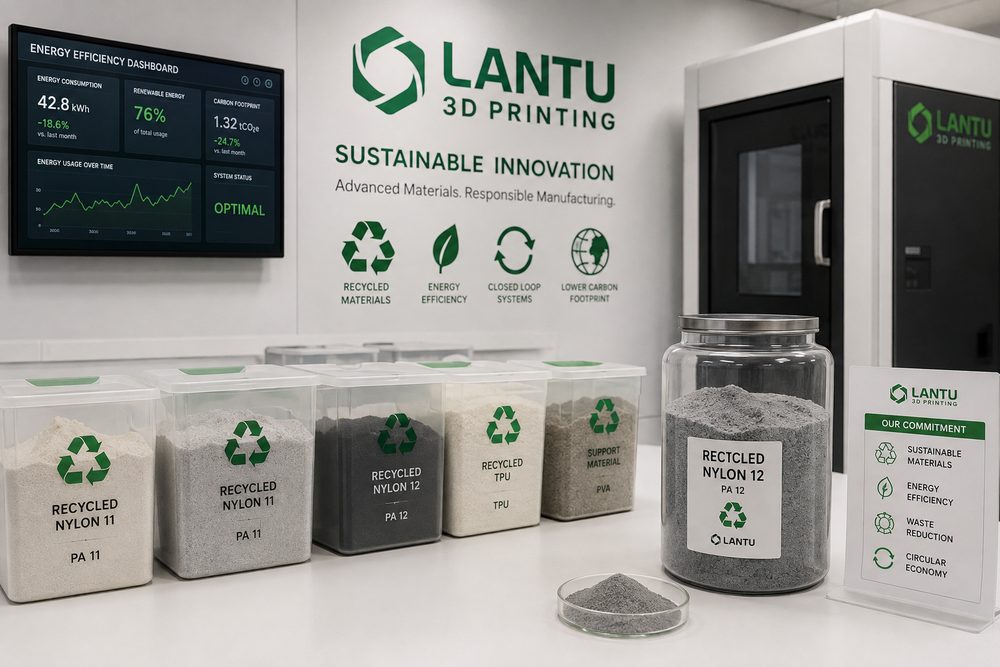
परिचय: सततता का अर्थ कम छापना नहीं, बल्कि अधिक समझदारी से निर्माण करना है
जैसे-जैसे कंपनियाँ ESG, कम-कार्बन आपूर्ति शृंखला और हरित उत्पाद विकास को अधिक महत्व दे रही हैं, 3D प्रिंटिंग सेवा को भी एक व्यावहारिक सवाल का जवाब देना होगा: क्या यह वास्तव में अधिक सतत है? इसका उत्तर उपयोग के तरीके पर निर्भर करता है। ऐडिटिव मैन्युफैक्चरिंग का लाभ मांग के अनुसार निर्माण, मोल्ड निवेश में कमी, हल्का-भार डिज़ाइन और छोटे बैच में स्थानीय डिलीवरी का समर्थन है। लेकिन यदि डिजाइन उचित न हो, उत्पादन योजना पर्याप्त न हो, प्रिंट विफलता दर अधिक हो, या पोस्ट-प्रोसेसिंग अपशिष्ट द्रव का प्रबंधन ढीला हो, तो सामग्री, ऊर्जा और समय की बर्बादी भी हो सकती है। इसलिए, सतत 3D प्रिंटिंग केवल “बिना मोल्ड, कम अपशिष्ट” का प्रचार नहीं है, बल्कि डिज़ाइन से लेकर अंतिम डिलीवरी तक एक इंजीनियरिंग-आधारित नियंत्रण प्रणाली है।
ब्लूप्रिंट 3डी उद्यम ग्राहकों की सेवा करते समय संपूर्ण जीवनचक्र दक्षता पर अधिक ध्यान देता है: क्या किसी पुर्जे को पूरा प्रिंट करना आवश्यक है, क्या उसे खंडों में बाँटकर विफलता जोखिम कम किया जा सकता है, क्या सामग्री प्रतिस्थापन से सेवा-आयु बढ़ाई जा सकती है, क्या बैच उत्पादन से उपकरण उपयोग दर बढ़ाई जा सकती है, और क्या स्थानीय डिलीवरी से परिवहन हानि कम की जा सकती है। सतत निर्माण का अर्थ गुणवत्ता से समझौता करना नहीं, बल्कि कार्यक्षमता और समय-सीमा बनाए रखते हुए संसाधन अपव्यय को न्यूनतम करना है।
1. डिज़ाइन चरण: सामग्री बचत मॉडल संरचना से शुरू होती है
3D प्रिंटिंग में सामग्री खपत केवल बाहरी आकार से निर्धारित नहीं होती; आंतरिक भराव, दीवार की मोटाई, सपोर्ट संरचना और रखने की दिशा भी अंतिम उपयोग को प्रभावित करते हैं। डिज़ाइन चरण में सबसे पहले पुर्जे के कार्यात्मक क्षेत्रों की पहचान करनी चाहिए: कौन-से हिस्से लोड वहन करते हैं, और कौन-से केवल बाहरी रूप या स्थिति निर्धारण के लिए हैं। गैर-लोड-बेयरिंग क्षेत्रों में खोखला करना, हनीकॉम्ब संरचना, लैटिस संरचना या स्थानीय पतलापन अपनाकर सामग्री उपयोग घटाया जा सकता है। लोड-बेयरिंग क्षेत्रों में सतत बल पथ बनाए रखना चाहिए ताकि वजन घटाने के कारण थकान-जनित दरार न पड़े।
उदाहरण के लिए, यदि किसी उपकरण के आवरण को ठोस संरचना से 2.0 मिमी दीवार मोटाई और स्थानीय सुदृढ़ीकरण पसलियों में बदला जाए, तो सामग्री उपयोग 40% से अधिक घट सकता है, जबकि पर्याप्त कठोरता बनी रहती है। SLA रेज़िन भागों में खोखलापन बनाते समय 2-4 मिमी के निकास छिद्र रखने चाहिए ताकि अंदर रेज़िन शेष न रहे। SLS नायलॉन भागों में लैटिस संरचना अपनाते समय पाउडर निकासी चैनलों और न्यूनतम रॉड व्यास पर विचार करना चाहिए; सामान्यतः 1.0-1.5 मिमी से कम व्यास की सलाह नहीं दी जाती। डिज़ाइन अनुकूलन जितनी जल्दी किया जाए, बाद में ऊर्जा-बचत और अपशिष्ट-घटाव का प्रभाव उतना अधिक होता है।
2. सामग्री उपयोग: केवल कीमत नहीं, विफलता दर अधिक महत्वपूर्ण है
सतत निर्माण में सामग्री की प्रति इकाई कीमत एकमात्र संकेतक नहीं है। एक बार की विफल प्रिंट न केवल सामग्री खर्च करती है, बल्कि मशीन समय, बिजली, श्रम और डिलीवरी बफर भी खाती है। पहली बार में सफलता दर बढ़ाना, अक्सर सस्ती सामग्री खोजने से अधिक पर्यावरण-अनुकूल और अधिक किफायती होता है। सफलता दर को प्रभावित करने वाले कारकों में मॉडल की दीवार मोटाई, सपोर्ट सेटिंग, उपकरण की स्थिति, सामग्री बैच, पर्यावरणीय तापमान और आर्द्रता, तथा पोस्ट-प्रोसेसिंग प्रवाह शामिल हैं।
SLA प्रक्रिया में, अपर्याप्त सपोर्ट से स्थानीय विकृति या अलगाव हो सकता है, जबकि अत्यधिक सपोर्ट रेज़िन खपत और सैंडिंग कार्यभार बढ़ाता है। SLS प्रक्रिया में, पाउडर रिफ्रेश अनुपात और पैकिंग घनत्व भाग की मजबूती और सतह की एकरूपता को प्रभावित करते हैं। एक उचित तरीका सामग्री उपयोग रिकॉर्ड बनाना है: प्रत्येक बैच में डाली गई सामग्री, तैयार भाग का वजन, सपोर्ट या अपशिष्ट पाउडर का अनुपात, विफलता के कारण और पुनर्कार्य की संख्या। निरंतर रिकॉर्डिंग से यह पहचाना जा सकता है कि किस प्रकार के मॉडल सबसे अधिक संसाधन बर्बाद करते हैं, और फिर कोटेशन तथा डिज़ाइन समीक्षा में पहले से हस्तक्षेप किया जा सकता है।
3. ऊर्जा प्रबंधन: उपकरण उपयोग दर प्रति भाग कार्बन फुटप्रिंट तय करती है
3D प्रिंटिंग उपकरण की ऊर्जा खपत और एकल भागों की संख्या के बीच संबंध पूरी तरह रैखिक नहीं होता। कई उपकरण प्रीहीटिंग, तापमान बनाए रखने, कूलिंग और स्टैंडबाय चरणों में ऊर्जा खर्च करते हैं। यदि बिल्ड चैंबर पर्याप्त रूप से भरा न हो, तो प्रति भाग ऊर्जा आवंटन बढ़ जाता है। इसलिए, सतत उत्पादन योजना की कुंजी समान सामग्री, समान समय-सीमा और संगत गुणवत्ता आवश्यकताओं वाले ऑर्डरों को साथ में शेड्यूल करना है, ताकि ग्राहक डिलीवरी प्रभावित किए बिना उपकरण उपयोग दर बढ़े।
उदाहरण के लिए, SLS उपकरण में एक बिल्ड के लिए प्रीहीटिंग, प्रिंटिंग और लंबे कूलिंग समय की आवश्यकता होती है। यदि केवल कुछ कम-जोखिम वाले भाग ही प्रिंट किए जाएँ, तो प्रति इकाई लागत और ऊर्जा खपत दोनों आदर्श नहीं रहतीं। ऑर्डर-पूल प्रबंधन और समय-सीमा विभाजन के माध्यम से गैर-तत्काल कार्यों को एक ही बिल्ड बैच में जोड़ा जा सकता है। SLA और FDM उपकरणों के लिए भी रात की शिफ्ट में योजना, स्वचालित निगरानी और विफलता चेतावनी से निष्क्रिय समय घटाया जा सकता है। ब्लूप्रिंट 3डी डिजिटल उत्पादन योजना पर जोर देता है, न केवल समय पर डिलीवरी के लिए, बल्कि निष्क्रिय उपकरण उपयोग को कम करने के लिए भी।
4. पोस्ट-प्रोसेसिंग और अपशिष्ट: पर्यावरण प्रबंधन को संचालन विवरण तक पहुँचाना होगा
पोस्ट-प्रोसेसिंग सतत 3D प्रिंटिंग का एक ऐसा चरण है जिसे अक्सर नजरअंदाज कर दिया जाता है। SLA सफाई में अल्कोहल या विशेष सफाई द्रव शामिल हो सकता है; रेज़िन अवशेषों को मानक के अनुसार इकट्ठा कर सख्त/ठोस रूप में उपचारित करना चाहिए; स्प्रे-पेंटिंग, इलेक्ट्रोप्लेटिंग, रंगाई जैसी प्रक्रियाएँ उपभोग्य सामग्रियाँ और अपशिष्ट द्रव पैदा करती हैं; तथा SLS में डिबरिंग/पाउडर हटाने के दौरान धूल फैलाव नियंत्रित करना और पुनर्प्राप्ति योग्य पाउडर का प्रबंधन करना आवश्यक होता है। यदि पोस्ट-प्रोसेसिंग ढीली हो, तो प्रिंट प्रक्रिया में सामग्री अपव्यय कम होने के बावजूद समग्र पर्यावरणीय बोझ अधिक रह सकता है।
इंजीनियरिंग-आधारित उपायों में सफाई द्रव बदलने के मानक, अपशिष्ट द्रव संग्रह कंटेनर, पाउडर पुनर्चक्रण और छानने की प्रक्रिया, सैंडिंग धूल संग्रह उपकरण और संचालन रिकॉर्ड शामिल हैं। यदि ग्राहक को वास्तव में किसी सतह-स्तर की आवश्यकता नहीं है, तो भी सक्रिय रूप से संवाद करना चाहिए। उदाहरण के लिए, आंतरिक परीक्षण जिग्स को उच्च-ग्रेड स्प्रे-पेंटिंग की आवश्यकता नहीं होती; बुनियादी सैंडिंग या रंगाई से भी पहचान और उपयोग की जरूरत पूरी हो सकती है। सतह आवश्यकताओं को स्तरों में बाँटने से अत्यधिक पोस्ट-प्रोसेसिंग से बचा जा सकता है।
5. पुनर्निर्माण और स्थानीय डिलीवरी: 3D प्रिंटिंग को परिपथ प्रणाली में लाना
3D प्रिंटिंग स्पेयर पार्ट्स के पुनर्निर्माण और स्थानीय डिलीवरी में भी सतत मूल्य दे सकती है। बंद हो चुके उपकरणों के छोटे बैच स्पेयर पार्ट्स के लिए पारंपरिक मोल्ड बनाना या लंबी दूरी से खरीद अक्सर महँगी, धीमी और भारी स्टॉक दबाव वाली होती है। डिजिटल मॉडलिंग, रिवर्स स्कैनिंग और आवश्यकता अनुसार प्रिंटिंग के माध्यम से स्टॉक जमाव और परिवहन प्रतीक्षा घटाई जा सकती है। जो जिग्स, फिक्स्चर और आवरण बार-बार घिसते हैं, उनके लिए डिजाइन चरण में बदले जा सकने वाले मॉड्यूल भी सोचे जा सकते हैं, ताकि नुकसान होने पर पूरी संरचना बदलने के बजाय केवल स्थानीय हिस्सा प्रिंट किया जाए।
बेशक, पुनर्निर्माण को बौद्धिक संपदा और सुरक्षा सीमाओं का सम्मान करना चाहिए। जिन भागों में महत्वपूर्ण लोड-बेयरिंग, प्रमाणन आवश्यकताएँ या मूल निर्माता के पेटेंट शामिल हों, उनका पर्याप्त मूल्यांकन करना चाहिए; उन्हें केवल कॉपी नहीं किया जा सकता। सततता की पूर्व-शर्त फिर भी सुरक्षा, अनुपालन और सत्यापन योग्य होना है।
निष्कर्ष: सतत 3D प्रिंटिंग एक मापनीय इंजीनियरिंग प्रबंधन क्षमता है
वास्तविक सतत 3D प्रिंटिंग के लिए सामग्री उपयोग, विफलता दर, ऊर्जा खपत, पोस्ट-प्रोसेसिंग अपशिष्ट, पैकेजिंग और परिवहन, तथा पुनर्निर्माण अवसरों को एक ही प्रबंधन तर्क में शामिल करना होगा। कंपनियों को केवल यह नहीं पूछना चाहिए कि “क्या यह सामग्री पर्यावरण-अनुकूल है”, बल्कि यह भी पूछना चाहिए कि “क्या यह डिजाइन अपशिष्ट कम करता है, क्या यह बैच कुशलता से योजनाबद्ध है, क्या यह सतह उपचार वास्तव में आवश्यक है, और क्या यह डेटा अगली पुनर्खरीद में मदद करेगा।” ब्लूप्रिंट 3डी डिज़ाइन से लेकर डिलीवरी तक की बंद-लूप सेवा के माध्यम से ग्राहकों को गुणवत्ता बनाए रखते हुए संसाधन दक्षता बढ़ाने में मदद करता है, ताकि 3D प्रिंटिंग अधिक लचीली, अधिक नियंत्रित और अधिक सतत निर्माण विधि बन सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।