
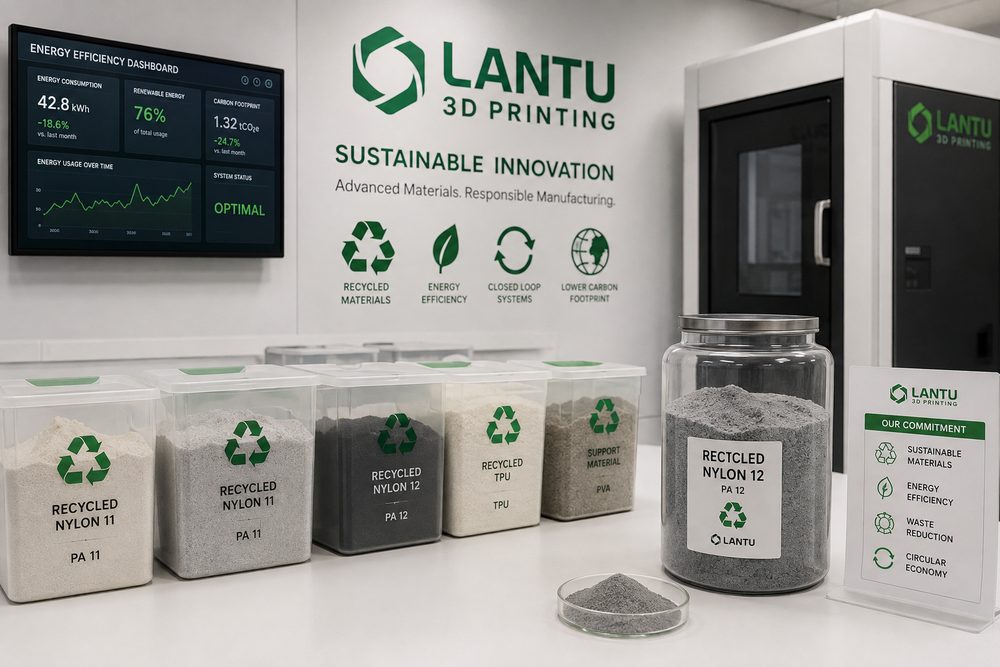
はじめに:持続可能性とは、少なく刷ることではなく、より賢く作ること
企業がESG、低炭素サプライチェーン、グリーン製品開発を重視するようになるにつれ、3Dプリントサービスも現実的な問いに答える必要があります。それは、本当により持続可能なのか、ということです。答えは使い方次第です。積層造形の強みは、オンデマンド成形、金型投資の削減、軽量化の実現、小ロットの地域内納品を支えられる点にあります。しかし、設計が不適切で、生産計画が甘く、印刷失敗率が高く、後処理の廃液管理が粗雑であれば、材料、エネルギー、時間の無駄はやはり発生します。したがって、持続可能な3Dプリントとは「金型不要、廃材少量」と宣伝することではなく、設計の起点から納品の終点まで、工程として制御を組み立てることです。
ブループリント三次元では、企業向けサービスにおいてライフサイクル全体の効率をより重視しています。ある部品は本当に一体で印刷する必要があるのか、分割設計にすることで失敗リスクを下げられるのか、材料変更によって寿命を延ばせるのか、バッチ生産で設備稼働率を高められるのか、地域内納品によって輸送ロスを減らせるのか。持続可能な製造とは品質を犠牲にすることではなく、機能と納期を満たしながら、資源の無駄を最小化することです。
一、設計段階:材料削減はモデル構造から始まる
3Dプリントの材料消費は、外形寸法だけで決まるわけではありません。内部充填、肉厚、サポート構造、配置方向のすべてが最終的な使用量に影響します。設計段階ではまず、部品の機能領域を見極める必要があります。どの部分が荷重を受け、どの部分が見た目や位置決めのためだけなのか。非荷重領域では、中空化、ハニカム構造、ラティス構造、局所的な薄肉化によって材料使用量を削減できます。一方、荷重領域では、連続した応力経路を確保し、軽量化のために疲労割れを招かないようにすべきです。
たとえば機器の外装を、ソリッド構造から2.0mm肉厚+局所補強リブに変更すると、剛性を十分に保ちながら材料使用量を40%以上削減できる場合があります。SLA樹脂部品を中空化する場合は、内部に樹脂が残らないよう2〜4mmの排液孔を設ける必要があります。SLSナイロン部品でラティス構造を採用する場合は、粉末排出経路と最小バー径を考慮し、一般的には1.0〜1.5mm以上の径を推奨します。設計最適化を早期に行うほど、その後の省エネと廃棄削減の効果は大きくなります。
二、材料利用率:単価だけでなく失敗率を重視する
持続可能な製造において、材料単価は唯一の指標ではありません。1回の印刷失敗は、材料だけでなく、設備時間、電力、人件費、納期の余裕まで消費します。初回成功率を高めることは、単に安価な材料を探すことよりも、環境面でも経済面でも有効です。成功率に影響する要因には、モデルの肉厚、サポート設定、設備状態、材料ロット、環境の温湿度、後処理工程などがあります。
SLA工法を例にすると、サポートが不足していると局所変形や脱落が起こり、サポートが過剰だと樹脂消費と研磨工数が増えます。SLS工法では、粉末の更新比率や配置密度が部品の強度と表面の均一性に影響します。望ましいのは、材料使用記録を作成することです。ロットごとの投入材料、完成品重量、サポートや廃粉の比率、失敗原因、再加工回数を記録します。継続的な記録によって、どのタイプのモデルが資源を浪費しやすいかを特定でき、見積もりや設計レビューの段階で事前に対策できます。
三、エネルギー管理:設備稼働率が単位部品のCO2排出を左右する
3Dプリント設備のエネルギー消費は、単純に部品数に比例するわけではありません。多くの設備は、予熱、温度維持、冷却、待機の各段階でエネルギーを消費します。造形室が十分に埋まっていない場合、1部品あたりに割り当てられるエネルギーは増加します。したがって、持続可能な生産計画の鍵は、同じ材料、近い納期、互換性のある品質要件の注文をまとめて配置し、顧客への納品に影響を与えない範囲で設備稼働率を高めることです。
たとえばSLS装置は、1回の造形で予熱、印刷、長時間の冷却を経るため、少量の低リスク部品だけを印刷すると、単価もエネルギー効率も理想的ではありません。受注プールの管理と納期の階層化によって、緊急性の低い案件を同一造形バッチにまとめることができます。SLAやFDM装置でも、夜間の生産計画、自動監視、失敗予兆の検知によって空転時間を減らせます。ブループリント三次元が重視するデジタル生産計画は、単に納期を守るためだけではなく、無駄な設備占有を減らすためでもあります。
四、後処理と廃棄物:環境管理は操作の細部まで落とし込む
後処理は、持続可能な3Dプリントで見落とされやすい工程です。SLAの洗浄ではアルコールや専用洗浄液を使い、樹脂残液は規定に従って回収し、硬化処理する必要があります。塗装、めっき、染色などの工程では、消耗材や廃液が発生します。SLSの粉末除去工程では、粉じんの拡散を抑え、再利用可能な粉末を適切に管理する必要があります。後処理管理が粗雑であれば、印刷工程自体の材料ロスが少なくても、全体の環境負荷は高くなり得ます。
工程管理としては、洗浄液の交換基準、廃液回収容器、粉末回収のふるい分け手順、研磨粉じんの回収装置、操作記録を整備することが重要です。また、顧客が本当に必要としていない表面品質については、積極的に調整提案を行うべきです。たとえば内部テスト用の治具に高グレードの塗装は不要な場合が多く、基本研磨や染色で識別性と使用要件を満たせます。表面要求を段階化することで、過剰な後処理を避けられます。
五、再製造とローカル納品:3Dプリントを循環型システムへ
3Dプリントは、交換部品の再製造や地域内納品でも持続可能な価値を発揮します。生産終了した設備の少量スペアパーツでは、従来の金型起工や長距離調達はコストが高く、納期も長く、在庫負担も大きくなりがちです。デジタルモデリング、リバーススキャン、オンデマンド印刷を活用すれば、在庫滞留と輸送待ちを減らせます。摩耗しやすい治具、工具、外装についても、設計段階で交換可能なモジュールを考慮すれば、破損時に全体を交換するのではなく、部分部品のみを印刷できます。
もちろん、再製造は知的財産と安全の境界を尊重しなければなりません。重要な荷重部品、認証要件のある部品、メーカーの特許が関係する部品については、十分な評価が必要であり、単純な複製はできません。持続可能性の前提は、あくまで安全、コンプライアンス、そして検証可能性です。
まとめ:持続可能な3Dプリントは、測定可能なエンジニアリング管理能力である
真に持続可能な3Dプリントを実現するには、材料利用率、失敗率、エネルギー消費、後処理廃棄物、包装・輸送、再製造の機会を、同じ管理ロジックの中に組み込む必要があります。企業は「この材料は環境に優しいか」だけを問うのではなく、「この設計は無駄を減らしているか」「このバッチは効率的に生産計画されているか」「この表面処理は本当に必要か」「このデータは次回の再発注に活かせるか」といった問いを重ねるべきです。ブループリント三次元は、設計から納品までのクローズドループなサービスを通じて、品質を確保しながら資源効率を高め、3Dプリントをより柔軟で、より制御しやすく、より持続可能な製造手段へと導きます。