
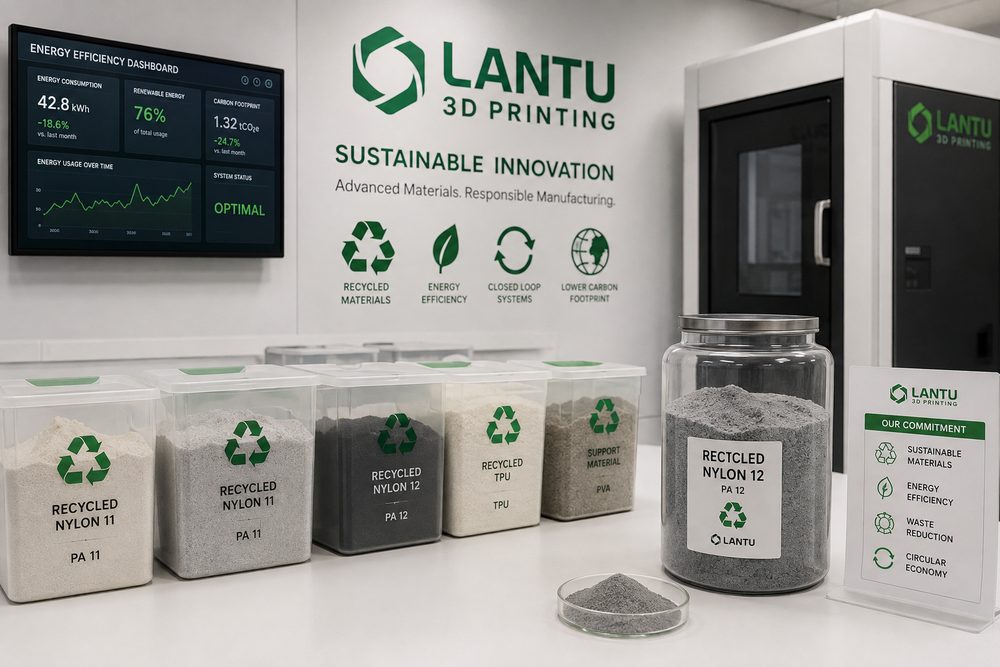
Introduction : la durabilité ne consiste pas à imprimer moins, mais à fabriquer plus intelligemment
À mesure que les entreprises accordent davantage d’importance à l’ESG, aux chaînes d’approvisionnement bas carbone et au développement de produits verts, les services d’impression 3D doivent aussi répondre à une question concrète : sont-ils réellement plus durables ? La réponse dépend de la manière dont ils sont utilisés. L’un des atouts de la fabrication additive est de produire à la demande, de réduire les investissements en moules, de favoriser la légèreté des pièces et de permettre des livraisons localisées en petites séries. Mais si la conception est inadéquate, si la planification est insuffisante, si le taux d’échec est élevé ou si la gestion des fluides de post-traitement est trop laxiste, cela génère également du gaspillage de matériaux, d’énergie et de temps. La durabilité en impression 3D ne consiste donc pas à promouvoir simplement le discours « sans moule, peu de déchets », mais à instaurer un contrôle d’ingénierie depuis la conception jusqu’à la livraison finale.
Lorsque lantu3D accompagne des clients industriels, l’accent est mis sur l’efficacité sur tout le cycle de vie : une pièce doit-elle vraiment être imprimée en un seul bloc ? Peut-on la fractionner pour réduire le risque d’échec ? Le remplacement du matériau peut-il prolonger la durée de vie ? Une meilleure planification par lots peut-elle améliorer le taux d’utilisation des équipements ? Une livraison locale peut-elle réduire les pertes liées au transport ? La fabrication durable ne consiste pas à sacrifier la qualité, mais à minimiser le gaspillage de ressources tout en respectant les exigences fonctionnelles et les délais.
1. Phase de conception : les économies de matériaux commencent dans la structure du modèle
La consommation de matière en impression 3D ne dépend pas seulement des dimensions extérieures. Le remplissage interne, l’épaisseur des parois, les structures de support et l’orientation de la pièce influencent fortement la quantité finale utilisée. Lors de la conception, il faut d’abord identifier les zones fonctionnelles de la pièce : quelles parties supportent les charges et quelles parties ne servent qu’à l’aspect ou au positionnement ? Dans les zones non porteuses, il est possible de réduire la matière grâce à la vidification, aux structures en nid d’abeille, aux structures lattices ou à un amincissement localisé ; dans les zones porteuses, il faut au contraire conserver des chemins d’effort continus afin d’éviter les fissures de fatigue provoquées par une réduction excessive de masse.
Par exemple, pour un boîtier d’équipement, passer d’une structure pleine à une paroi de 2,0 mm avec des nervures de renfort localisées peut réduire la consommation de matière de plus de 40 % tout en conservant une rigidité suffisante. Pour une pièce SLA creuse, il faut prévoir des orifices d’évacuation de 2 à 4 mm afin d’éviter les résidus de résine à l’intérieur. Pour une pièce en nylon SLS utilisant une structure lattice, il convient de tenir compte des canaux d’évacuation de poudre et du diamètre minimal des nervures ; en pratique, on recommande souvent un diamètre d’au moins 1,0 à 1,5 mm. Plus l’optimisation est effectuée tôt, plus les gains d’énergie et de réduction des déchets seront importants par la suite.
2. Utilisation des matériaux : le taux d’échec compte davantage que le simple prix unitaire
Dans une logique de fabrication durable, le prix unitaire de la matière n’est pas le seul indicateur. Une impression ratée consomme non seulement du matériau, mais aussi du temps machine, de l’électricité, de la main-d’œuvre et une marge de sécurité sur le délai. Améliorer le taux de réussite au premier passage est souvent à la fois plus écologique et plus rentable que de rechercher uniquement le matériau le moins cher. Les facteurs qui influencent la réussite incluent l’épaisseur des parois du modèle, la stratégie de support, l’état de la machine, le lot de matériau, la température et l’humidité ambiantes, ainsi que le processus de post-traitement.
Dans le cas du procédé SLA, un support insuffisant peut provoquer une déformation locale ou un détachement, tandis qu’un support excessif augmente la consommation de résine et le travail de ponçage. Dans le cas du procédé SLS, le taux de renouvellement de la poudre et la densité d’agencement des pièces influencent la résistance et l’uniformité de surface. La bonne pratique consiste à mettre en place un suivi de l’utilisation des matériaux : quantité de matière introduite par lot, poids des pièces finies, proportion de supports ou de poudre rebutée, causes d’échec et nombre de reprises. Grâce à un enregistrement continu, il devient possible d’identifier les types de modèles les plus gourmands en ressources et d’intervenir en amont lors de la cotation et de la revue de conception.
3. Gestion énergétique : le taux d’utilisation des équipements détermine l’empreinte carbone par pièce
La consommation énergétique des équipements d’impression 3D n’est pas strictement linéaire par pièce. De nombreuses machines consomment de l’énergie pendant les phases de préchauffage, de maintien en température, de refroidissement et de veille. Si le volume de fabrication n’est pas correctement rempli, la consommation répartie par pièce augmente. La clé d’une planification durable consiste donc à regrouper les commandes ayant le même matériau, des délais proches et des exigences de qualité compatibles, afin d’augmenter l’utilisation des machines sans compromettre les engagements de livraison.
Par exemple, un équipement SLS nécessite généralement un cycle de préchauffage, d’impression puis de refroidissement prolongé. Si l’on n’y imprime que quelques pièces à faible risque, le coût unitaire et la consommation d’énergie ne seront pas optimaux. En gérant un portefeuille de commandes et en hiérarchisant les délais, les pièces non urgentes peuvent être regroupées dans un même lot de production. Pour les équipements SLA et FDM, la planification de nuit, la surveillance automatisée et l’alerte en cas de défaillance permettent également de réduire le temps de fonctionnement à vide. lantu3D insiste sur la planification numérique : il ne s’agit pas seulement de livrer à l’heure, mais aussi de réduire l’occupation inutile des équipements.
4. Post-traitement et déchets : la gestion environnementale doit se traduire en gestes opérationnels
Le post-traitement est l’un des maillons les plus souvent négligés de l’impression 3D durable. Le nettoyage SLA implique de l’alcool ou des liquides de nettoyage dédiés ; les résidus de résine doivent être collectés et traités selon des procédures conformes ; les opérations de peinture, de placage ou de teinture génèrent des consommables et des effluents ; le dépowdering en SLS exige de contrôler la dispersion des poussières et de gérer les poudres récupérables. Si la gestion du post-traitement est trop souple, l’impact environnemental global peut rester élevé même lorsque le processus d’impression lui-même génère peu de pertes de matière.
Les pratiques d’ingénierie incluent la définition de critères de remplacement des bains de nettoyage, des contenants de collecte pour les déchets liquides, des procédures de tamisage et de recyclage des poudres, des dispositifs de captation des poussières de ponçage et des registres d’exploitation. Si le client n’a pas réellement besoin d’un niveau de finition élevé, il faut aussi l’indiquer clairement. Par exemple, un gabarit de test interne n’a généralement pas besoin d’une peinture haut de gamme ; un ponçage de base ou une teinture peut suffire pour l’identification et l’usage. En hiérarchisant les exigences de surface, on évite un post-traitement excessif.
5. Remanufacturing et livraison localisée : intégrer l’impression 3D dans un système circulaire
L’impression 3D peut également créer de la valeur durable dans le remanufacturing des pièces de rechange et dans la livraison localisée. Pour les pièces de faible volume destinées à des équipements en fin de série, le moulage traditionnel ou l’approvisionnement sur longue distance entraînent souvent des coûts élevés, des délais longs et une pression accrue sur les stocks. Grâce à la modélisation numérique, au scan inversé et à l’impression à la demande, il est possible de réduire les stocks dormants et les délais de transport. Pour les gabarits, outillages et boîtiers sujets à l’usure, il est aussi possible d’envisager dès la conception des modules remplaçables : en cas de dommage, on imprime uniquement la partie locale au lieu de remplacer toute la structure.
Bien entendu, le remanufacturing doit respecter la propriété intellectuelle et les limites de sécurité. Pour les pièces critiques porteuses, soumises à certification ou protégées par des brevets du fabricant d’origine, une évaluation approfondie est indispensable ; il ne faut pas se contenter de les reproduire à l’identique. La durabilité suppose toujours la sécurité, la conformité et la vérifiabilité.
Conclusion : l’impression 3D durable est une compétence de gestion d’ingénierie mesurable
Pour qu’une impression 3D soit réellement durable, il faut intégrer l’utilisation des matériaux, le taux d’échec, la consommation d’énergie, les déchets de post-traitement, l’emballage, le transport et les opportunités de remanufacturing dans une même logique de gestion. Les entreprises ne devraient pas seulement demander « ce matériau est-il écologique ? », mais aussi se demander si la conception réduit les déchets, si le lot est planifié efficacement, si la finition de surface est vraiment nécessaire et si les données recueillies peuvent soutenir une future commande. Grâce à un service en boucle fermée, de la conception à la livraison, lantu3D aide ses clients à améliorer l’efficacité des ressources tout en garantissant la qualité, afin de faire de l’impression 3D une méthode de fabrication plus flexible, plus contrôlable et plus durable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.