
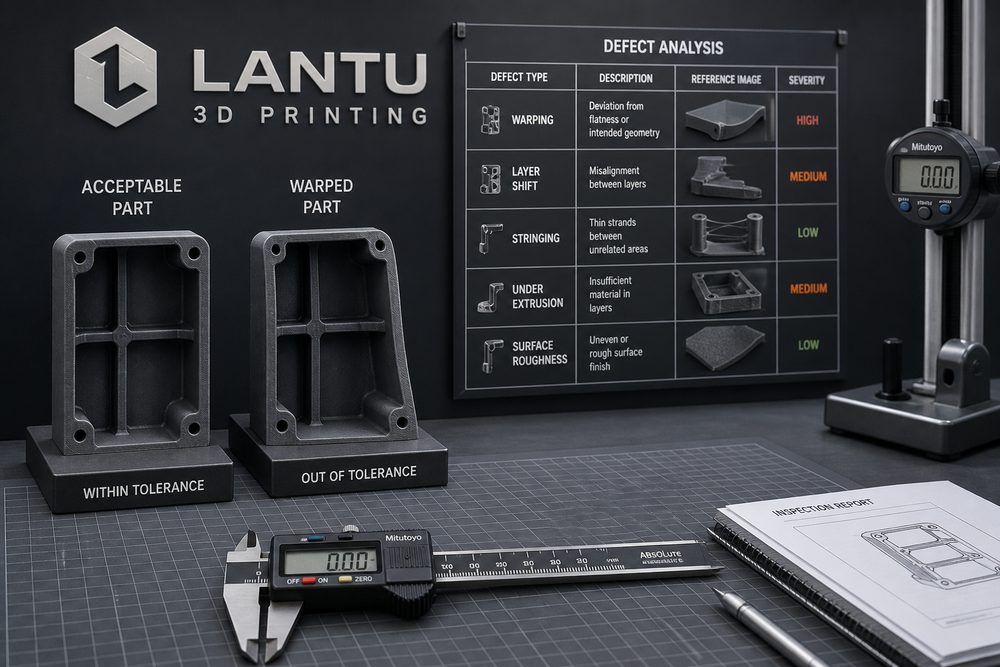
Введение: управление дефектами должно смещаться от оценки результата к профилактике первопричин
Анализ и профилактика дефектов 3D-печати — это не вопрос одного этапа, а системная работа, охватывающая уточнение требований, оценку модели, материалы и технологию, производственное планирование и приемку готовой продукции. Для таких платформ полного жизненного цикла, как Ланьту 3D, которые сопровождают проект от чертежа/дизайна до физической поставки, переход от оценки результата к профилактике первопричин должен быть разложен на измеримые, воспроизводимые и поддающиеся непрерывному улучшению задачи: полны ли исходные файлы, отмечены ли ключевые размеры, отслеживаются ли партии материала и параметры оборудования, достаточно ли протоколов контроля для принятия решения клиентом. Только если эта информация фиксируется уже на раннем этапе проекта, последующие расчеты стоимости, прототипирование, мелкосерийное производство и замкнутый цикл качества не будут зависеть от ситуативных экспертных оценок отдельного специалиста.
В реальных проектах компании часто воспринимают анализ и профилактику дефектов 3D-печати как узкую компетенцию конкретной должности, однако на практике результат определяет именно межэтапное взаимодействие. Даже на первый взгляд простой образец может одновременно требовать выбора толщины слоя 0,1–0,2 мм, контроля размеров в пределах ±0,2 мм, обработки точек контакта поддержек, учета риска термодеформации, целевого уровня шероховатости поверхности и способа транспортной защиты. Без единой методики затраты на переделку нередко концентрируются непосредственно перед сдачей проекта.
1. Создание классификации дефектов и системы прослеживаемых записей
Прежде всего необходимо сформировать четкую техническую базу. На старте проекта следует определить назначение детали, направление нагрузок, сопряжения, уровень требований к внешнему виду и объем поставки, а затем перевести эти условия в технологические параметры. Например, для функциональных тестовых деталей важнее прочность и стабильность размеров, для демонстрационных изделий — текстура, цвет и единообразие поверхности, а для мелкосерийных партий — себестоимость одной детали, такт выпуска и стабильность от партии к партии. Разные цели требуют разных сочетаний материалов и технологий; одну и ту же практику нельзя механически переносить на все случаи.
Рекомендуется заносить ключевые параметры в проектную карточку: рекомендуемый материал, ориентацию построения, диапазон толщины слоя, допуск по критическим размерам, требования к постобработке, метод контроля и уровень риска. Для SLA-деталей из фотополимера следует особенно учитывать коробление тонких стенок, следы поддержек и изменение хрупкости после УФ-отверждения; для SLS-деталей из нейлона — коэффициент обновления порошка, пористость и равномерность окрашивания; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуски на вторичную обработку критических отверстий.
2. Поиск проблем через пять измерений: конструкция, материал, оборудование, параметры и среда
Анализ проблемы не должен ограничиваться описанием результата вроде «печать не удалась» — необходимо прослеживать ее до пяти измерений: конструкции, материала, оборудования, параметров и операций. Например, трещины в детали могут быть вызваны резким изменением толщины стенки, концентрацией внутренних напряжений или неудачной кривой термообработки; смещение отверстий — ориентацией построения, недостаточной жесткостью поддержек или неясной базовой привязкой при последующей механической обработке; неравномерность поверхности может одновременно зависеть от схемы поддержек, абразивной среды пескоструйной обработки, траектории полировки и условий мойки и сушки.
Ланьту 3D в проектном управлении уделяет особое внимание цепочке доказательств: сохраняются скриншоты слайсинга, партия оборудования, номер партии материала, ключевые параметры, фотографии процесса и данные контроля. Ценность этого подхода не только в возможности установить ответственность, но и в том, что следующая итерация проектирования опирается на факты. Например, увеличение локальной толщины стенки с 1,0 до 1,5 мм, ограничение угла нависания 45° и добавление ребер жесткости на обратной стороне крупной плоскости обычно эффективнее, чем простая замена оборудования.
3. Профилактика должна быть встроена в технологический аудит и валидацию первой детали
Практическое решение должно включать процессы, роли и критерии приемки. По процессу можно применять шестишаговую схему: «анализ требований — проверка DFAM-дизайна — технологический аудит — пробное изготовление — подтверждение перед серией — разбор после поставки». По ролям в ключевых точках должны участвовать дизайнер, технолог, производственник, контролер качества и руководитель проекта. По приемке, помимо размеров, необходимо фиксировать уровень внешнего вида, результаты сборочной проверки, испытания на прочность, состояние упаковки и обратную связь клиента.
Для проектов малого и среднего объема рекомендуется вводить уровни контроля. Уровень A — критические детали для безопасности или сборки: обязательная проверка первой детали и полный контроль ключевых размеров. Уровень B — функциональные тестовые детали: выборочный контроль плюс проверка сборки. Уровень C — внешние или демонстрационные изделия: основной акцент на поверхности и совпадении цвета. Такая градация помогает более точно распределять ресурсы, а клиенту — понять границы между стоимостью и качеством.
4. Использование базы дефектов для повышения стабильности серийного производства
Один из самых часто игнорируемых этапов внедрения — это механизм постпроектного анализа. После завершения каждого проекта следует фиксировать фактические трудозатраты, количество неудач, причины переделок, правки клиента и итоговые параметры, превращая опыт разовой поставки в организационный актив. Для повторяющихся отраслей, таких как медицинские приспособления, автомобильные кондукторы, корпуса потребительской электроники и образцы для аэрокосмической отрасли, эти данные могут формировать библиотеку материалов, библиотеку параметров, перечень рисков и шаблоны расчета стоимости.
Одновременно важно не сводить 3D-печать к простому «быстрому изготовлению детали». Ее основная ценность заключается в сокращении цикла валидации, снижении порога изготовления сложных геометрий и объединении данных проектирования, производства, контроля и поставки. Когда компания включает анализ и профилактику дефектов 3D-печати в стандартный процесс, 3D-печать перестает быть только инструментом прототипирования и становится стабильной цифровой производственной компетенцией.
Заключение
Цель анализа дефектов — не объяснить неудачу, а сделать так, чтобы одна и та же проблема не повторялась. Для специалистов отрасли настоящая конкурентоспособность заключается не в наличии какого-то конкретного оборудования, а в способности быстро принимать решения в условиях сложных требований, надежно исполнять план и последовательно накапливать опыт. Ланьту 3D продолжит развивать направления оценки дизайна, материалов и технологии, управления производством и валидации поставки, предоставляя клиентам полноценную поддержку реализации от чертежа до физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.