
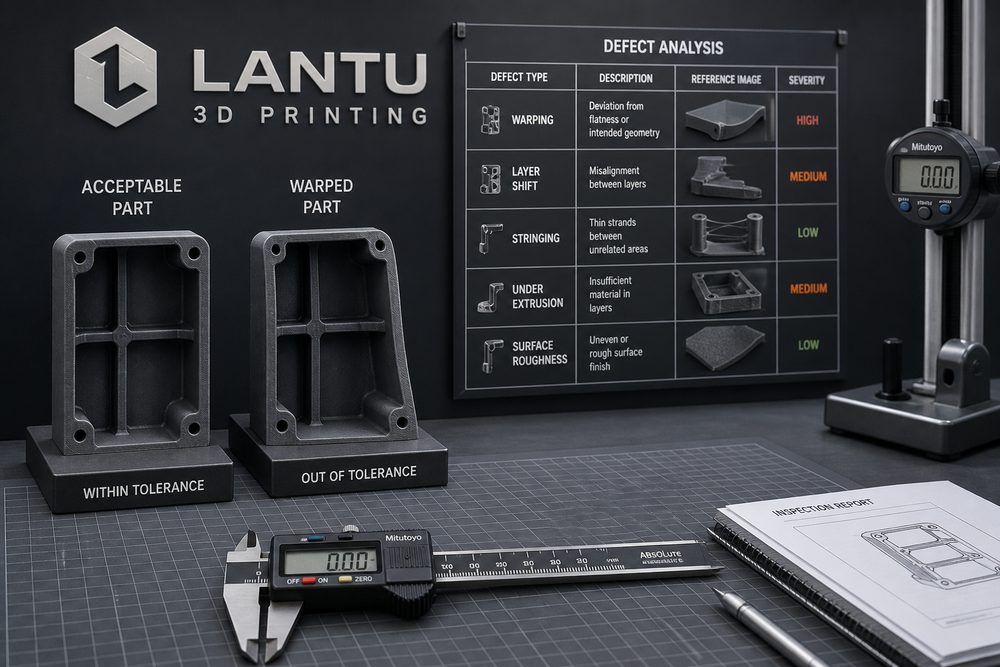
Introduction : la gestion des défauts doit passer du diagnostic a posteriori à la prévention par les causes racines
L’analyse et la prévention des défauts en impression 3D ne relèvent pas d’une seule étape de production, mais d’une démarche systémique allant de la clarification du besoin, de l’évaluation du modèle, des matériaux et procédés, de la planification de production jusqu’à la réception finale. Pour une plateforme de gestion et de mise en œuvre sur l’ensemble du cycle de vie, comme lantu3D Printing, qui va du plan/conception à la livraison de l’objet, la transformation de la gestion des défauts — d’un jugement par le résultat vers une prévention par les causes racines — doit être décomposée en tâches mesurables, réexaminables et améliorables en continu : le fichier d’entrée est-il complet, les cotes clés sont-elles renseignées, les lots de matériaux et les paramètres machine sont-ils traçables, les rapports d’inspection permettent-ils d’appuyer la décision du client ? Ce n’est qu’en consignant ces informations dès le début du projet que les devis, prototypes, petites séries et boucles qualité ne dépendront plus du jugement improvisé d’une seule personne.
Dans les projets réels, les entreprises considèrent souvent l’analyse et la prévention des défauts en impression 3D comme une compétence spécialisée d’un poste donné, alors que le résultat dépend en réalité de la coordination entre plusieurs étapes. Un échantillon apparemment simple peut impliquer simultanément le choix d’une épaisseur de couche de 0,1 à 0,2 mm, un contrôle dimensionnel au niveau de ±0,2 mm, le traitement des points de contact des supports, le risque de déformation thermique, l’objectif de rugosité de surface et la méthode de protection pendant le transport. Sans méthode unifiée, les coûts de reprise explosent souvent juste avant la livraison.
一、建立缺陷分类与可追溯记录
Premièrement, il faut établir une base technique claire. Au lancement d’un projet, il convient de confirmer l’usage de la pièce, le sens des efforts, les interfaces d’assemblage, le niveau d’aspect et la quantité à livrer, puis de traduire ces contraintes en paramètres de procédé. Par exemple, une pièce de validation fonctionnelle privilégie la résistance et la stabilité dimensionnelle, une pièce d’exposition privilégie la texture, la couleur et l’uniformité de surface, tandis qu’une petite série privilégie le coût unitaire, le rythme de production et la cohérence entre lots. Des objectifs différents appellent des combinaisons matériau/procédé différentes ; on ne peut pas appliquer la même recette à tous les cas.
Il est recommandé de consigner les paramètres clés dans une fiche projet : matériau recommandé, orientation de fabrication, plage d’épaisseur de couche, tolérances dimensionnelles critiques, exigences de post-traitement, méthode de contrôle et niveau de risque. Pour les pièces en résine SLA, il faut surveiller la déformation des parois fines, les marques de support et l’évolution de la fragilité après durcissement UV ; pour les pièces en nylon SLS, il faut surveiller le taux de renouvellement de la poudre, la porosité et l’homogénéité de la teinture ; pour les pièces métalliques en SLM, il faut surtout maîtriser les contraintes résiduelles, le cycle de traitement thermique et la surépaisseur d’usinage secondaire des perçages critiques.
二、从设计、材料、设备、参数、环境五维定位问题
Le diagnostic des problèmes ne doit pas s’arrêter à une description du type « impression ratée », mais remonter aux cinq dimensions que sont la conception, le matériau, l’équipement, les paramètres et l’exploitation. Par exemple, une fissure sur une pièce peut provenir d’un changement brusque d’épaisseur, d’une concentration de contraintes internes ou d’une courbe de traitement thermique inadaptée ; un décalage de perçage peut résulter de l’orientation de fabrication, d’une rigidité insuffisante des supports ou d’un manque de clarté des références de positionnement en usinage secondaire ; une irrégularité de surface peut être liée simultanément à la disposition des supports, au média de sablage, à la trajectoire de polissage et aux conditions de nettoyage et de séchage.
Chez lantu3D Printing, la gestion de projet insiste davantage sur la chaîne de preuves : conserver les captures d’écran du tranchage, le lot de machine, le numéro de lot du matériau, les paramètres clés, les photos de processus et les données d’inspection. L’intérêt n’est pas seulement d’établir les responsabilités, mais aussi de fournir des bases pour optimiser la prochaine itération de conception. Par exemple, augmenter localement l’épaisseur de paroi de 1,0 mm à 1,5 mm, limiter les surplombs à moins de 45° et ajouter des nervures à l’arrière d’une grande surface plane sont souvent plus efficaces qu’un simple changement de machine.
三、预防措施要进入工艺评审和首件验证
Les solutions exécutables doivent inclure le flux, les rôles et les critères d’acceptation. Sur le plan du processus, on peut adopter une méthode en six étapes : « revue des besoins — contrôle de la conception DFAM — revue de procédé — validation de prototype — confirmation avant série — bilan après livraison » ; sur le plan des rôles, le design, le procédé, la production, le contrôle qualité et le chef de projet participent ensemble aux étapes clés ; sur le plan de l’acceptation, au-delà des dimensions, il faut également consigner le niveau d’aspect, les essais d’assemblage, la vérification de résistance, l’état de l’emballage et les retours clients.
Pour les projets de petite et moyenne série, il est recommandé d’introduire une gestion par niveaux : niveau A pour les pièces critiques pour la sécurité ou l’assemblage, avec inspection de première pièce et contrôle intégral des dimensions critiques ; niveau B pour les pièces de validation fonctionnelle, avec contrôle par échantillonnage et vérification d’assemblage ; niveau C pour les pièces d’aspect ou d’exposition, en se concentrant sur l’uniformité de surface et de couleur. Une fois la classification mise en place, les ressources sont mieux ciblées et le client comprend mieux la frontière entre coût et qualité.
四、用缺陷数据库提升批量稳定性
Le point le plus souvent négligé dans la mise en œuvre est le mécanisme de retour d’expérience. À la fin de chaque projet, il faut enregistrer les heures réelles, le nombre d’échecs, les causes de reprise, les points de modification demandés par le client et les paramètres finaux, afin de transformer une expérience de livraison ponctuelle en actif organisationnel. Pour les secteurs récurrents, comme les aides médicales, les gabarits automobiles, les boîtiers d’électronique grand public et les échantillons aérospatiaux, les données de retour d’expérience peuvent former une bibliothèque de matériaux, une bibliothèque de paramètres, une liste de risques et des modèles de devis.
Il faut aussi éviter de réduire l’impression 3D à « faire rapidement une pièce ». Sa valeur fondamentale consiste à raccourcir les cycles de validation, abaisser le seuil de fabrication des structures complexes et relier les données de conception, de fabrication, de contrôle et de livraison. Lorsque les entreprises intègrent l’analyse et la prévention des défauts d’impression 3D dans leurs processus standard, l’impression 3D peut passer d’un outil de prototypage à une capacité de fabrication numérique stable.
总结
L’objectif de l’analyse des défauts n’est pas d’expliquer l’échec, mais de faire en sorte que le même problème ne se reproduise plus. Pour les professionnels du secteur, le véritable avantage concurrentiel ne réside pas dans la possession d’un type d’équipement, mais dans la capacité à juger rapidement dans des exigences complexes, à exécuter de manière fiable et à capitaliser continuellement l’expérience. lantu3D Printing continuera à se concentrer sur l’évaluation de conception, les procédés matériaux, la gestion de production et la validation de livraison, afin d’offrir à ses clients un accompagnement complet, du plan à l’objet fini.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.