
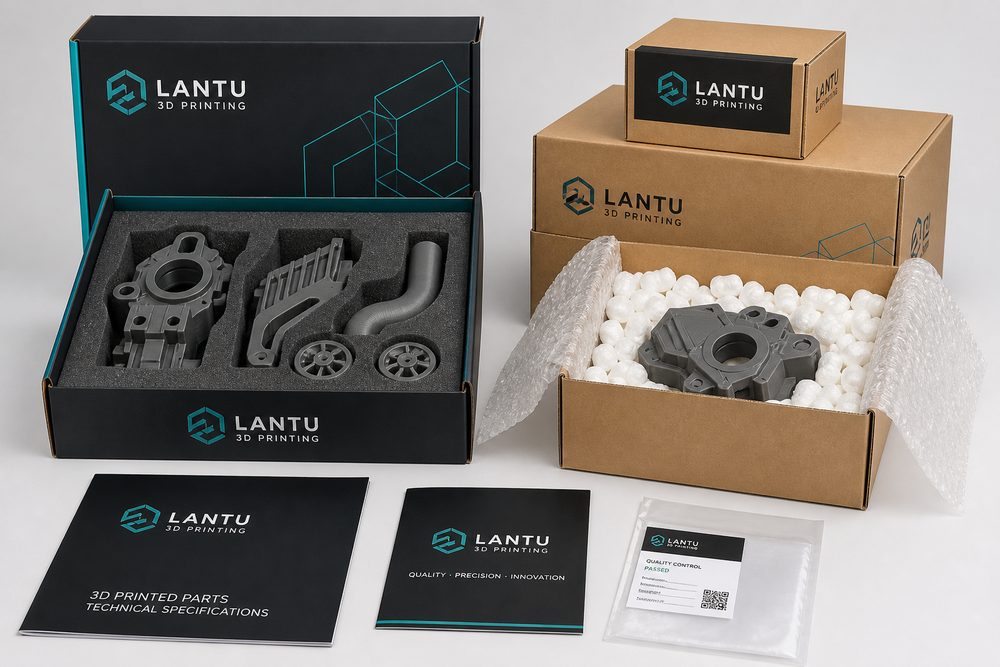
Введение: пропущенная дорогостоящая ссылка
Производитель автозапчастей использует процесс SLM для производства впускных коллекторов из титанового сплава, стоимость одной детали превышает 8000 юаней. Когда была доставлена первая партия из 50 изделий, они были просто упакованы в обычные картонные коробки + пузырчатую пленку. По прибытии к клиенту было обнаружено, что 12 продуктов были деформированы и повреждены, причем уровень повреждения достигал 24%, что привело к прямым потерям почти в 100 000 юаней. Они также столкнулись с риском дефолта из-за задержки доставки заказов клиентов. Это не единичный случай. Данные отраслевых исследований показывают, что уровень повреждения деталей, напечатанных на 3D-принтере во время транспортировки, обычно составляет 8-15%, что намного выше, чем 3-5% традиционных обработанных деталей. Основная причина заключается в том, что детали, изготовленные аддитивным способом, обладают уникальными структурными характеристиками — сложными внутренними структурами, не полностью плотными поверхностями и легкими конструкциями, оптимизированными для функциональности. Эти характеристики делают их значительно более чувствительными к ударам, вибрации, температуре и влажности во время транспортировки. Что еще более серьезно, многие компании рассматривают упаковку как «неосновное звено», используют стандартные упаковочные материалы, не имеют стандартизированных процессов и стандартов приемки, что приводит к повторяющимся проблемам, даже не подозревая об этом. Фактически, научная система управления упаковкой и транспортировкой может не только контролировать уровень ущерба в пределах 2%, но также сэкономить 5-8% комплексных затрат на логистику для предприятий за счет сокращения скрытых затрат, таких как доработка, компенсация и жалобы клиентов.1. Углубленный анализ уязвимости 3D-печатных деталей при транспортировке
Чтобы создать эффективную систему защиты упаковки, нам сначала необходимо понять, почему 3D-печатные детали «хрупкие», а также дифференцированные риски, связанные с различными процессами, материалами и конструкциями.Дифференциация рисков, вызванная различиями в процессах
Металлические детали SLM (лазерная плавка): Отлитые путем плавления металлического порошка слой за слоем, плотность деталей может достигать более 99 %, но есть два ключевых уязвимых места. Одна из них — область опорной конструкции. Из-за термических напряжений, возникающих в процессе плавления, прочность соединения опорной конструкции с основным телом детали составляет 60-70 % прочности матрицы. Вибрация при транспортировке легко может стать причиной расширения микротрещин в остаточной зоне опоры. Во-вторых, шероховатость поверхности. Значение Ra шероховатости поверхности деталей SLM обычно составляет 15-25 мкм, что склонно к концентрации напряжений при ударных нагрузках. Данные испытаний производителя лопаток авиационно-космического двигателя показали, что после того, как лопатки из титанового сплава SLM выдержали ударное ускорение 30g (имитирующее падение при транспортировке), в области опоры появились микротрещины размером 0,05-0,12 мм. В последующих испытаниях на усталость трещины расширялись на 40% быстрее, чем стандартные детали. Нейлоновые детали SLS (селективное лазерное спекание): Плотность деталей, спеченных порошком PA12, составляет около 93-97% от теоретической плотности. Внутри крошечные поры и значительная гигроскопичность. При хранении в течение 24 часов в среде с влажностью >60 % степень водопоглощения может достигать 0,8-1,2 %, что приводит к изменению размеров на 0,3-0,5 %, что является фатальным недостатком для деталей прецизионной сборки. Детали FDM (наплавленное наплавление): Прочность межслоевого соединения является самым большим недостатком. Прочность на растяжение в направлении XY обычно составляет 65-75% от прочности в направлении Z, а в условиях вибрации может произойти межслоевое расслоение. Испытания показали, что когда детали FDM ABS подвергаются воздействию вибрации частотой 50 Гц и ускорением 5g в течение 2 часов, прочность межслойного соединения снижается на 15-20%. Чувствительность к материалу. Экологические требования к транспортировке различных материалов существенно различаются: - Титановый сплав: чувствителен к царапинам на поверхности, следует избегать прямого контакта с твердыми материалами. - Алюминиевый сплав: легко окисляется, относительная влажность должна контролироваться на уровне 45-55%. - Нейлон: очень гигроскопичен, требует влагонепроницаемой упаковки, влажность
Следующий шаг
Это близко к тому, что вам нужно?
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.