
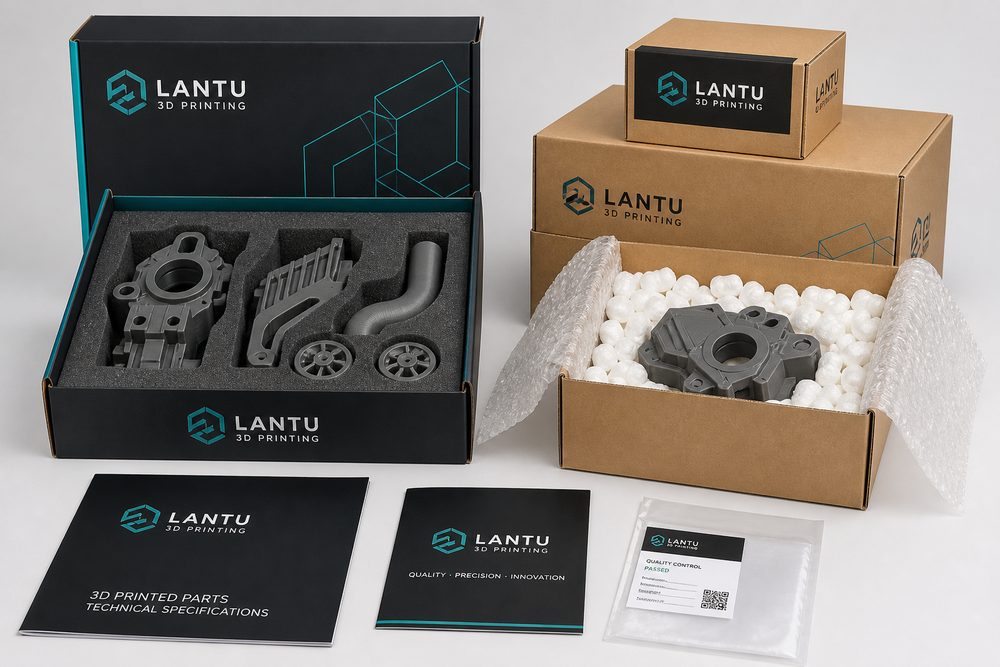
Pengenalan: Pautan kos tinggi yang diabaikan
Pengeluar alat ganti kereta menggunakan proses SLM untuk menghasilkan manifold pengambilan aloi titanium, dengan satu keping berharga lebih daripada 8,000 yuan. Apabila kumpulan pertama 50 produk dihantar, mereka hanya dibungkus dalam karton biasa + bungkus gelembung. Selepas tiba di tapak pelanggan, 12 produk didapati cacat dan rosak, dengan kadar kerosakan setinggi 24%, mengakibatkan kerugian langsung hampir 100,000 yuan. Mereka juga menghadapi risiko keingkaran kerana kelewatan penghantaran pesanan pelanggan. Ini bukan kes terpencil. Data tinjauan industri menunjukkan bahawa kadar kerosakan bahagian bercetak 3D semasa pengangkutan biasanya 8-15%, yang jauh lebih tinggi daripada 3-5% bahagian mesin tradisional. Sebab asasnya ialah bahagian yang dibuat secara tambahan mempunyai ciri struktur yang unik - struktur dalaman yang kompleks, permukaan yang tidak padat sepenuhnya, dan reka bentuk ringan yang dioptimumkan untuk fungsi. Ciri-ciri ini menjadikan mereka lebih sensitif terhadap kejutan, getaran, suhu dan kelembapan semasa pengangkutan. Apa yang lebih serius ialah banyak syarikat menganggap pembungkusan sebagai "pautan bukan teras", menggunakan bahan pembungkusan biasa, kekurangan proses piawai, dan tidak mempunyai piawaian penerimaan, yang membawa kepada masalah berulang tanpa mengetahuinya. Malah, sistem pengurusan pembungkusan dan pengangkutan saintifik bukan sahaja dapat mengawal kadar kerosakan dalam lingkungan 2%, tetapi juga menjimatkan 5-8% kos logistik komprehensif untuk perusahaan dengan mengurangkan kos tersembunyi seperti kerja semula, pampasan, dan aduan pelanggan.1. Analisis mendalam tentang kelemahan pengangkutan bahagian bercetak 3D
Untuk mewujudkan sistem perlindungan pembungkusan yang berkesan, pertama sekali kita perlu memahami sebab bahagian bercetak 3D "rapuh" dan risiko yang berbeza bagi proses, bahan dan struktur yang berbeza.Pembezaan risiko yang disebabkan oleh perbezaan proses
Bahagian logam SLM (lebur laser): Dibentuk dengan mencairkan serbuk logam lapisan demi lapisan, ketumpatan bahagian boleh mencapai lebih daripada 99%, tetapi terdapat dua titik terdedah utama. Satu ialah kawasan struktur sokongan. Oleh kerana tegasan haba yang dihasilkan oleh proses lebur, kekuatan sambungan antara struktur sokongan dan badan utama bahagian adalah 60-70% daripada kekuatan matriks. Getaran pengangkutan dengan mudah boleh menyebabkan pengembangan retakan mikro di kawasan baki sokongan. Yang kedua ialah kekasaran permukaan. Nilai Ra kekasaran permukaan bahagian SLM biasanya 15-25 μm, yang terdedah kepada kepekatan tegasan di bawah beban hentaman. Data ujian daripada pengeluar bilah enjin aeroangkasa menunjukkan bahawa selepas bilah aloi titanium SLM menahan pecutan hentaman 30g (mensimulasikan penurunan pengangkutan), retak mikro 0.05-0.12mm muncul di kawasan sokongan. Dalam ujian keletihan berikutnya, retakan mengembang 40% lebih cepat daripada bahagian standard. Bahagian nilon SLS (sintering laser terpilih): Ketumpatan bahagian tersinter serbuk PA12 adalah kira-kira 93-97% daripada ketumpatan teori. Terdapat pori-pori kecil di dalam dan higroskopisitas yang ketara. Apabila disimpan selama 24 jam dalam persekitaran dengan kelembapan> 60%, kadar penyerapan air boleh mencapai 0.8-1.2%, mengakibatkan perubahan dimensi 0.3-0.5%, yang merupakan kecacatan maut untuk bahagian pemasangan ketepatan. Bahagian FDM (Fused Deposition): Kekuatan ikatan interlayer ialah kelemahan terbesar. Kekuatan tegangan dalam arah XY biasanya 65-75% daripada itu dalam arah Z, dan pemisahan antara lapisan cenderung berlaku dalam persekitaran getaran. Ujian telah menunjukkan bahawa apabila bahagian FDM ABS tertakluk kepada keadaan getaran frekuensi 50Hz dan pecutan 5g selama 2 jam, kekuatan ikatan interlayer berkurangan sebanyak 15-20%. Sensitiviti bahan: Keperluan persekitaran pengangkutan bahan yang berbeza berbeza dengan ketara: - Aloi titanium: sensitif kepada calar permukaan, sentuhan langsung dengan bahan keras perlu dielakkan - Aloi aluminium: mudah teroksida, kelembapan relatif harus dikawal pada 45-55% - Nylon: sangat higroskopik, memerlukan pembungkusan kalis lembapan, kelembapan
Langkah seterusnya
Adakah ini hampir dengan apa yang anda perlukan?
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.