
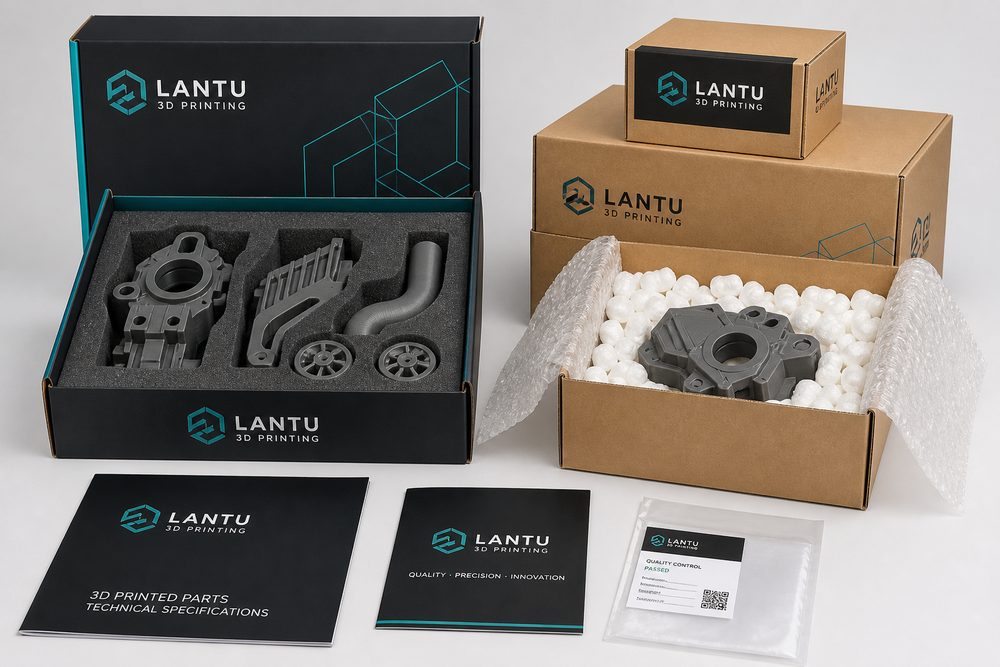
Introduzione: un collegamento ad alto costo trascurato
Un produttore di ricambi per auto utilizza il processo SLM per produrre collettori di aspirazione in lega di titanio, e un singolo pezzo costa più di 8.000 yuan. Quando è stato consegnato il primo lotto di 50 prodotti, questi sono stati semplicemente imballati in normali cartoni + pluriball. Dopo l'arrivo presso la sede del cliente, 12 prodotti sono risultati deformati e danneggiati, con un tasso di danneggiamento pari al 24%, con una conseguente perdita diretta di quasi 100.000 yuan. Inoltre correvano il rischio di insolvenza a causa del ritardo nella consegna degli ordini dei clienti. Questo non è un caso isolato. I dati di un’indagine di settore mostrano che il tasso di danneggiamento delle parti stampate in 3D durante il trasporto è generalmente dell’8-15%, che è molto superiore al 3-5% delle parti lavorate tradizionali. La ragione fondamentale è che le parti prodotte con la produzione additiva hanno caratteristiche strutturali uniche: strutture interne complesse, superfici non completamente dense e design leggeri ottimizzati per la funzione. Queste caratteristiche li rendono significativamente più sensibili agli urti, alle vibrazioni, alla temperatura e all'umidità durante il trasporto. La cosa più grave è che molte aziende considerano l'imballaggio come un "anello non fondamentale", utilizzano materiali di imballaggio comuni, non hanno processi standardizzati e non hanno standard di accettazione, il che porta a ripetuti problemi senza saperlo. Infatti, un sistema scientifico di gestione degli imballaggi e dei trasporti può non solo controllare il tasso di danni entro il 2%, ma anche risparmiare il 5-8% sui costi logistici complessivi per le imprese riducendo i costi nascosti come rilavorazioni, risarcimenti e reclami dei clienti.1. Analisi approfondita della vulnerabilità al trasporto delle parti stampate in 3D
Per stabilire un sistema efficace di protezione degli imballaggi, dobbiamo prima capire perché le parti stampate in 3D sono “fragili” e i rischi differenziati dei diversi processi, materiali e strutture.Differenziazione del rischio causata da differenze di processo
Parti metalliche SLM (fusione laser): modellate fondendo polvere metallica strato dopo strato, la densità delle parti può raggiungere più del 99%, ma ci sono due punti vulnerabili chiave. Uno è l'area della struttura di supporto. A causa dello stress termico generato dal processo di fusione, la resistenza della connessione tra la struttura di supporto e il corpo principale del pezzo è pari al 60-70% della resistenza della matrice. Le vibrazioni legate al trasporto possono facilmente provocare l'espansione di microfessurazioni nella zona residua del supporto. Il secondo è la rugosità superficiale. Il valore Ra della rugosità superficiale delle parti SLM è solitamente di 15-25 μm, soggetto a concentrazione di sollecitazioni sotto carichi di impatto. I dati dei test di un produttore di pale di motori aerospaziali hanno mostrato che dopo che le pale in lega di titanio SLM hanno resistito a un'accelerazione dell'impatto di 30 g (simulando una caduta durante il trasporto), sono apparse micro-fessure di 0,05-0,12 mm nell'area di supporto. Nei successivi test di fatica, le crepe si sono espanse del 40% più velocemente rispetto alle parti standard. Parti in nylon SLS (sinterizzazione laser selettiva): la densità delle parti sinterizzate in polvere PA12 è circa il 93-97% della densità teorica. All'interno sono presenti minuscoli pori e una significativa igroscopicità. Se conservato per 24 ore in un ambiente con umidità >60%, il tasso di assorbimento d'acqua può raggiungere lo 0,8-1,2%, con conseguenti variazioni dimensionali dello 0,3-0,5%, il che rappresenta un difetto fatale per le parti di assemblaggio di precisione. Parti FDM (deposizione fusa): la forza del legame interstrato è il principale punto debole. La resistenza alla trazione nella direzione XY è solitamente pari al 65-75% di quella nella direzione Z ed è probabile che si verifichi la separazione tra gli strati in un ambiente vibrante. I test hanno dimostrato che quando le parti FDM ABS sono sottoposte a condizioni di vibrazione con frequenza di 50 Hz e accelerazione di 5 g per 2 ore, la forza di adesione tra gli strati diminuisce del 15-20%. Sensibilità dei materiali: i requisiti ambientali di trasporto dei diversi materiali variano in modo significativo: - Lega di titanio: sensibile ai graffi superficiali, è necessario evitare il contatto diretto con materiali duri - Lega di alluminio: facile da ossidare, l'umidità relativa deve essere controllata al 45-55% - Nylon: altamente igroscopico, richiede imballaggio a prova di umidità, umidità
Passo successivo
È vicino a ciò di cui hai bisogno?
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.