
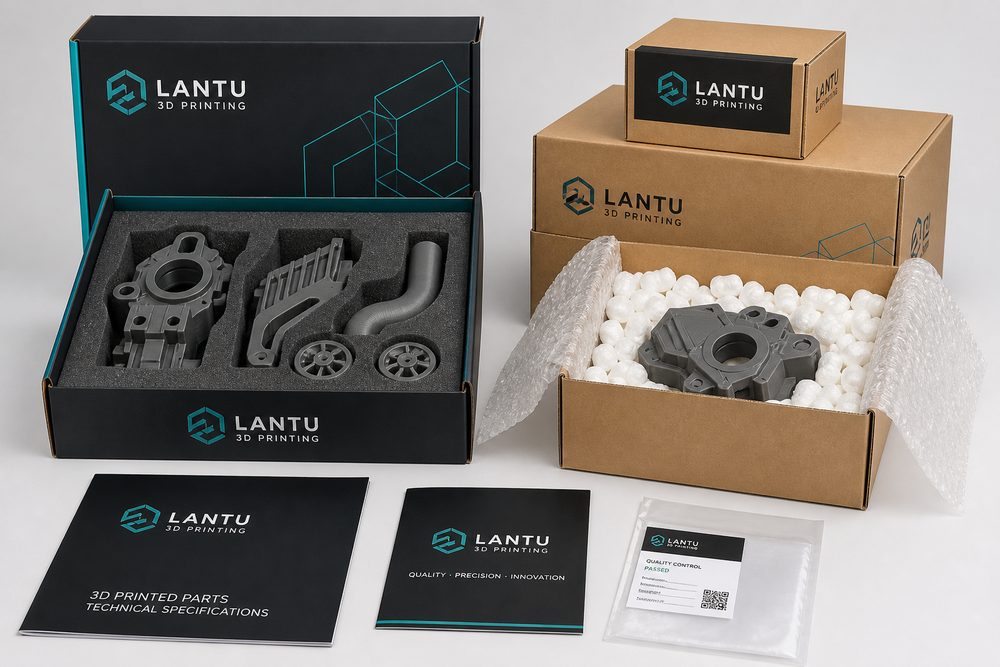
Giới thiệu: Một liên kết chi phí cao bị bỏ qua
Một nhà sản xuất phụ tùng ô tô sử dụng quy trình SLM để sản xuất ống nạp bằng hợp kim titan, với một chiếc có giá hơn 8.000 nhân dân tệ. Khi lô 50 sản phẩm đầu tiên được giao, chúng chỉ được đóng gói trong thùng carton thông thường + bọc bong bóng. Sau khi đến địa điểm khách hàng, 12 sản phẩm được phát hiện biến dạng, hư hỏng, tỷ lệ hư hỏng lên tới 24%, thiệt hại trực tiếp gần 100.000 nhân dân tệ. Họ cũng phải đối mặt với nguy cơ vỡ nợ do giao hàng cho khách hàng bị chậm trễ. Đây không phải là một trường hợp cá biệt. Dữ liệu khảo sát ngành cho thấy tỷ lệ hư hỏng của các bộ phận in 3D trong quá trình vận chuyển nhìn chung là 8-15%, cao hơn nhiều so với mức 3-5% của các bộ phận gia công truyền thống. Lý do cơ bản là các bộ phận được sản xuất bổ sung có đặc điểm cấu trúc độc đáo - cấu trúc bên trong phức tạp, bề mặt dày đặc không hoàn toàn và thiết kế nhẹ được tối ưu hóa cho chức năng. Những đặc điểm này làm cho chúng nhạy cảm hơn đáng kể với sốc, rung, nhiệt độ và độ ẩm trong quá trình vận chuyển. Điều nghiêm trọng hơn là nhiều công ty coi bao bì là “mắt xích không cốt lõi”, sử dụng vật liệu đóng gói thông thường, thiếu quy trình chuẩn hóa, không có tiêu chuẩn chấp nhận, dẫn đến nhiều vấn đề lặp đi lặp lại mà không hề hay biết. Trên thực tế, hệ thống quản lý vận chuyển và đóng gói khoa học không chỉ có thể kiểm soát tỷ lệ hư hỏng trong vòng 2% mà còn tiết kiệm 5-8% chi phí hậu cần toàn diện cho doanh nghiệp bằng cách giảm các chi phí ẩn như làm lại, bồi thường và khiếu nại của khách hàng.1. Phân tích chuyên sâu về lỗ hổng vận chuyển của các bộ phận in 3D
Để thiết lập một hệ thống bảo vệ bao bì hiệu quả, trước tiên chúng ta cần hiểu tại sao các bộ phận in 3D lại “dễ vỡ” và các rủi ro khác nhau của các quy trình, vật liệu và cấu trúc khác nhau.Phân biệt rủi ro do khác biệt về quy trình
Các bộ phận kim loại SLM (nung chảy bằng laser): Được đúc bằng cách nấu chảy từng lớp bột kim loại, mật độ của các bộ phận có thể đạt hơn 99%, nhưng có hai điểm dễ bị tổn thương chính. Một là khu vực kết cấu hỗ trợ. Do ứng suất nhiệt tạo ra trong quá trình nóng chảy, cường độ kết nối giữa kết cấu đỡ và phần thân chính của bộ phận là 60-70% cường độ ma trận. Rung động khi vận chuyển có thể dễ dàng gây ra sự mở rộng các vết nứt nhỏ trong khu vực còn lại của giá đỡ. Thứ hai là độ nhám bề mặt. Giá trị Ra của độ nhám bề mặt của các bộ phận SLM thường là 15-25 μm, dễ bị tập trung ứng suất dưới tải trọng va đập. Dữ liệu thử nghiệm từ một nhà sản xuất cánh động cơ hàng không vũ trụ cho thấy sau khi các cánh hợp kim titan SLM chịu được gia tốc va chạm 30g (mô phỏng lực rơi khi vận chuyển), các vết nứt vi mô 0,05-0,12mm đã xuất hiện ở khu vực hỗ trợ. Trong các thử nghiệm độ mỏi tiếp theo, các vết nứt mở rộng nhanh hơn 40% so với các bộ phận tiêu chuẩn. Các bộ phận nylon SLS (thiêu kết laser chọn lọc): Mật độ của các bộ phận thiêu kết bột PA12 bằng khoảng 93-97% mật độ lý thuyết. Có những lỗ chân lông nhỏ bên trong và khả năng hút ẩm đáng kể. Khi bảo quản trong 24 giờ trong môi trường có độ ẩm >60%, tốc độ hấp thụ nước có thể đạt 0,8-1,2%, dẫn đến sự thay đổi kích thước 0,3-0,5%, đây là một lỗ hổng nghiêm trọng đối với các bộ phận lắp ráp chính xác. Các bộ phận FDM (Lắng đọng hợp nhất): Độ bền của liên kết giữa các lớp là điểm yếu lớn nhất. Độ bền kéo theo hướng XY thường bằng 65-75% so với hướng Z và sự phân tách giữa các lớp dễ xảy ra trong môi trường rung. Các thử nghiệm đã chỉ ra rằng khi các bộ phận FDM ABS chịu điều kiện rung ở tần số 50Hz và gia tốc 5g trong 2 giờ, độ bền liên kết giữa các lớp giảm 15-20%. Độ nhạy cảm của vật liệu: Các yêu cầu về môi trường vận chuyển của các vật liệu khác nhau khác nhau đáng kể: - Hợp kim titan: dễ bị trầy xước bề mặt, cần tránh tiếp xúc trực tiếp với vật liệu cứng - Hợp kim nhôm: dễ bị oxy hóa, độ ẩm tương đối nên được kiểm soát ở mức 45-55% - Nylon: hút ẩm cao, cần đóng gói chống ẩm, độ ẩm
Bước tiếp theo
Điều này có gần với nhu cầu của bạn không?
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.