
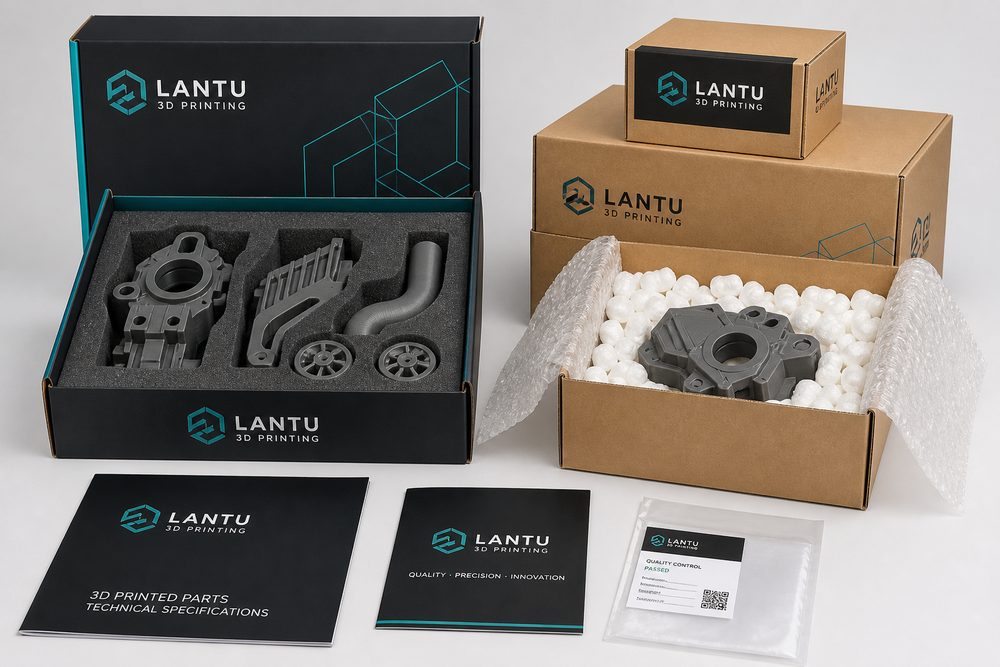
Inleiding: een over het hoofd geziene, dure link
Een fabrikant van auto-onderdelen gebruikt het SLM-proces om inlaatspruitstukken van titaniumlegeringen te produceren, waarbij een enkel stuk meer dan 8.000 yuan kost. Toen de eerste batch van 50 producten werd afgeleverd, werden ze eenvoudigweg verpakt in gewone dozen + noppenfolie. Bij aankomst op de locatie van de klant bleken twaalf producten vervormd en beschadigd te zijn, met een schadepercentage van maar liefst 24%, resulterend in een direct verlies van bijna 100.000 yuan. Ze liepen ook het risico van wanbetaling als gevolg van vertraagde levering van klantorders. Dit is geen geïsoleerd geval. Uit gegevens uit brancheonderzoek blijkt dat het schadepercentage van 3D-geprinte onderdelen tijdens transport over het algemeen 8-15% bedraagt, wat veel hoger is dan de 3-5% van traditioneel bewerkte onderdelen. De fundamentele reden is dat additief vervaardigde onderdelen unieke structurele kenmerken hebben: complexe interne structuren, onvolledig dichte oppervlakken en lichtgewicht ontwerpen die zijn geoptimaliseerd voor functionaliteit. Deze eigenschappen maken ze aanzienlijk gevoeliger voor schokken, trillingen, temperatuur en vochtigheid tijdens transport. Wat ernstiger is, is dat veel bedrijven verpakkingen beschouwen als een ‘niet-kernschakel’, gewone verpakkingsmaterialen gebruiken, gestandaardiseerde processen ontberen en geen acceptatienormen hebben, wat leidt tot herhaalde problemen zonder het te weten. In feite kan een wetenschappelijk verpakkings- en transportbeheersysteem niet alleen het schadepercentage binnen 2% beheersen, maar ook 5-8% besparen op de uitgebreide logistieke kosten voor bedrijven door verborgen kosten zoals herbewerking, compensatie en klachten van klanten te verminderen.1. Diepgaande analyse van de transportkwetsbaarheid van 3D-geprinte onderdelen
Om een effectief verpakkingsbeschermingssysteem op te zetten, moeten we eerst begrijpen waarom 3D-geprinte onderdelen ‘fragiel’ zijn en wat de verschillende risico’s zijn van verschillende processen, materialen en structuren.Risicodifferentiatie veroorzaakt door procesverschillen
SLM (laser melting) metalen onderdelen: Gegoten door metaalpoeder laag voor laag te smelten, kan de dichtheid van de onderdelen meer dan 99% bereiken, maar er zijn twee belangrijke kwetsbare punten. Eén daarvan is het steunstructuurgebied. Als gevolg van de thermische spanning die wordt gegenereerd door het smeltproces, bedraagt de verbindingssterkte tussen de steunstructuur en het hoofdgedeelte van het onderdeel 60-70% van de matrixsterkte. Transporttrillingen kunnen gemakkelijk de uitzetting van microscheurtjes in het restgebied van de steun veroorzaken. De tweede is oppervlakteruwheid. De oppervlakteruwheid Ra-waarde van SLM-onderdelen is gewoonlijk 15-25 μm, wat gevoelig is voor spanningsconcentratie onder schokbelastingen. Uit testgegevens van een fabrikant van bladen voor lucht- en ruimtevaartmotoren bleek dat nadat de bladen van een SLM-titaniumlegering een impactversnelling van 30 g hadden doorstaan (wat een transportval simuleert), er microscheurtjes van 0,05-0,12 mm in het steungebied verschenen. Bij daaropvolgende vermoeiingstests zetten de scheuren 40% sneller uit dan bij standaardonderdelen. SLS (selectieve lasersintering) nylon onderdelen: De dichtheid van PA12-poedergesinterde onderdelen is ongeveer 93-97% van de theoretische dichtheid. Er zijn kleine poriën aan de binnenkant en een aanzienlijke hygroscopiciteit. Bij opslag gedurende 24 uur in een omgeving met een luchtvochtigheid >60% kan de waterabsorptiesnelheid 0,8-1,2% bereiken, wat resulteert in maatveranderingen van 0,3-0,5%, wat een fatale fout is voor precisie-assemblageonderdelen. FDM-onderdelen (Fused Deposition): De sterkte van de verbinding tussen de lagen is de grootste zwakte. De treksterkte in de XY-richting is gewoonlijk 65-75% van die in de Z-richting, en scheiding tussen de lagen kan gemakkelijk optreden in een trillingsomgeving. Tests hebben aangetoond dat wanneer FDM ABS-onderdelen gedurende 2 uur worden blootgesteld aan trillingsomstandigheden met een frequentie van 50 Hz en een versnelling van 5 g, de hechtsterkte tussen de lagen met 15-20% afneemt. Materiaalgevoeligheid: De transportmilieuvereisten van verschillende materialen variëren aanzienlijk: - Titaniumlegering: gevoelig voor krassen op het oppervlak, direct contact met harde materialen moet worden vermeden - Aluminiumlegering: gemakkelijk te oxideren, relatieve vochtigheid moet worden gecontroleerd op 45-55% - Nylon: zeer hygroscopisch, vereist vochtdichte verpakking, vochtigheid
Volgende stap
Komt dit dicht bij wat u nodig heeft?
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.