服务流程

3D打印零件运输损坏率高达15%?专业包装管理体系为您降本增效

3D打印零件在运输环节面临严峻的损坏风险,统计显示未采用专业包装的运输损坏率可达12-15%。本文深入分析SLM、SLS、FDM等不同工艺零件的运输脆弱性,详解EPE珍珠棉、防静电材料等包装方案的技术参数,提供从包装设计到质量验收的完整管理体系,帮助企业将运输损坏率控制在2%以内。
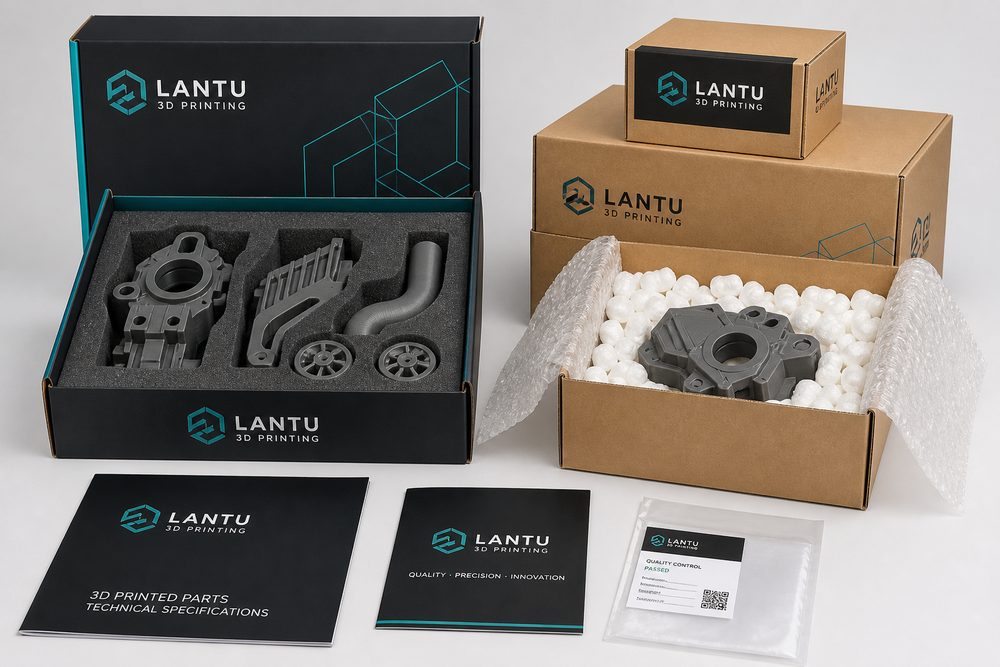
3D打印零件运输损坏率高达15%?专业包装管理体系为您降本增效

引言:一个被忽视的高成本环节

某汽车零部件制造商采用SLM工艺生产钛合金进气歧管,单件成本超过8000元。首批50件产品交付时,采用普通纸箱+气泡膜的简易包装,到达客户现场后发现12件出现变形、磕碰损伤,损坏率高达24%,直接损失近10万元,还面临客户订单延期交付的违约风险。 这不是个例。行业调研数据显示,3D打印零件在运输环节的损坏率普遍在8-15%,远高于传统机加工件的3-5%。根本原因在于:增材制造零件具有独特的结构特征——复杂的内部结构、未完全致密的表面、以及针对功能优化的轻量化设计,这些特性使其在运输过程中对冲击、振动、温度湿度的敏感度显著提高。 更严重的是,许多企业将包装视为"非核心环节",采用通用包装材料、缺乏标准化流程、没有验收标准,导致问题反复发生却不自知。实际上,科学的包装运输管理体系不仅能将损坏率控制在2%以内,还能通过降低返工、赔偿、客户投诉等隐性成本,为企业节省5-8%的综合物流成本。

一、3D打印零件的运输脆弱性深度分析

要建立有效的包装保护体系,首先需要理解3D打印零件为何"脆弱",以及不同工艺、材料、结构的差异化风险。

工艺差异导致的风险分化

SLM(激光熔化)金属零件:采用逐层熔化金属粉末成型,零件致密度可达99%以上,但存在两个关键脆弱点。一是支撑结构区域,由于熔化过程产生热应力,支撑结构与零件主体的连接强度为基体强度的60-70%,运输振动易导致支撑残留区域微裂纹扩展。二是表面粗糙度,SLM零件表面粗糙度Ra值通常在15-25μm,在冲击载荷下易产生应力集中。 某航空发动机叶片制造商测试数据显示,SLM钛合金叶片在承受30g冲击加速度(模拟运输跌落)后,支撑区域出现0.05-0.12mm微裂纹,在后续疲劳测试中裂纹扩展速度比标准件快40%。 SLS(选择性激光烧结)尼龙零件:PA12粉末烧结件密度约为理论密度的93-97%,内部存在微小孔隙,吸湿性显著。在湿度>60%环境下存放24小时,吸水率可达0.8-1.2%,导致尺寸变化0.3-0.5%,对于精密装配零件这是致命缺陷。 FDM(熔融沉积)零件:层间结合强度是最大弱点。XY方向拉伸强度通常为Z方向的65-75%,在振动环境下易发生层间分离。测试表明,FDM ABS零件在频率50Hz、加速度5g的振动条件下持续2小时,层间结合强度下降15-20%。 材料敏感性:不同材料的运输环境要求差异显著: - 钛合金:对表面划伤敏感,需避免硬质材料直接接触 - 铝合金:易氧化,相对湿度应控制在45-55% - 尼龙:吸湿性强,需防潮包装,湿度90% - 吸水率:30dB SLM金属零件建议采用防静电PE薄膜内包装,避免静电吸附灰尘影响后续使用。 干燥剂与湿度控制:针对尼龙、TPU等吸湿材料,需配合干燥剂使用。 - 硅胶干燥剂:吸湿率30-35%,可将环境湿度控制在10-20% - 分子筛干燥剂:吸湿率20-25%,适合高温环境 - 用量计算:包装容积(L)×0.05 = 干燥剂用量(g)

分级包装方案设计

根据零件价值和风险等级,建立三级包装标准: A级(高价值精密零件,单价>5000元): - 内层:防静电PE袋真空封装 - 缓冲层:定制EPE珍珠棉型腔,厚度≥40mm - 中层:气泡膜二次包裹 - 外层:瓦楞纸箱(五层双瓦楞) - 环境控制:硅胶干燥剂+湿度指示卡 - 适用场景:航空零件、医疗植入物、精密仪器件 B级(中等价值功能零件,单价1000-5000元): - 内层:PE袋密封 - 缓冲层:EPE珍珠棉包裹,厚度≥30mm - 外层:瓦楞纸箱(三层单瓦楞) - 适用场景:汽车功能件、工业设备零件 C级(标准件、测试样件,单价
下一步 这个内容和你的需求接近吗?

可以直接提交模型、图纸、图片或文字说明,工程师会按实际用途判断材料、工艺、后处理和交付方式。

提交需求 先咨询