
परिचय: एक अनदेखा उच्च लागत वाला लिंक
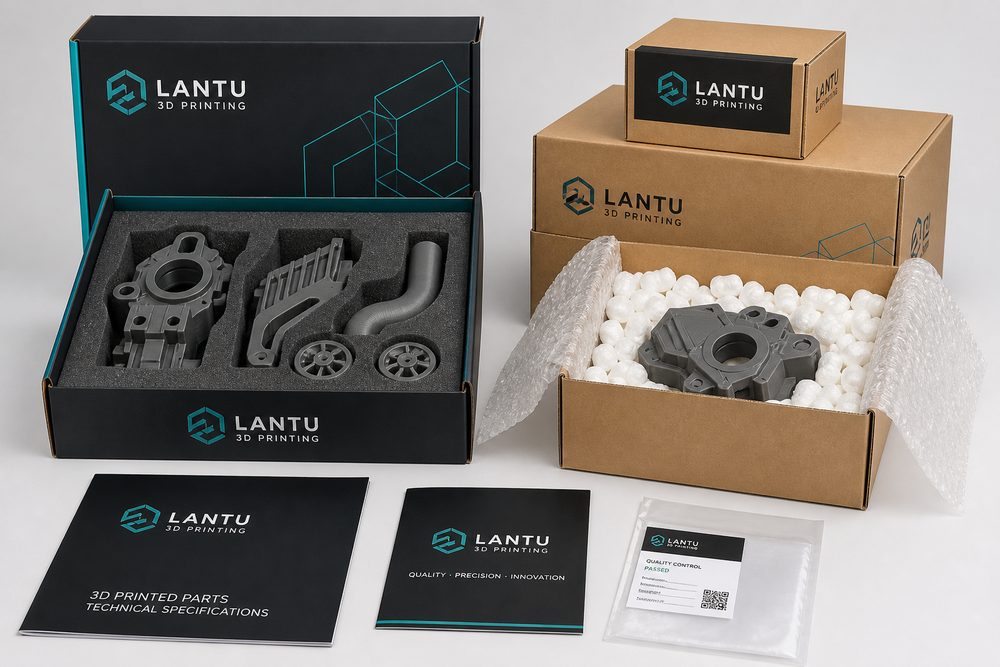
एक ऑटो पार्ट्स निर्माता टाइटेनियम मिश्र धातु इनटेक मैनिफोल्ड्स का उत्पादन करने के लिए एसएलएम प्रक्रिया का उपयोग करता है, जिसके एक टुकड़े की कीमत 8,000 युआन से अधिक होती है। जब 50 उत्पादों का पहला बैच वितरित किया गया, तो उन्हें साधारण डिब्बों + बबल रैप में पैक किया गया था। ग्राहक साइट पर पहुंचने के बाद, 12 उत्पाद विकृत और क्षतिग्रस्त पाए गए, क्षति दर 24% तक थी, जिसके परिणामस्वरूप लगभग 100,000 युआन का प्रत्यक्ष नुकसान हुआ। ग्राहकों के ऑर्डर की डिलीवरी में देरी के कारण उन्हें डिफॉल्ट का जोखिम भी उठाना पड़ा। यह कोई अकेला मामला नहीं है. उद्योग सर्वेक्षण डेटा से पता चलता है कि परिवहन के दौरान 3डी मुद्रित भागों की क्षति दर आम तौर पर 8-15% है, जो पारंपरिक मशीनीकृत भागों के 3-5% से बहुत अधिक है। मूल कारण यह है कि योगात्मक रूप से निर्मित भागों में अद्वितीय संरचनात्मक विशेषताएं होती हैं - जटिल आंतरिक संरचनाएं, अपूर्ण रूप से घनी सतहें, और कार्य के लिए अनुकूलित हल्के डिजाइन। ये विशेषताएँ उन्हें परिवहन के दौरान झटके, कंपन, तापमान और आर्द्रता के प्रति काफी अधिक संवेदनशील बनाती हैं। अधिक गंभीर बात यह है कि कई कंपनियां पैकेजिंग को "नॉन-कोर लिंक" मानती हैं, सामान्य पैकेजिंग सामग्री का उपयोग करती हैं, मानकीकृत प्रक्रियाओं का अभाव है, और कोई स्वीकृति मानक नहीं हैं, जिससे बिना जाने-समझे बार-बार समस्याएं पैदा होती हैं। वास्तव में, एक वैज्ञानिक पैकेजिंग और परिवहन प्रबंधन प्रणाली न केवल 2% के भीतर क्षति दर को नियंत्रित कर सकती है, बल्कि पुनर्कार्य, मुआवजे और ग्राहक शिकायतों जैसी छिपी हुई लागतों को कम करके उद्यमों के लिए व्यापक रसद लागत का 5-8% भी बचा सकती है।1. 3डी मुद्रित भागों की परिवहन भेद्यता का गहन विश्लेषण
एक प्रभावी पैकेजिंग सुरक्षा प्रणाली स्थापित करने के लिए, हमें सबसे पहले यह समझने की आवश्यकता है कि 3डी मुद्रित भाग "नाज़ुक" क्यों हैं और विभिन्न प्रक्रियाओं, सामग्रियों और संरचनाओं के अलग-अलग जोखिम हैं।प्रक्रिया अंतर के कारण जोखिम भेदभाव
एसएलएम (लेजर पिघलने) धातु के हिस्से: परत दर परत धातु के पाउडर को पिघलाकर ढाले गए, भागों का घनत्व 99% से अधिक तक पहुंच सकता है, लेकिन दो प्रमुख कमजोर बिंदु हैं। एक समर्थन संरचना क्षेत्र है. पिघलने की प्रक्रिया से उत्पन्न थर्मल तनाव के कारण, समर्थन संरचना और भाग के मुख्य भाग के बीच कनेक्शन ताकत मैट्रिक्स ताकत का 60-70% है। परिवहन कंपन आसानी से समर्थन अवशिष्ट क्षेत्र में सूक्ष्म दरारों के विस्तार का कारण बन सकता है। दूसरा है सतह का खुरदरापन। एसएलएम भागों की सतह खुरदरापन रा मान आमतौर पर 15-25 μm है, जो प्रभाव भार के तहत तनाव एकाग्रता के लिए प्रवण है। एक एयरोस्पेस इंजन ब्लेड निर्माता के परीक्षण डेटा से पता चला है कि एसएलएम टाइटेनियम मिश्र धातु ब्लेड 30 ग्राम (परिवहन ड्रॉप का अनुकरण) के प्रभाव त्वरण का सामना करने के बाद, समर्थन क्षेत्र में 0.05-0.12 मिमी सूक्ष्म दरारें दिखाई दीं। बाद के थकान परीक्षणों में, मानक भागों की तुलना में दरारें 40% तेजी से बढ़ीं। एसएलएस (चयनात्मक लेजर सिंटरिंग) नायलॉन हिस्से: पीए12 पाउडर सिंटर वाले हिस्सों का घनत्व सैद्धांतिक घनत्व का लगभग 93-97% है। अंदर छोटे-छोटे छिद्र होते हैं और महत्वपूर्ण हीड्रोस्कोपिसिटी होती है। जब 60% से अधिक आर्द्रता वाले वातावरण में 24 घंटे तक संग्रहीत किया जाता है, तो जल अवशोषण दर 0.8-1.2% तक पहुंच सकती है, जिसके परिणामस्वरूप 0.3-0.5% के आयामी परिवर्तन होते हैं, जो सटीक असेंबली भागों के लिए एक घातक दोष है। एफडीएम (फ्यूज्ड डिपोजिशन) पार्ट्स: इंटरलेयर बॉन्ड की ताकत सबसे बड़ी कमजोरी है। XY दिशा में तन्य शक्ति आमतौर पर Z दिशा की तुलना में 65-75% होती है, और कंपन वातावरण में इंटरलेयर पृथक्करण होने का खतरा होता है। परीक्षणों से पता चला है कि जब FDM ABS भागों को 2 घंटे के लिए 50Hz आवृत्ति और 5g त्वरण की कंपन स्थितियों के अधीन किया जाता है, तो इंटरलेयर बॉन्डिंग ताकत 15-20% कम हो जाती है। सामग्री संवेदनशीलता: विभिन्न सामग्रियों की परिवहन पर्यावरणीय आवश्यकताएं काफी भिन्न होती हैं: - टाइटेनियम मिश्र धातु: सतह खरोंच के प्रति संवेदनशील, कठोर सामग्री के साथ सीधे संपर्क से बचा जाना चाहिए - एल्यूमीनियम मिश्र धातु: ऑक्सीकरण करने में आसान, सापेक्ष आर्द्रता 45-55% पर नियंत्रित की जानी चाहिए - नायलॉन: अत्यधिक हीड्रोस्कोपिक, नमी-प्रूफ पैकेजिंग, आर्द्रता
अगला चरण
क्या यह आपकी आवश्यकता के अनुरूप है?
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।