
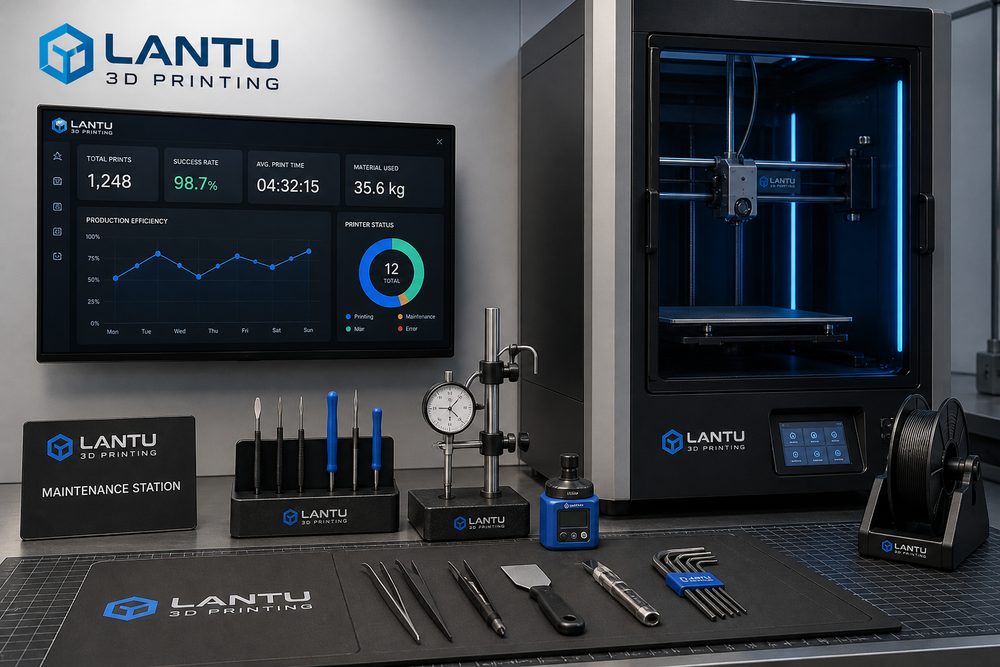
परिचय: एकल प्रिंट से डिलीवेरेबल इंजीनियरिंग लूप तक
3D प्रिंटिंग उपकरण रखरखाव और OEE सुधार: मशीन अपटाइम को वास्तविक डिलीवरी क्षमता में बदलना केवल किसी एक मशीन या सामग्री पर चर्चा नहीं है, बल्कि “डिज़ाइन—प्रक्रिया—निर्माण—निरीक्षण—डिलीवरी” की पूरी श्रृंखला को देखने का विषय है। उद्योग के लिए असली चुनौती अक्सर यह नहीं होती कि पार्ट बन सकता है या नहीं, बल्कि यह कि उसे स्थिर लागत, ट्रेसेबल गुणवत्ता और दोहराए जा सकने वाले वर्कफ़्लो के साथ कैसे डिलीवर किया जाए। lantu3D Printing हमेशा डिज़ाइन से तैयार उत्पाद तक जीवनचक्र प्रबंधन पर जोर देता है: मॉडल या ड्रॉइंग प्राप्त होने के बाद, सामग्री, संरचना, मात्रा, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी समय का एक साथ मूल्यांकन किया जाना चाहिए, ताकि केवल प्रति-पीस कोटेशन या एक बार की प्रिंटिंग के अनुभव पर निर्णय न लिया जाए।
3D प्रिंटिंग उपकरण रखरखाव और दक्षता सुधार के लिए, कंपनियों को अनुभव-आधारित पैरामीटर को लागू होने वाले मानकों में बदलना होगा। उदाहरण के लिए, प्रारंभिक समीक्षा में दीवार की मोटाई, छेद का व्यास, असेंबली क्लियरेंस, सपोर्ट क्षेत्र और महत्वपूर्ण आयामों की पुष्टि करें; उत्पादन चरण में लेयर की मोटाई, पावर, स्कैन गति, पाउडर रीसायकल की संख्या या नोज़ल तापमान रिकॉर्ड करें; और डिलीवरी चरण में आयामी रिपोर्ट, उपस्थिति मानक और समीक्षा डेटा को अगले प्रोजेक्ट का आधार बनाएं। यही व्यवस्थित क्षमता तय करती है कि 3D प्रिंटिंग “तेज़ प्रोटोटाइप” से “प्रबंधनीय ऑन-डिमांड मैन्युफैक्चरिंग” में बदल पाएगी या नहीं।
1. मुख्य मुद्दा: उपकरण दक्षता का अर्थ केवल मशीन चलने का समय नहीं, बल्कि अच्छे आउटपुट, योजना की पूर्ति और गड़बड़ी से उबरने की क्षमता का संयुक्त परिणाम है
उपकरण दक्षता केवल मशीन चलने का समय नहीं है, बल्कि अच्छे आउटपुट, योजना की पूर्ति और गड़बड़ी से उबरने की क्षमता का संयुक्त परिणाम है। इसका मूल यह है कि अनिश्चितताओं को पहले ही उजागर और मापा जाए। कई प्रोजेक्ट कोटेशन के समय सिर्फ सामग्री की कीमत और मशीन-घंटों पर ध्यान देते हैं, जबकि डिज़ाइन संशोधन, सपोर्ट हटाना, हीट ट्रीटमेंट, सैंडिंग/सैंडब्लास्टिंग, थ्रेडेड इंसर्ट, आयामी पुनः-जांच और पैकिंग-परिवहन जैसी छिपी लागतों को अनदेखा कर देते हैं। मेटल SLM पार्ट्स के लिए सामान्य नियंत्रण बिंदुओं में 20–60μm लेयर थिकनेस, ऑक्सीजन कंटेंट मॉनिटरिंग, बिल्ड प्लेट प्रीहीटिंग, स्कैन रणनीति और स्ट्रेस-रिलीफ हीट ट्रीटमेंट शामिल हैं; SLS नायलॉन पार्ट्स में पाउडर रिफ्रेश रेट, लेयरिंग तापमान, कूलिंग कर्व और बाद की डाइंग प्रक्रिया सीधे विकृति, toughness और रंग-अंतर को प्रभावित करते हैं; FDM जिग या फिक्स्चर के लिए नोज़ल व्यास, इन्फिल, दीवार लाइनों की संख्या और प्रिंट दिशा शक्ति की anisotropy तय करते हैं।
प्रबंधन के दृष्टिकोण से, लक्ष्य किसी एक पैरामीटर की चरम सीमा नहीं, बल्कि एक उपयुक्त पैरामीटर विंडो बनाना है। उदाहरण के लिए, इंजीनियरिंग सैंपल के लिए कम चक्र समय और कम सतह-प्रसंस्करण स्वीकार्य हो सकता है, लेकिन असेंबली-वैलिडेशन पार्ट में छेद की स्थिति, क्लिप और फिट क्लियरेंस का निरीक्षण आवश्यक है; डिस्प्ले पार्ट में सतह की बनावट, पेंट एडहेज़न और रंग-संगति पर ध्यान देना होगा। प्रोजेक्ट की शुरुआत में “उद्देश्य—जोखिम—स्वीकृति मानदंड” तय करने से पुनःकार्य कम होता है और ग्राहक को मूल्य-भेद समझ आता है।
2. इंजीनियरिंग निर्णय: सामग्री, प्रक्रिया और पोस्ट-प्रोसेसिंग कैसे एक-दूसरे से जुड़ते हैं
सामग्री का चयन उपयोग-परिदृश्य के अनुसार होना चाहिए, केवल नामों की तुलना करके नहीं। रखरखाव संकेतकों में नोज़ल/स्क्रेपर बदलने का चक्र, लेज़र पावर कैलिब्रेशन, पाउडर सिफ्टिंग की आवृत्ति, प्लेटफ़ॉर्म लेवलिंग त्रुटि, फ़िल्टर सिस्टम प्रेशर डिफरेंस और प्रति मशीन मासिक प्रभावी घंटे शामिल हो सकते हैं। जब पार्ट को इम्पैक्ट-रेसिस्टेंस और हल्केपन की ज़रूरत हो, PA12, PA11 या ग्लास-फाइबर रिइनफ़ोर्स्ड नायलॉन प्राथमिक मूल्यांकन में आते हैं; जब उच्च-सटीक सतह और पारदर्शी प्रभाव चाहिए, SLA या DLP रेज़िन अधिक उपयुक्त है; जब उच्च तापमान शक्ति, थकान प्रदर्शन या जटिल आंतरिक चैनलों की आवश्यकता हो, तब एल्यूमिनियम, टाइटेनियम या स्टेनलेस-स्टील मेटल प्रिंटिंग इंजीनियरिंग मूल्य देती है। हर विकल्प के साथ अगली प्रक्रिया जुड़ी होती है: नायलॉन पार्ट्स को सैंडब्लास्टिंग, डाइंग और इम्प्रेगनेशन की आवश्यकता हो सकती है; रेज़िन पार्ट्स को द्वितीयक क्योरिंग, सैंडिंग और कोटिंग चाहिए; मेटल पार्ट्स को सपोर्ट हटाने, हीट ट्रीटमेंट, मशीनिंग और नॉन-डिस्ट्रक्टिव टेस्टिंग की आवश्यकता हो सकती है।
प्रोजेक्ट समीक्षा में, lantu3D Printing आमतौर पर DFAM डिज़ाइन, प्रक्रिया पथ और निरीक्षण विधि को एक ही तालिका में चर्चा करता है। उदाहरण के लिए, एक पतली दीवार वाला हाउसिंग यदि केवल बनने की दृष्टि से देखा जाए तो प्रिंट किया जा सकता है; लेकिन यदि उस पर पेंट करना है और असेंबली स्क्रू टॉर्क सहना है, तो स्थानीय रिइनफ़ोर्सिंग रिब्स, फ़िलेट ट्रांज़िशन और स्टड इन्सर्ट स्पेस जोड़ना होगा। यदि किसी मेटल फ्लो-चैनल पार्ट में अंदर का बचा हुआ पाउडर निकलना कठिन है, तो डिज़ाइन चरण में सफाई-छेद, निरीक्षण-छेद या अलग ओरिएंटेशन जोड़ना आवश्यक है। इंजीनियरिंग निर्णय जितना जल्दी लिया जाएगा, बाद की लागत उतनी ही कम होगी।
3. कार्यान्वयन मार्ग: डेटा-आधारित स्थिर डिलीवरी
एक प्रिंटिंग सेंटर ने उपकरण जांच को मौखिक अनुभव से बदलकर शिफ्ट-पूर्व फॉर्म पर ला दिया, जिसमें पाउडर फैलाने की असामान्यता, तापमान उतार-चढ़ाव और विफलता के कारण दर्ज किए गए; तीन महीनों बाद, दोहराई गई विफलता दर लगभग 28% कम हो गई और आपातकालीन पुनःकार्य में स्पष्ट कमी आई। ऐसे प्रोजेक्ट्स का साझा अनुभव यह है: पहले छोटे बैच से पैरामीटर सत्यापित करें, फिर स्थिर बैच तक विस्तार करें; पहले महत्वपूर्ण आयाम और फ़ंक्शनल सतहों की पुष्टि करें, फिर बाहरी उपस्थिति को अनुकूलित करें; पहले निरीक्षण नमूने और सैंपलिंग अनुपात परिभाषित करें, फिर डिलीवरी समय पर बात करें। 10 पीस से कम R&D सैंपल के लिए, महत्वपूर्ण आयामों की हर-पीस जांच की जा सकती है; 50–200 पीस के छोटे-बैच ऑर्डर के लिए, पहला-पीस अनुमोदन, प्रक्रिया-सैंपलिंग, अंतिम-पीस पुनः-जांच और असामान्यता-आइसोलेशन तंत्र आवश्यक है। इससे 3D प्रिंटिंग की लचीलापन बनी रहती है और ग्राहक को पारंपरिक निर्माण के करीब गुणवत्ता-निश्चितता मिलती है।
डिजिटल रिकॉर्ड भी उतने ही महत्वपूर्ण हैं। प्रत्येक बैच के लिए मॉडल संस्करण, कोटेशन संस्करण, सामग्री बैच, उपकरण संख्या, प्रक्रिया पैरामीटर, पोस्ट-प्रोसेसिंग विधि और निरीक्षण परिणाम सुरक्षित होने चाहिए। जब बाद में ग्राहक अतिरिक्त ऑर्डर दे या डिज़ाइन बदले, तो प्लेटफ़ॉर्म तुरंत तय कर सकता है कि कौन से पैरामीटर विरासत में लेने हैं और किन जोखिमों का पुनर्मूल्यांकन करना है। सप्लाई-चेन सहयोग प्रोजेक्ट में CNC फिनिशिंग, सतह उपचार, असेंबली और पैकेजिंग को भी एक ही ऑर्डर व्यू में जोड़ा जा सकता है, जिससे कई सप्लायरों के बीच संचार से होने वाली सूचना-हानि कम होती है।
4. कार्यान्वयन चेकलिस्ट: अनुभव को दोहराए जा सकने वाले मानक में बदलना
उपकरण सूची में दैनिक जांच, साप्ताहिक जांच, मासिक जांच, स्पेयर पार्ट इन्वेंट्री, पैरामीटर बैकअप, पर्यावरण तापमान और आर्द्रता, एब्नॉर्मल कोड और जिम्मेदार व्यक्ति शामिल होने चाहिए। सुझाव है कि कंपनियाँ इस चेकलिस्ट को कोटेशन और उत्पादन प्रक्रिया में स्थिर करें: पहला, उपयोग, लोड, तापमान, उपस्थिति स्तर और असेंबली संबंध की पुष्टि करें; दूसरा, न्यूनतम दीवार मोटाई, छेद का व्यास, ओवरहैंग कोण, पाउडर-निष्कासन चैनल और सपोर्ट पहुंच की जाँच करें; तीसरा, सामग्री और प्रक्रिया चुनें और महत्वपूर्ण पैरामीटर विंडो निर्दिष्ट करें; चौथा, पोस्ट-प्रोसेसिंग, निरीक्षण, पैकेजिंग और डिलीवरी विधि स्पष्ट करें; पाँचवाँ, डिलीवरी के बाद ग्राहक फीडबैक और समीक्षा निष्कर्ष दर्ज करें। चेकलिस्ट जटिल नहीं होनी चाहिए, लेकिन हर प्रोजेक्ट में उसे लागू करना ज़रूरी है।
सेवा प्रदाताओं के लिए मानकीकरण का अर्थ लचीलापन कम करना नहीं है। बल्कि, केवल नियमित जोखिमों को मानकीकृत करके ही टीम वास्तव में जटिल इंजीनियरिंग समस्याओं पर ध्यान दे सकती है। खरीदारों के लिए, पारदर्शी प्रक्रिया यह समझने में मदद करती है कि कोटेशन उचित है या नहीं, डिलीवरी समय विश्वसनीय है या नहीं, और गुणवत्ता जिम्मेदारी स्पष्ट है या नहीं। 3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब “प्रिंट हो सकता है या नहीं” से हटकर “क्या इसे स्थिर रूप से डिलीवर किया जा सकता है, लगातार सुधारा जा सकता है, और लंबे समय तक सहयोग किया जा सकता है” की ओर बढ़ रही है।
निष्कर्ष: जीवनचक्र दृष्टिकोण से 3D प्रिंटिंग के व्यावसायिक मूल्य को बढ़ाएँ
3D प्रिंटिंग उपकरण रखरखाव और OEE सुधार: मशीन अपटाइम को वास्तविक डिलीवरी क्षमता में बदलना—इसका मूल निष्कर्ष यह है कि 3D प्रिंटिंग को पूर्ण निर्माण श्रृंखला के भीतर प्रबंधित करने पर ही उसका वास्तविक मूल्य खुलता है। सामग्री, प्रक्रिया, उपकरण, गुणवत्ता, लागत और सेवा अलग-अलग मॉड्यूल नहीं बल्कि एक-दूसरे को प्रभावित करने वाली प्रणाली हैं। lantu3D Printing, डिज़ाइन से लेकर तैयार उत्पाद की डिलीवरी तक के पूर्ण जीवनचक्र प्रबंधन के माध्यम से, प्रारंभिक समीक्षा, प्रक्रिया-कार्यान्वयन, पोस्ट-प्रोसेसिंग निरीक्षण और ग्राहक फीडबैक को जोड़ता है, जिससे कंपनियों को R&D सत्यापन, छोटे-बैच निर्माण और जटिल पार्ट डिलीवरी में अधिक नियंत्रित परिणाम मिलते हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।