
Introdução: da impressão pontual ao circuito de entrega de engenharia
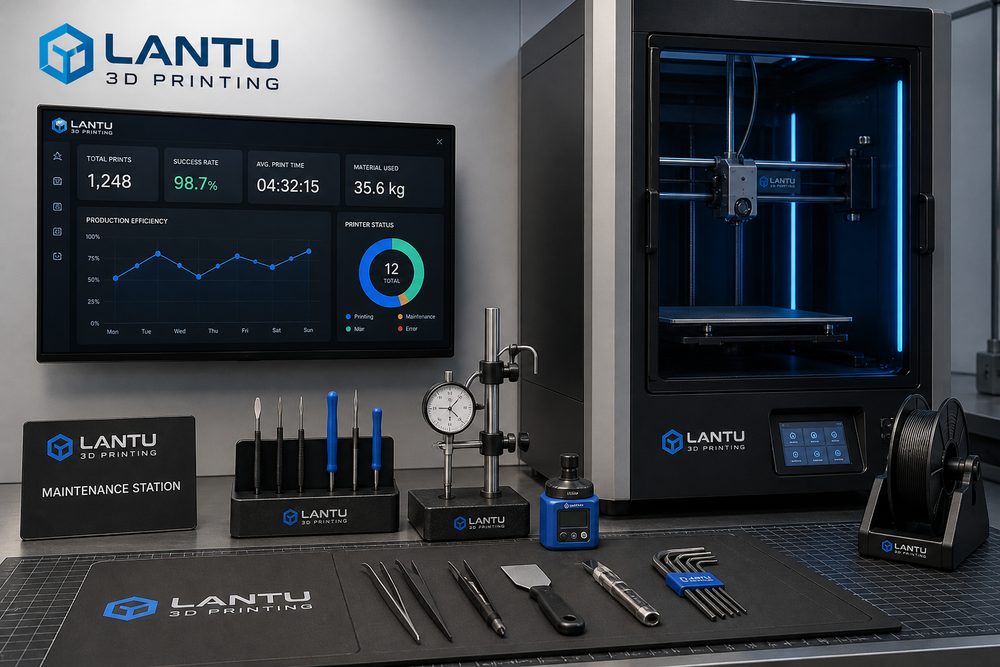
Manutenção de equipamentos de impressão 3D e melhoria do OEE: transformar o tempo de operação da máquina em capacidade real de entrega não é apenas discutir uma máquina ou um material, mas sim todo o fluxo de design, processo, fabricação, inspeção e entrega. Para os profissionais do setor, a dificuldade geralmente não está em conseguir formar a peça, e sim em entregá-la com custo estável, qualidade rastreável e processo repetível. A lantu3D Printing enfatiza a gestão do ciclo de vida, do projeto à peça física: ao receber um modelo ou desenho, avaliam-se ao mesmo tempo material, estrutura, lote, pós-processamento, inspeção e prazo, evitando decisões baseadas apenas no preço por peça ou na experiência de uma única impressão.
No contexto da manutenção de equipamentos e da melhoria de desempenho, as empresas precisam transformar parâmetros de experiência em padrões executáveis. Na revisão inicial, confirmam-se espessura de parede, diâmetro de furos, folgas de montagem, áreas de suporte e dimensões críticas; na produção, registram-se espessura de camada, potência, velocidade de varredura, número de ciclos de reciclagem do pó ou temperatura do bico; na entrega, mantêm-se relatórios dimensionais, padrões de aparência e dados de retrospectiva para o próximo projeto. Essa capacidade sistêmica define se a impressão 3D pode sair do protótipo rápido e avançar para a manufatura sob demanda controlável.
1. Questão central: eficiência do equipamento não é tempo ligado, mas o resultado combinado de peças boas, cumprimento do plano e capacidade de recuperação de anomalias
A essência da eficiência do equipamento não é o tempo ligado, e sim o resultado combinado de peças conformes, cumprimento do plano e capacidade de recuperação de falhas. Em muitos orçamentos, consideram-se apenas o preço do material e as horas de máquina, ignorando custos ocultos como revisão de projeto, remoção de suportes, tratamento térmico, lixamento e jateamento, insertos roscados, medição dimensional adicional e embalagem ou transporte. Em peças metálicas SLM, os controles comuns incluem espessura de camada de 20 a 60 μm, monitoramento de oxigênio, pré-aquecimento da base, estratégia de varredura e alívio de tensões; em peças de nylon SLS, a taxa de renovação do pó, a temperatura de espalhamento, a curva de resfriamento e o processo de tingimento posterior afetam diretamente empenamento, tenacidade e diferença de cor; em gabaritos ou dispositivos FDM, o diâmetro do bico, a taxa de preenchimento, o número de paredes e a direção de impressão determinam a anisotropia de resistência.
Do ponto de vista de gestão, o principal não é buscar o limite de um parâmetro, mas estabelecer uma janela de processo. Por exemplo, uma amostra de engenharia pode aceitar um ciclo mais curto e menos acabamento superficial, enquanto uma peça de validação de montagem precisa incluir a inspeção de posições de furos, travas e folgas de encaixe; já uma peça de exposição deve priorizar textura superficial, aderência da pintura e consistência de cor. Ao definir no início uso, risco e critério de aceitação, reduzem-se retrabalhos e o cliente entende melhor as diferenças de preço.
2. Decisão de engenharia: como material, processo e pós-processamento atuam em conjunto
A escolha do material deve servir ao cenário de uso, e não apenas ao nome. Os indicadores de manutenção podem incluir ciclo de troca de bico ou lâmina, calibração da potência do laser, frequência de peneiramento do pó, erro de nivelamento da plataforma, diferencial de pressão do sistema de filtragem e horas mensais efetivas por máquina. Quando a peça precisa de resistência a impacto e leveza, PA12, PA11 ou nylon reforçado com fibra de vidro costumam ser avaliados primeiro; quando se busca superfície muito fina e efeito transparente, resinas SLA ou DLP são mais adequadas; quando são necessárias resistência a alta temperatura, desempenho em fadiga ou canais internos complexos, a impressão metálica em alumínio, titânio ou aço inox passa a ter valor de engenharia. Cada escolha exige pós-processos correspondentes: peças de nylon podem pedir jateamento, tingimento e impregnação; peças em resina exigem pós-cura, lixamento e pintura; peças metálicas podem exigir remoção de suportes, tratamento térmico, usinagem e ensaios não destrutivos.
Nas revisões de projeto, a lantu3D Printing normalmente coloca o design DFAM, o caminho do processo e o método de inspeção na mesma tabela. Por exemplo, uma carcaça de parede fina pode ser imprimível do ponto de vista da conformação, mas se depois precisar ser pintada e suportar o torque de parafusos de montagem, será necessário adicionar nervuras locais, transições com raio e espaço para insertos roscados. Se uma peça metálica com canais internos retiver pó difícil de remover, será preciso adicionar furos de limpeza, furos de inspeção ou alterar o ângulo de posicionamento já na fase de projeto. Quanto mais cedo a decisão de engenharia, menor o custo posterior.
3. Caminho de implementação: usar dados para estabilizar a entrega
Um centro de impressão substituiu o checklist verbal por formulários de início de turno, registrando anomalias de espalhamento de pó, variações de temperatura e motivos de falha. Três meses depois, a taxa de falhas repetidas caiu cerca de 28% e os retrabalhos urgentes diminuíram de forma visível. A experiência comum desses projetos é: primeiro validar parâmetros com pequenos lotes e depois ampliar para lotes estáveis; primeiro confirmar dimensões críticas e superfícies funcionais, e só então otimizar a aparência; primeiro definir amostras de inspeção e percentuais de amostragem, e depois falar de prazo de entrega. Para amostras de P&D de até 10 peças, pode-se inspecionar 100% das dimensões críticas; para pedidos pequenos de 50 a 200 peças, é necessário estabelecer confirmação da primeira peça, inspeção em processo, verificação da última peça e isolamento de anomalias. Assim, mantém-se a flexibilidade da impressão 3D e, ao mesmo tempo, oferece-se ao cliente uma certeza de qualidade próxima da manufatura tradicional.
O registro digital também é essencial. Cada lote deve preservar a versão do modelo, a versão da cotação, o lote do material, o número do equipamento, os parâmetros de processo, o método de pós-processamento e os resultados de inspeção. Quando o cliente faz um pedido adicional ou altera o projeto, a plataforma pode identificar rapidamente quais parâmetros devem ser herdados e quais riscos precisam ser reavaliados. Em projetos de colaboração na cadeia de suprimentos, também é possível integrar usinagem CNC, tratamento de superfície, montagem e embalagem na mesma visão do pedido, reduzindo a perda de informação entre fornecedores.
4. Lista de verificação prática: transformar experiência em padrão repetível
A lista de equipamentos deve incluir inspeção diária, semanal e mensal, estoque de peças de reposição, backup de parâmetros, temperatura e umidade do ambiente, códigos de anomalia e responsáveis. Recomenda-se incorporar a lista de verificação ao orçamento e ao fluxo de produção: primeiro, confirmar uso, carga, temperatura, nível de acabamento e relação de montagem; segundo, verificar espessura mínima de parede, diâmetro de furos, ângulo de balanço, canais de remoção de pó e acessibilidade dos suportes; terceiro, selecionar material e processo, indicando a janela de parâmetros-chave; quarto, definir pós-processamento, inspeção, embalagem e forma de entrega; quinto, registrar o feedback do cliente e as conclusões da revisão após a entrega. A lista não precisa ser complexa, mas deve ser executada em cada projeto.
Para os prestadores de serviço, padronização não significa perder flexibilidade. Pelo contrário, somente ao padronizar os riscos comuns a equipe ganha energia para resolver problemas realmente complexos de engenharia. Para o comprador, um processo transparente ajuda a avaliar se o preço é razoável, se o prazo é confiável e se a responsabilidade pela qualidade está clara. A competição na impressão 3D está migrando de saber se é possível imprimir para saber se é possível entregar com estabilidade, melhorar continuamente e cooperar no longo prazo.
Conclusão: aumentar o valor comercial da impressão 3D com uma visão de ciclo de vida
Manutenção de equipamentos de impressão 3D e melhoria do OEE: transformar o tempo de operação da máquina em capacidade real de entrega tem uma conclusão central: somente ao gerir a impressão 3D dentro de uma cadeia completa de fabricação é possível liberar seu valor real. Material, processo, equipamento, qualidade, custo e serviço não são módulos isolados, mas um sistema interdependente. A lantu3D Printing conecta revisão inicial, execução de processo, inspeção do pós-processamento e feedback do cliente por meio da gestão do ciclo de vida do projeto à entrega física, ajudando empresas a obter resultados mais controláveis em validação de P&D, fabricação em pequenos lotes e entrega de peças complexas.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.