
Introducción: de la impresión puntual a un circuito de entrega de ingeniería
Mantenimiento de equipos de impresión 3D y mejora de OEE: convertir la disponibilidad de la máquina en capacidad real de entrega no consiste solo en hablar de una máquina o de un material, sino en recorrer toda la cadena de diseño, proceso, fabricación, inspección y entrega. Para los profesionales del sector, la dificultad no suele estar en lograr la pieza, sino en entregarla con costo estable, calidad trazable y un proceso repetible. lantu3D Printing insiste en la gestión del ciclo de vida desde el plano hasta la pieza: al recibir un modelo o un plano, se evalúan a la vez material, estructura, lote, posprocesado, inspección y plazo, evitando decidir solo por el precio por pieza o por la experiencia de una impresión aislada.
En torno al mantenimiento de equipos y la mejora del rendimiento en impresión 3D, las empresas deben convertir los parámetros de experiencia en estándares ejecutables. En la fase de revisión inicial se confirman espesor de pared, diámetro de agujeros, holguras de montaje, zonas de soporte y dimensiones críticas; en producción se registran espesor de capa, potencia, velocidad de barrido, ciclos de reciclaje del polvo o temperatura de la boquilla; en la entrega se conservan informes dimensionales, estándares de apariencia y datos de revisión para el siguiente proyecto. Este enfoque sistémico determina si la impresión 3D puede pasar de un prototipado rápido a una fabricación bajo demanda gestionable.
1. Problema central: la eficiencia del equipo no es el tiempo encendido, sino la combinación de piezas buenas, cumplimiento del plan y capacidad de recuperación ante incidencias
La esencia de la eficiencia del equipo no es el tiempo encendido, sino el resultado combinado de piezas conformes, cumplimiento del plan y recuperación ante incidencias. En muchas ofertas solo se considera el precio del material y las horas de máquina, mientras se ignoran costos ocultos como cambios de diseño, retirada de soportes, tratamiento térmico, lijado y granallado, insertos roscados, retrabajo dimensional y embalaje o transporte. En piezas metálicas SLM, los controles habituales incluyen espesores de capa de 20 a 60 μm, monitorización del oxígeno, precalentamiento de la base, estrategia de barrido y alivio de tensiones; en piezas de nailon SLS, la tasa de renovación del polvo, la temperatura de extendido, la curva de enfriamiento y el teñido posterior afectan directamente a deformación, tenacidad y diferencia de color; en utillajes FDM, el diámetro de la boquilla, el porcentaje de relleno, el número de perímetros y la orientación de impresión determinan la anisotropía de resistencia.
Desde la gestión, lo importante no es perseguir el límite de un único parámetro, sino establecer una ventana de proceso. Por ejemplo, una muestra de ingeniería puede admitir ciclos más cortos y menos acabado superficial, mientras que una pieza para validación de ensamblaje debe incluir la inspección de posiciones de agujeros, pestañas y holguras de ajuste; una pieza de exhibición, en cambio, debe priorizar textura superficial, adherencia de pintura y consistencia de color. Definir desde el inicio el uso, el riesgo y el criterio de aceptación reduce retrabajos y ayuda al cliente a entender mejor las diferencias de precio.
2. Decisión de ingeniería: cómo se coordinan material, proceso y posprocesado
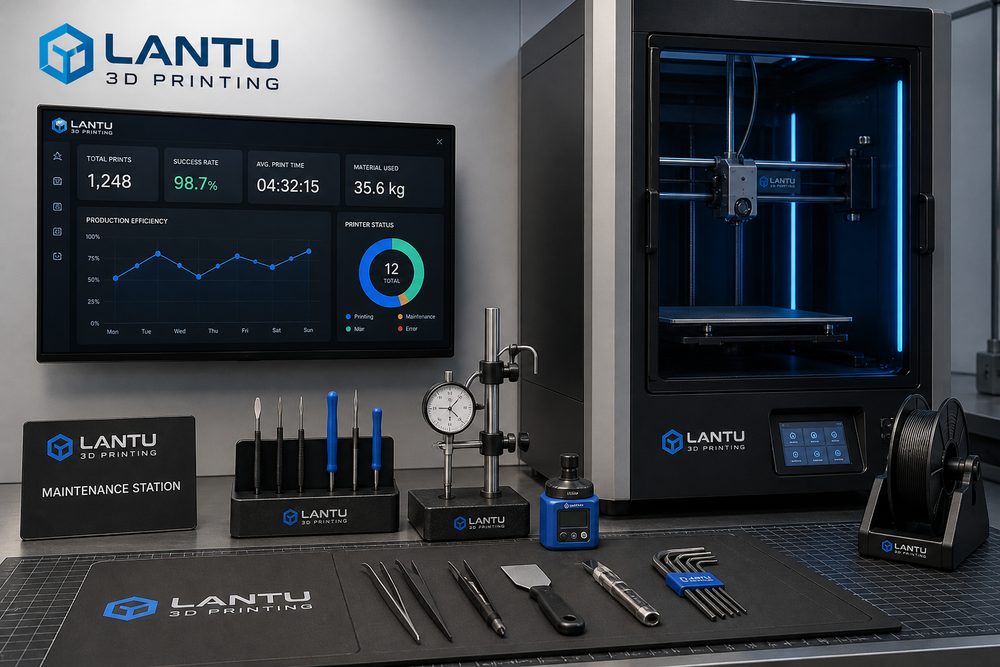
La elección del material debe responder al escenario de uso, no solo al nombre. Los indicadores de mantenimiento pueden incluir el ciclo de sustitución de boquilla o rasqueta, la calibración de potencia láser, la frecuencia de tamizado del polvo, el error de nivelación de la plataforma, la diferencia de presión del sistema de filtrado y las horas efectivas mensuales por equipo. Cuando la pieza requiere resistencia al impacto y ligereza, suelen evaluarse primero PA12, PA11 o nailon reforzado con fibra de vidrio; cuando se necesita una superficie muy fina o efecto transparente, son más adecuadas las resinas SLA o DLP; cuando se requieren resistencia a alta temperatura, fatiga o canales internos complejos, la impresión metálica en aluminio, titanio o acero inoxidable aporta valor de ingeniería. Cada opción implica un posprocesado posterior: las piezas de nailon pueden requerir granallado, teñido e impregnación; las de resina, poscurado, lijado y pintura; las metálicas, retirada de soportes, tratamiento térmico, mecanizado e inspección no destructiva.
En las revisiones de proyecto, lantu3D Printing suele poner en la misma tabla el diseño DFAM, la ruta de proceso y el método de inspección. Por ejemplo, una carcasa de pared delgada puede ser imprimible desde el punto de vista de la conformación, pero si después debe pintarse y soportar el par de apriete de tornillos de montaje, habrá que añadir nervaduras locales, transiciones redondeadas y espacio para insertos roscados. Si una pieza metálica con canales internos retiene polvo no evacuable, será necesario añadir orificios de limpieza, orificios de inspección o cambiar el ángulo de colocación en la fase de diseño. Cuanto antes se tome la decisión de ingeniería, menor será el costo posterior.
3. Ruta de implementación: usar datos para estabilizar la entrega
Un centro de impresión sustituyó las inspecciones orales por formularios de inicio de turno, registrando anomalías de extendido de polvo, fluctuaciones de temperatura y causas de fallo. Tres meses después, la tasa de fallos repetidos bajó alrededor de un 28 % y las urgencias de retrabajo disminuyeron claramente. La experiencia común en este tipo de proyectos es: primero validar parámetros con lotes pequeños y luego ampliar a lotes estables; primero confirmar dimensiones críticas y superficies funcionales, y luego optimizar la apariencia; primero definir muestras de inspección y proporciones de muestreo, y luego hablar del plazo de entrega. Para series de hasta 10 piezas, puede inspeccionarse al 100 % las dimensiones críticas; para pedidos pequeños de 50 a 200 piezas, hay que establecer confirmación de primera pieza, muestreo en proceso, verificación de última pieza y aislamiento de anomalías. Así se conserva la flexibilidad de la impresión 3D y, al mismo tiempo, se ofrece una certeza de calidad cercana a la fabricación tradicional.
El registro digital también es clave. Cada lote debe conservar la versión del modelo, la versión de la cotización, el lote de material, el número de equipo, los parámetros de proceso, el método de posprocesado y los resultados de inspección. Cuando el cliente amplía un pedido o modifica el diseño, la plataforma puede determinar rápidamente qué parámetros deben heredarse y qué riesgos deben reevaluarse. En proyectos de colaboración de cadena de suministro, también se puede integrar el mecanizado CNC, el acabado superficial, el ensamblaje y el embalaje en la misma vista de pedido, reduciendo la pérdida de información entre proveedores.
4. Lista de verificación práctica: convertir la experiencia en un estándar repetible
La lista de equipos debe incluir inspección diaria, semanal y mensual, inventario de repuestos, copias de seguridad de parámetros, temperatura y humedad del entorno, códigos de anomalía y responsables. Se recomienda integrar la lista de verificación en la cotización y en el flujo de producción: primero, confirmar uso, carga, temperatura, nivel de apariencia y relación de ensamblaje; segundo, comprobar espesor mínimo de pared, diámetro de agujeros, ángulo de voladizo, canales de salida de polvo y accesibilidad de soportes; tercero, seleccionar material y proceso, indicando la ventana de parámetros clave; cuarto, definir posprocesado, inspección, embalaje y método de entrega; quinto, registrar comentarios del cliente y conclusiones de la revisión tras la entrega. La lista no necesita ser compleja, pero sí aplicarse en cada proyecto.
Para los proveedores, estandarizar no significa perder flexibilidad. Al contrario, solo al normalizar los riesgos habituales el equipo puede dedicar energía a resolver problemas realmente complejos. Para el comprador, un proceso transparente ayuda a evaluar si el precio es razonable, si el plazo es fiable y si la responsabilidad de calidad está clara. La competencia en impresión 3D está pasando de si se puede imprimir a si se puede entregar con estabilidad, mejorar de forma continua y colaborar a largo plazo.
Conclusión: aumentar el valor comercial de la impresión 3D con una visión de ciclo de vida
Mantenimiento de equipos de impresión 3D y mejora de OEE: convertir la disponibilidad de la máquina en capacidad real de entrega tiene una conclusión central: solo al gestionar la impresión 3D dentro de una cadena de fabricación completa se libera su valor real. Material, proceso, equipo, calidad, costo y servicio no son módulos aislados, sino un sistema interdependiente. lantu3D Printing conecta la revisión temprana, la ejecución del proceso, la inspección del posprocesado y la retroalimentación del cliente mediante una gestión del ciclo de vida desde el plano o diseño hasta la entrega física, ayudando a las empresas a obtener resultados más controlables en validación de I+D, fabricación de pequeños lotes y entrega de piezas complejas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.