
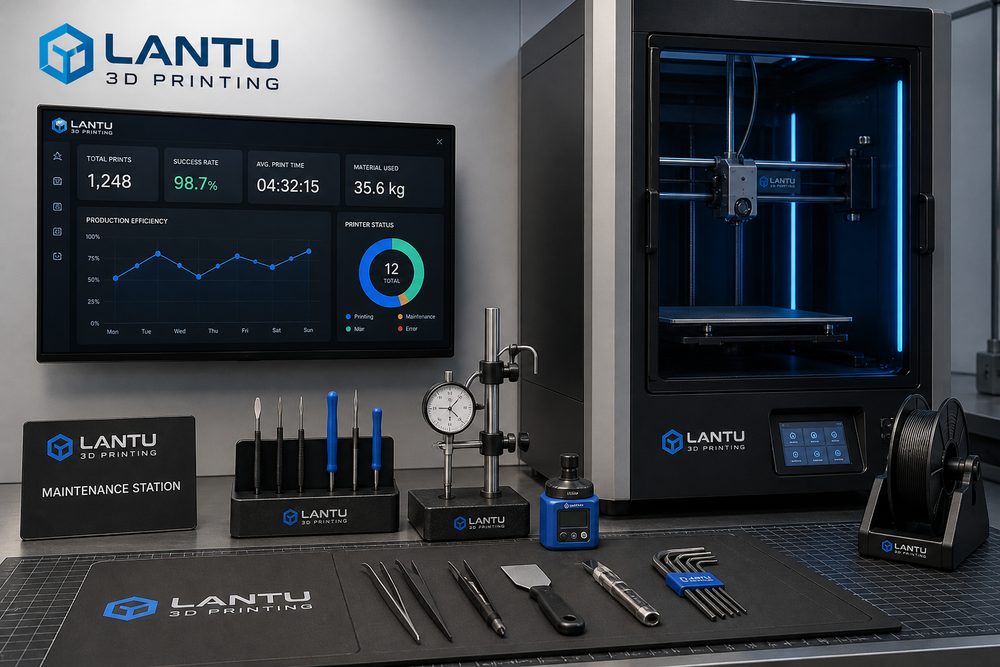
المقدمة: من الطباعة المنفردة إلى حلقة هندسية قابلة للتسليم
صيانة معدات الطباعة ثلاثية الأبعاد ورفع OEE لا يتعلقان بآلة واحدة أو مادة واحدة، بل بسلسلة كاملة تمتد من التصميم إلى العملية ثم التصنيع والفحص والتسليم. بالنسبة للعاملين في هذا المجال، لا تكمن الصعوبة غالبًا في إمكانية تشكيل القطعة، بل في القدرة على التسليم بتكلفة مستقرة، وجودة قابلة للتتبع، وعملية قابلة للتكرار. وتؤكد lantu3D Printing دائمًا على إدارة دورة الحياة من المخطط إلى المنتج الفعلي، عبر تقييم المادة والبنية والكمية والمعالجة اللاحقة والفحص والمهلة الزمنية منذ استلام النموذج أو الرسم، بدلًا من اتخاذ القرار اعتمادًا على تسعير قطعة واحدة أو تجربة طباعة واحدة فقط.
وفي هذا السياق، يجب تحويل الخبرة إلى معايير قابلة للتنفيذ. ففي مرحلة المراجعة الأولية، ينبغي تأكيد سماكة الجدار، وقطر الفتحات، وخلوص التجميع، ومناطق الدعم، والأبعاد الحرجة؛ وفي مرحلة الإنتاج، تُسجَّل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد دورات إعادة تدوير المسحوق أو درجة حرارة الفوهة؛ وفي مرحلة التسليم، تُحفظ تقارير الأبعاد ومعايير المظهر وبيانات المراجعة لتصبح أساسًا للمشروع التالي. هذه المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستبقى مجرد “نمذجة سريعة” أو تتحول إلى تصنيع عند الطلب قابل للإدارة.
1. المشكلة الأساسية: كفاءة المعدات ليست زمن التشغيل فقط، بل حصيلة الإنتاج الجيد وتحقيق الخطة والعودة السريعة من الأعطال
كفاءة المعدات ليست مجرد وقت تشغيل، بل هي نتاج الإنتاج السليم، وتحقيق الخطة، والقدرة على التعافي من الأعطال. جوهر هذا المفهوم هو كشف عدم اليقين مبكرًا وقياسه. كثير من المشاريع عند التسعير تركز فقط على سعر المادة وساعات تشغيل الماكينة، وتتجاهل التكاليف الخفية مثل تعديل التصميم، وإزالة الدعامات، والمعالجة الحرارية، والصنفرة أو السفع الرملي، وإدخال الحشوات الملولبة، وإعادة قياس الأبعاد، والتغليف والشحن. بالنسبة لأجزاء SLM المعدنية، تشمل عناصر التحكم الشائعة سماكة طبقة 20–60 ميكرومتر، ومراقبة محتوى الأكسجين، وتسخين منصة البناء، واستراتيجية المسح، والمعالجة الحرارية لتخفيف الإجهاد. أما أجزاء SLS المصنوعة من النايلون فتتأثر مباشرة بنسبة تحديث المسحوق، ودرجة حرارة الفرد، ومنحنى التبريد، وعمليات الصبغ اللاحقة. وفي أدوات FDM أو القوالب المساعدة، يحدد قطر الفوهة، ونسبة التعبئة، وعدد خطوط الجدار، واتجاه الطباعة، درجة التباين في القوة.
ومن منظور الإدارة، لا يكمن الهدف في الوصول إلى أقصى قيمة لبارامتر واحد، بل في إنشاء نافذة تشغيل مناسبة. فالقطع الهندسية الاختبارية قد تتحمل دورة أقصر ومعالجة سطحية أقل، بينما يجب أن تخضع قطع التحقق التجميعي لفحص تموضع الثقوب، والكلّابات، وخلوص التزاوج. أما القطع الاستعراضية فتحتاج إلى التركيز على ملمس السطح، والتصاق الطلاء، وتناسق الألوان. ومن خلال تعريف “الاستخدام - المخاطر - معايير القبول” في بداية المشروع، يمكن تقليل إعادة العمل، كما يصبح سبب اختلاف الأسعار أوضح للعميل.
2. القرار الهندسي: كيف تتكامل المواد والعملية والمعالجة اللاحقة
يجب أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يعتمد على الاسم فقط. ويمكن أن تشمل مؤشرات الصيانة دورات استبدال الفوهة أو الشفرة، ومعايرة قدرة الليزر، وتكرار غربلة المسحوق، وخطأ تسوية المنصة، وفارق الضغط في نظام الترشيح، وساعات العمل الفعلية الشهرية لكل آلة. عندما تحتاج القطعة إلى مقاومة الصدمات وخفة الوزن، تكون مواد PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية عادةً من أولى المواد التي تُقيَّم. وعندما تكون هناك حاجة إلى سطح عالي الدقة وتأثير شفاف، تكون راتنجات SLA أو DLP أكثر ملاءمة. أما عند الحاجة إلى مقاومة حرارية عالية، أو أداء تحت الإجهاد المتكرر، أو قنوات داخلية معقدة، فإن الطباعة المعدنية من الألومنيوم أو التيتانيوم أو الفولاذ المقاوم للصدأ هي التي تقدم قيمة هندسية حقيقية. وكل خيار من هذه الخيارات يرتبط بمعالجة لاحقة: فقد تحتاج قطع النايلون إلى السفع الرملي والصبغ والتشريب؛ وتحتاج قطع الراتنج إلى معالجة ثانوية والتلميع والطلاء؛ بينما قد تتطلب القطع المعدنية إزالة الدعامات والمعالجة الحرارية والتشغيل الميكانيكي والفحص غير الإتلافي.
في مراجعة المشاريع، تضع lantu3D Printing عادةً تصميم DFAM، ومسار العملية، وطريقة الفحص على جدول واحد للنقاش. على سبيل المثال، قد يبدو الغلاف الرقيق قابلًا للطباعة من منظور التشكيل فقط، لكن إذا كان سيُطلى لاحقًا ويتحمل عزم براغي التجميع، فسيكون من الضروري إضافة أضلاع تقوية محلية، وانتقالات دائرية، ومساحة لحشوات الأعمدة الملولبة. وإذا كان جزء القناة المعدنية يحتوي على مسحوق داخلي يصعب إخراجه، فيجب منذ مرحلة التصميم إضافة فتحات تنظيف أو فحص، أو تغيير زاوية الوضعية. وكلما تم اتخاذ القرار الهندسي مبكرًا، انخفضت تكلفة المراحل اللاحقة.
3. مسار التنفيذ: استخدام البيانات لتسليم مستقر
حوّل أحد مراكز الطباعة فحص المعدات من خبرة شفهية إلى نموذج مكتوب قبل بدء الوردية، مع تسجيل الأعطال في فرد المسحوق وتقلبات الحرارة وأسباب الفشل. وبعد ثلاثة أشهر، انخفضت معدلات الفشل المتكرر بنحو 28% وتراجعت أعمال إعادة التشغيل الطارئة بشكل واضح. والخلاصة المشتركة لهذه المشاريع هي: البدء بالتحقق من المعلمات على دفعات صغيرة ثم التوسع إلى دفعات مستقرة؛ تأكيد الأبعاد والوظائف الحرجة أولًا ثم تحسين المظهر؛ تعريف عينات الفحص ونسب السحب العشوائي قبل التحدث عن مدة التسليم. بالنسبة إلى النماذج البحثية التي لا تتجاوز 10 قطع، يمكن فحص الأبعاد الحرجة قطعةً قطعة. أما للطلبات الصغيرة من 50 إلى 200 قطعة، فيجب إنشاء آلية تأكيد للقطعة الأولى، وفحص دوري أثناء العملية، ومراجعة للقطعة الأخيرة، وعزلٍ لأي حالة شاذة. بهذه الطريقة تبقى مرونة الطباعة ثلاثية الأبعاد محفوظة، بينما يحصل العميل على درجة من اليقين في الجودة قريبة من التصنيع التقليدي.
والتسجيل الرقمي مهم أيضًا. ينبغي الاحتفاظ في كل دفعة برقم إصدار النموذج، وإصدار عرض الأسعار، ورقم دفعة المادة، ورقم المعدة، ومعلمات العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص. وعند قيام العميل بطلب إضافي أو تعديل في التصميم لاحقًا، يستطيع النظام تحديد المعلمات التي يجب توريثها وتلك التي تحتاج إلى إعادة تقييم المخاطر. وفي مشاريع تنسيق سلسلة التوريد، يمكن إدراج التشغيل الدقيق CNC، والمعالجة السطحية، والتجميع والتغليف ضمن عرض طلب واحد لتقليل فقد المعلومات الناتج عن التواصل بين عدة موردين.
4. قائمة التحقق للتطبيق: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن تشمل قائمة المعدات فحصًا يوميًا وأسبوعيًا وشهريًا، ومخزون قطع الغيار، ونسخًا احتياطية للمعلمات، ودرجة الحرارة والرطوبة في البيئة، وأكواد الأعطال، والمسؤول عن المتابعة. ويُنصح بأن تُدمج قائمة التحقق في عملية التسعير والإنتاج: أولًا تحديد الاستخدام والحمولة ودرجة الحرارة ومستوى المظهر وعلاقة التجميع؛ ثانيًا التحقق من أقل سماكة للجدار، وقطر الفتحات، وزاوية البروز، ومسارات تفريغ المسحوق، وإمكانية الوصول إلى مناطق الدعم؛ ثالثًا اختيار المادة والعملية مع تحديد نافذة المعلمات الأساسية؛ رابعًا توضيح المعالجة اللاحقة والفحص والتغليف وطريقة التسليم؛ خامسًا تسجيل ملاحظات العميل ونتائج المراجعة بعد التسليم. لا تحتاج القائمة إلى التعقيد، لكنها يجب أن تُنفَّذ في كل مشروع.
بالنسبة لمقدمي الخدمة، لا تعني المعايير الموحدة تقليل المرونة. على العكس، فبضبط المخاطر الروتينية فقط يمكن للفريق تخصيص وقت كافٍ للمشكلات الهندسية الحقيقية والمعقدة. أما للمشتري، فإن وضوح العملية يساعده على الحكم على معقولية السعر، ومصداقية المهلة، ووضوح المسؤولية عن الجودة. إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تنتقل من سؤال “هل يمكن الطباعة؟” إلى سؤال “هل يمكن التسليم بثبات، والتحسين المستمر، والتعاون طويل الأمد؟”.
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد بمنظور دورة الحياة
الخلاصة الأساسية في صيانة معدات الطباعة ثلاثية الأبعاد ورفع OEE هي أن إدخال الطباعة ثلاثية الأبعاد ضمن سلسلة تصنيع كاملة هو الطريق الوحيد لإطلاق قيمتها الحقيقية. فالمادة، والعملية، والمعدات، والجودة، والتكلفة، والخدمة ليست وحدات منفصلة، بل نظامًا متداخل التأثيرات. ومن خلال إدارة دورة الحياة من المخطط/التصميم إلى التسليم الفعلي، تربط lantu3D Printing بين المراجعة المبكرة، وتحقيق العملية، والفحص بعد المعالجة، وتغذية راجعة العملاء، مما يساعد الشركات على الحصول على نتائج أكثر تحكمًا في التحقق البحثي، والتصنيع بكميات صغيرة، وتسليم الأجزاء المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.