
บทนำ: จากการพิมพ์ชิ้นงานเดี่ยวสู่ลูปวิศวกรรมที่ส่งมอบได้
การบำรุงรักษาเครื่องพิมพ์ 3D และการยกระดับ OEE ไม่ได้หมายถึงการพูดถึงเครื่องจักรเพียงเครื่องเดียวหรือวัสดุเพียงชนิดเดียว แต่เป็นการมองทั้งห่วงโซ่ตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับผู้ประกอบการในอุตสาหกรรม ความยากไม่ได้อยู่ที่ “ขึ้นรูปได้หรือไม่” แต่อยู่ที่ “ส่งมอบได้ด้วยต้นทุนที่คงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้หรือไม่” lantu3D Printing ให้ความสำคัญกับการบริหารวงจรชีวิตตั้งแต่แบบจนถึงชิ้นงานจริง โดยประเมินวัสดุ โครงสร้าง ปริมาณ การทำหลังพิมพ์ การตรวจสอบ และระยะส่งมอบไปพร้อมกันตั้งแต่รับโมเดลหรือแบบ ไม่ใช่ตัดสินใจจากราคาชิ้นเดียวหรือประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
ในกรอบนี้ พารามิเตอร์จากประสบการณ์ต้องถูกแปลงเป็นมาตรฐานที่นำไปใช้ได้จริง ในขั้นประเมินก่อนผลิตควรยืนยันความหนาผนัง ขนาดรู ระยะเผื่อประกอบ พื้นที่รับค้ำยัน และมิติสำคัญ ในขั้นการผลิตควรบันทึกความหนาชั้น กำลัง ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นส่งมอบควรเก็บรายงานมิติ มาตรฐานด้านรูปลักษณ์ และข้อมูลสรุปกลับมาเป็นฐานสำหรับโครงการถัดไป ความสามารถเชิงระบบเช่นนี้จะเป็นตัวกำหนดว่า 3D printing จะก้าวจาก “ทำต้นแบบเร็ว” ไปสู่ “การผลิตตามต้องการที่บริหารได้” หรือไม่
1. ปัญหาหลัก: ประสิทธิภาพเครื่องไม่ได้เท่ากับเวลาเปิดเครื่อง แต่คือผลรวมของชิ้นงานดี การทำตามแผน และความสามารถในการฟื้นตัวจากความผิดปกติ
ประสิทธิภาพเครื่องไม่ได้หมายถึงเวลาเปิดเครื่องเพียงอย่างเดียว แต่คือผลรวมของการได้ชิ้นงานดี การทำตามแผน และความสามารถในการฟื้นตัวจากเหตุผิดปกติ แก่นของเรื่องนี้คือการเปิดเผยและวัดความไม่แน่นอนล่วงหน้า หลายโครงการตอนเสนอราคาโฟกัสแค่ราคาวัสดุและชั่วโมงเครื่อง แต่ละเลยต้นทุนแฝง เช่น การแก้แบบ การเอาค้ำยันออก การอบชุบความร้อน การขัดหรือพ่นทราย การใส่ insert เกลียว การวัดซ้ำ และการบรรจุขนส่ง สำหรับชิ้นส่วนโลหะ SLM รายการควบคุมที่พบบ่อยได้แก่ ความหนาชั้น 20–60 μm การเฝ้าระวังปริมาณออกซิเจน การอุ่นฐานพิมพ์ กลยุทธ์การสแกน และการอบคลายความเค้น สำหรับชิ้นส่วนไนลอน SLS อัตราการเติมผงใหม่ อุณหภูมิการปาดผง เส้นโค้งการเย็นตัว และกระบวนการย้อมสีหลังพิมพ์ส่งผลโดยตรงต่อการโก่งตัว ความเหนียว และความต่างสี ส่วนจิ๊กหรือฟิกซ์เจอร์แบบ FDM ขนาดหัวฉีด อัตราการเติม จำนวนเส้นผนัง และทิศทางการพิมพ์จะเป็นตัวกำหนดความไม่สมมาตรของความแข็งแรง
ในมุมการบริหาร เป้าหมายไม่ใช่การดันพารามิเตอร์ใดพารามิเตอร์หนึ่งให้สุด แต่คือการสร้าง “ช่วงการทำงาน” ที่เหมาะสม ตัวอย่างเช่น ชิ้นทดสอบวิศวกรรมอาจยอมรับรอบเวลาที่สั้นกว่าและการเก็บผิวที่น้อยกว่า แต่ชิ้นตรวจสอบการประกอบต้องใส่ตำแหน่งรู ตัวล็อก และระยะเผื่อประกอบไว้ในการตรวจสอบ ส่วนชิ้นโชว์ต้องเน้นพื้นผิว การยึดเกาะสี และความสม่ำเสมอของสี การกำหนด “การใช้งาน - ความเสี่ยง - เกณฑ์การยอมรับ” ตั้งแต่ต้นจะช่วยลดการแก้ไขซ้ำ และทำให้ลูกค้าเข้าใจความแตกต่างของราคาได้ชัดเจนขึ้น
2. การตัดสินใจเชิงวิศวกรรม: วัสดุ กระบวนการ และการทำหลังพิมพ์ต้องทำงานร่วมกันอย่างไร
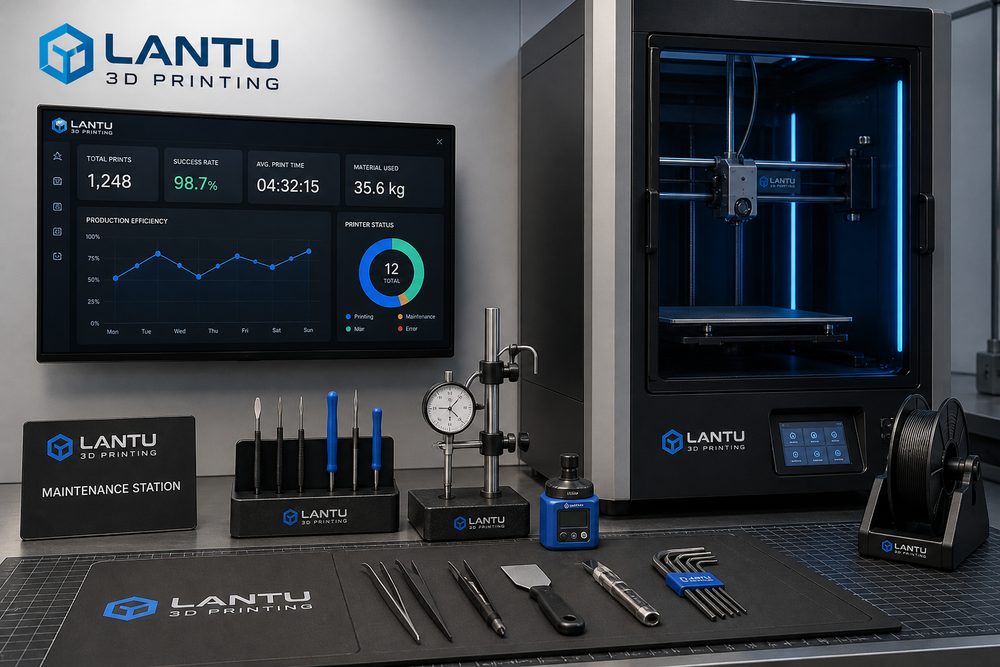
การเลือกวัสดุต้องตอบโจทย์การใช้งาน ไม่ใช่เปรียบเทียบชื่อวัสดุเพียงอย่างเดียว ตัวชี้วัดด้านการบำรุงรักษาอาจรวมถึงรอบการเปลี่ยนหัวฉีด/ใบปาด การคาลิเบรตกำลังเลเซอร์ ความถี่ในการร่อนผง ความคลาดเคลื่อนการระดับแท่น ความดันต่างของระบบกรอง และชั่วโมงทำงานที่มีประสิทธิผลต่อเดือนของเครื่อง เมื่อชิ้นส่วนต้องการทนแรงกระแทกและน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักเป็นตัวเลือกแรกที่ควรประเมิน หากต้องการพื้นผิวละเอียดสูงและเอฟเฟกต์โปร่งแสง เรซิน SLA หรือ DLP เหมาะกว่า และหากต้องการความแข็งแรงที่อุณหภูมิสูง สมบัติต้านความล้า หรือช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงมีคุณค่าทางวิศวกรรมที่แท้จริง แต่ละตัวเลือกจะเชื่อมโยงไปสู่การทำหลังพิมพ์ เช่น ชิ้นไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม ชิ้นเรซินต้องอบบ่มซ้ำ ขัด และพ่นสี ขณะที่ชิ้นโลหะอาจต้องเอาค้ำยันออก อบชุบความร้อน กลึงแต่ง และตรวจแบบไม่ทำลาย
ในการทบทวนโครงการ lantu3D Printing มักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีการตรวจสอบมาวางบนตารางเดียวกัน ตัวอย่างเช่น เปลือกบางอาจดูพิมพ์ได้เมื่อมองจากมุมการขึ้นรูป แต่ถ้าจะพ่นสีและรับแรงบิดของสกรูประกอบ ก็ต้องเพิ่มครีบเสริมเฉพาะจุด การเปลี่ยนผ่านแบบโค้งมน และพื้นที่สำหรับ insert เสาเกลียว หรือชิ้นส่วนช่องทางไหลโลหะหากผงภายในระบายออกได้ยาก ต้องเพิ่มรูทำความสะอาด/ตรวจสอบ หรือเปลี่ยนมุมการวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจทางวิศวกรรมได้เร็ว ต้นทุนภายหลังยิ่งต่ำ
3. เส้นทางการดำเนินงาน: ใช้ข้อมูลเพื่อการส่งมอบที่เสถียร
ศูนย์พิมพ์แห่งหนึ่งเปลี่ยนการตรวจสอบเครื่องจากประสบการณ์ปากต่อปากเป็นแบบฟอร์มก่อนเริ่มกะ โดยบันทึกความผิดปกติในการปาดผง ความผันผวนของอุณหภูมิ และสาเหตุความล้มเหลว หลังจากสามเดือน อัตราความล้มเหลวซ้ำลดลงราว 28% และงานแก้ไขฉุกเฉินลดลงอย่างชัดเจน บทเรียนร่วมของโครงการลักษณะนี้คือ เริ่มจากการยืนยันพารามิเตอร์ด้วยล็อตเล็กก่อนขยายสู่ล็อตที่เสถียร ยืนยันมิติและพื้นผิวฟังก์ชันที่สำคัญก่อน แล้วค่อยปรับปรุงรูปลักษณ์ และกำหนดตัวอย่างตรวจและสัดส่วนการสุ่มตรวจให้ชัดก่อนพูดถึงระยะส่งมอบ สำหรับชิ้นงานวิจัยไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญแบบเต็มชิ้นทีละชิ้นได้ สำหรับออเดอร์ขนาดเล็ก 50–200 ชิ้น ควรมีการยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การทวนสอบชิ้นท้าย และการแยกกรณีผิดปกติ วิธีนี้จะรักษาความยืดหยุ่นของ 3D printing ไว้ ขณะเดียวกันลูกค้าก็ได้ความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกข้อมูลดิจิทัลก็สำคัญเช่นกัน แต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีการทำหลังพิมพ์ และผลการตรวจสอบ เมื่อมีการสั่งเพิ่มหรือแก้แบบในภายหลัง ระบบจะช่วยระบุได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรถูกสืบต่อ และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่ประสานห่วงโซ่อุปทาน ยังสามารถรวมงานกัด CNC การทำผิว การประกอบ และการแพ็กกิ้งไว้ในมุมมองคำสั่งซื้อเดียว เพื่อลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. รายการตรวจสอบการใช้งานจริง: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
รายการตรวจสอบของอุปกรณ์ควรครอบคลุมการตรวจรายวัน รายสัปดาห์ รายเดือน สต็อกอะไหล่ การสำรองพารามิเตอร์ อุณหภูมิและความชื้นสภาพแวดล้อม รหัสผิดปกติ และผู้รับผิดชอบ แนะนำให้ฝังรายการตรวจสอบนี้ไว้ในกระบวนการเสนอราคาและการผลิต: หนึ่ง ยืนยันการใช้งาน โหลด อุณหภูมิ ระดับรูปลักษณ์ และความสัมพันธ์การประกอบ; สอง ตรวจความหนาผนังขั้นต่ำ เส้นผ่านศูนย์กลางรู มุมยื่น ช่องระบายผง และการเข้าถึงค้ำยัน; สาม เลือกวัสดุและกระบวนการ พร้อมระบุช่วงพารามิเตอร์สำคัญ; สี่ ระบุวิธีทำหลังพิมพ์ การตรวจสอบ การแพ็กกิ้ง และการส่งมอบให้ชัดเจน; ห้า บันทึกข้อเสนอแนะของลูกค้าและผลสรุปหลังส่งมอบ รายการไม่จำเป็นต้องซับซ้อน แต่ต้องถูกใช้งานในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้แปลว่าลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงประจำถูกทำให้เป็นมาตรฐาน ทีมจึงมีเวลาไปจัดการปัญหาวิศวกรรมที่ซับซ้อนจริง ๆ สำหรับผู้ซื้อ กระบวนการที่โปร่งใสช่วยให้ประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ กำหนดส่งเชื่อถือได้หรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรม 3D printing กำลังเปลี่ยนจากคำถาม “พิมพ์ได้ไหม” ไปสู่คำถาม “ส่งมอบได้เสถียร ปรับปรุงต่อเนื่อง และร่วมงานระยะยาวได้ไหม”
สรุป: เพิ่มคุณค่าทางธุรกิจของ 3D printing ด้วยมุมมองวงจรชีวิต
ข้อสรุปสำคัญของการบำรุงรักษาเครื่องพิมพ์ 3D และการยกระดับ OEE คือ ต้องนำ 3D printing เข้าไปบริหารในห่วงโซ่การผลิตที่ครบถ้วน จึงจะปลดปล่อยคุณค่าที่แท้จริงได้ วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการ ไม่ใช่โมดูลแยกส่วน แต่เป็นระบบที่ส่งผลต่อกัน lantu3D Printing ใช้การบริหารวงจรชีวิตตั้งแต่แบบ/การออกแบบจนถึงการส่งมอบจริง เชื่อมการประเมินก่อนต้น การทำให้กระบวนการเกิดขึ้นจริง การตรวจหลังพิมพ์ และข้อเสนอแนะจากลูกค้าเข้าด้วยกัน ช่วยให้ธุรกิจได้ผลลัพธ์ที่ควบคุมได้มากขึ้นทั้งในการยืนยันงานวิจัย การผลิตจำนวนน้อย และการส่งมอบชิ้นส่วนซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง