
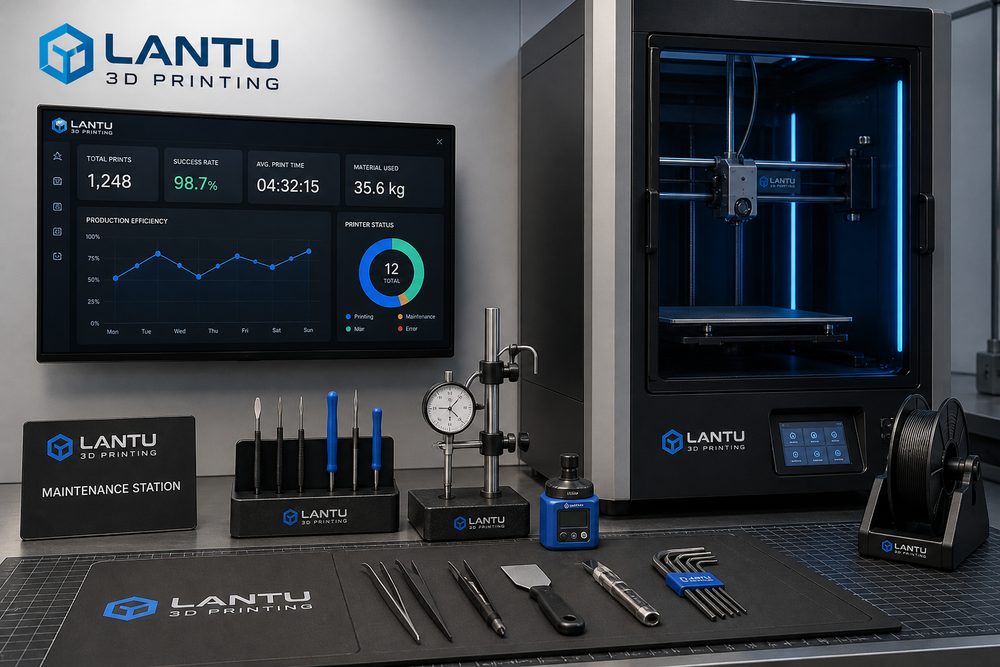
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik döngüsüne
3D baskı ekipmanı bakımı ve OEE artışı, tek bir makineyi ya da tek bir malzemeyi tartışmaktan ibaret değildir; tasarım, proses, üretim, kontrol ve teslimattan oluşan tam zinciri kapsar. Sektör profesyonelleri için asıl zorluk, bir parçayı şekillendirmekten çok, onu istikrarlı maliyetle, izlenebilir kaliteyle ve tekrarlanabilir süreçle teslim edebilmektir. lantu3D Printing, çizimden gerçeğe yaşam döngüsü yönetimini vurgular: model ya da teknik çizim alındığında malzeme, yapı, adet, son işlem, kontrol ve teslim süresi birlikte değerlendirilir; böylece yalnızca tek parça fiyatı ya da tek baskı deneyimine göre karar verilmez.
Bu çerçevede, deneyimden gelen ayarların uygulanabilir standartlara dönüştürülmesi gerekir. İlk inceleme aşamasında et kalınlığı, delik çapı, montaj boşluğu, destek alanları ve kritik ölçüler doğrulanmalıdır. Üretim aşamasında katman kalınlığı, güç, tarama hızı, toz yenileme sayısı veya nozül sıcaklığı kaydedilmelidir. Teslimat aşamasında ise ölçü raporları, görünüm kriterleri ve geriye dönük değerlendirme verileri bir sonraki projeye temel oluşturmalıdır. Bu sistematik yaklaşım, 3D baskının “hızlı prototipleme”den “yönetilebilir talep üzerine üretim”e geçmesini sağlar.
1. Temel sorun: Ekipman verimliliği sadece çalışma süresi değildir; iyi parça üretimi, planın tutması ve arızadan hızlı toparlanmanın birleşimidir
Ekipman verimliliği, yalnızca çalışma süresi değil; iyi parça çıktısı, plan hedeflerine ulaşma ve beklenmeyen durumdan hızlı toparlanmanın birleşimidir. Bu kavramın özü, belirsizliği önceden görünür kılmak ve sayısallaştırmaktır. Pek çok projede fiyatlandırma aşamasında yalnızca malzeme birim fiyatı ve makine saatleri dikkate alınır; tasarım revizyonu, destek temizleme, ısıl işlem, zımparalama veya kumlama, dişli insertler, ölçü tekrar kontrolü ve paketleme/taşıma gibi gizli maliyetler göz ardı edilir. Metal SLM parçalar için yaygın kontrol kalemleri arasında 20–60 μm katman kalınlığı, oksijen seviyesi takibi, tabla ön ısıtması, tarama stratejisi ve gerilim giderme ısıl işlemi bulunur. SLS naylon parçalar için toz yenileme oranı, serim sıcaklığı, soğuma eğrisi ve boyama prosesi eğilme, tokluk ve renk farkını doğrudan etkiler. FDM fikstür veya aparatlarda ise nozül çapı, dolgu oranı, duvar hattı sayısı ve baskı yönü mukavemet anizotropisini belirler.
Yönetim açısından amaç tek bir parametrenin sınırına gitmek değil, bir parametre penceresi oluşturmaktır. Örneğin mühendislik numuneleri daha kısa çevrim ve daha az yüzey işlemiyle üretilebilir; ancak montaj doğrulama parçalarında delik konumu, geçme unsurları ve tolerans boşlukları mutlaka kontrol edilmelidir. Sergi parçalarında ise yüzey dokusu, boya tutunması ve renk tutarlılığı önceliklidir. Proje başlangıcında “kullanım - risk - kabul kriteri” tanımlanırsa, yeniden işleme azalır ve müşteri fiyat farklarını daha net anlar.
2. Mühendislik kararı: malzeme, proses ve son işlemin birlikte çalışması
Malzeme seçimi, sadece isim karşılaştırması değil, kullanım senaryosuna hizmet etmelidir. Bakım metrikleri arasında nozul/bıçak değişim periyodu, lazer gücü kalibrasyonu, toz eleme sıklığı, platform seviye hatası, filtre sistemi basınç farkı ve aylık etkin makine saati yer alabilir. Parça darbe dayanımı ve hafiflik gerektiriyorsa PA12, PA11 veya cam elyaf takviyeli naylon öncelikli değerlendirilir. Yüksek hassas yüzey ve şeffaf görünüm gerekiyorsa SLA veya DLP reçineleri daha uygundur. Yüksek sıcaklık dayanımı, yorulma performansı veya karmaşık iç akış kanalları gerekiyorsa alüminyum, titanyum veya paslanmaz çelik metal baskı gerçek mühendislik değeri sunar. Her seçim, sonraki işlemlerle bağlantılıdır: naylon parçalar kumlama, boyama ve emprenye gerektirebilir; reçine parçalar ikincil kürleme, zımparalama ve boya ister; metal parçalar ise destek kaldırma, ısıl işlem, talaşlı işleme ve tahribatsız muayene gerektirebilir.
lantu3D Printing proje incelemelerinde genellikle DFAM tasarımı, proses yolu ve kontrol yöntemi aynı tabloda birlikte değerlendirilir. Örneğin ince duvarlı bir gövde yalnızca şekillendirme açısından basılabilir görünse de, sonrasında boya alacak ve montaj vidalarının torkuna dayanacaksa lokal takviye nervürleri, radyüs geçişleri ve dişli insert boşlukları gerekir. Metal bir akış kanalı parçasında iç tozun boşaltılması zor ise, tasarım aşamasında temizleme/denetim delikleri eklenmeli ya da yerleşim açısı değiştirilmelidir. Mühendislik kararı ne kadar erken verilirse, sonraki maliyet o kadar düşer.
3. Uygulama yolu: veriye dayalı istikrarlı teslimat
Bir baskı merkezi, ekipman kontrolünü sözlü deneyimden vardiya öncesi forma dönüştürerek toz yayma hataları, sıcaklık dalgalanmaları ve başarısızlık nedenlerini kayda aldı; üç ay sonra tekrar eden hata oranı yaklaşık %28 azaldı ve acil yeniden işleme belirgin biçimde düştü. Bu tür projelerde ortak ders şudur: önce küçük partilerle parametreleri doğrulamak, sonra istikrarlı partilere ölçeklemek; önce kritik ölçü ve fonksiyon yüzeylerini doğrulamak, sonra görünümü optimize etmek; teslim süresinden önce kontrol örneklerini ve örnekleme oranlarını belirlemek gerekir. 10 adede kadar olan Ar-Ge numunelerinde kritik ölçüler parça parça tam kontrol edilebilir. 50–200 adetlik küçük seri siparişlerde ise ilk parça onayı, süreç içi örnek kontrolü, son parça doğrulaması ve anomali izolasyonu kurulmalıdır. Böylece 3D baskının esnekliği korunurken müşteriye geleneksel üretime yakın bir kalite kesinliği sağlanır.
Dijital kayıt da aynı derecede önemlidir. Her parti için model versiyonu, teklif versiyonu, malzeme partisi, ekipman numarası, proses parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Müşteri daha sonra ek sipariş verdiğinde veya tasarımı değiştirdiğinde, platform hangi parametrelerin devralınacağını ve hangi risklerin yeniden değerlendirileceğini hızla belirleyebilir. Tedarik zinciri iş birliklerinde CNC hassas işleme, yüzey işlemleri, montaj ve paketleme aynı sipariş görünümüne alınarak çoklu tedarikçi iletişiminden doğan bilgi kaybı azaltılabilir.
4. Uygulama kontrol listesi: deneyimi tekrarlanabilir standa dönüştürmek
Ekipman kontrol listesi günlük, haftalık ve aylık bakım, yedek parça stoğu, parametre yedekleri, çevresel sıcaklık ve nem, hata kodları ve sorumluyu içermelidir. Şirketlerin bu listeyi teklif ve üretim sürecine sabitlemesi önerilir: bir, kullanım amacı, yük, sıcaklık, görünüm seviyesi ve montaj ilişkisini doğrulayın; iki, minimum et kalınlığı, delik çapı, çıkıntı açısı, toz boşaltma kanalları ve destek erişilebilirliğini kontrol edin; üç, malzeme ve prosesi seçin, kritik parametre penceresini not edin; dört, son işlem, kontrol, paketleme ve teslimat yöntemini netleştirin; beş, teslimattan sonra müşteri geri bildirimini ve geriye dönük sonuçları kaydedin. Liste karmaşık olmak zorunda değildir, ancak her projede uygulanmalıdır.
Hizmet sağlayıcılar için standardizasyon esnekliği azaltmak anlamına gelmez. Aksine, rutin riskler standardize edildiğinde ekip gerçekten karmaşık mühendislik sorunlarına odaklanacak zamanı bulur. Alıcı açısından ise şeffaf süreç, teklifin makul olup olmadığını, teslim süresinin güvenilirliğini ve kalite sorumluluğunun ne kadar net olduğunu anlamaya yardımcı olur. 3D baskı sektöründeki rekabet, “basılabiliyor mu?” sorusundan “istikrarlı teslim edebiliyor mu, sürekli iyileştirebiliyor mu, uzun vadeli iş birliği kurabiliyor mu?” sorusuna kaymaktadır.
Sonuç: yaşam döngüsü bakışıyla 3D baskının ticari değerini artırmak
3D baskı ekipmanı bakımı ve OEE artışının temel sonucu şudur: 3D baskıyı tam bir üretim zinciri içinde yönetmek, gerçek değeri ortaya çıkarır. Malzeme, proses, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, karşılıklı etkileşim içinde bir sistemdir. lantu3D Printing, çizim/tasarım aşamasından fiziksel teslimata kadar yaşam döngüsü yönetimiyle erken incelemeyi, proses gerçekleştirmeyi, son işlem kontrolünü ve müşteri geri bildirimini birbirine bağlar; böylece firmalara Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimatında daha kontrollü sonuçlar sağlar.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.