
Einleitung: Vom Einzelprint zum lieferfähigen Engineering-Kreislauf
Die Wartung von 3D-Druckanlagen und die Steigerung des OEE drehen sich nicht um eine einzelne Maschine oder ein einzelnes Material, sondern um die gesamte Kette aus Design, Prozess, Fertigung, Prüfung und Auslieferung. Für Branchenanwender liegt die Herausforderung oft nicht darin, ob ein Bauteil überhaupt herstellbar ist, sondern ob es zu stabilen Kosten, mit nachvollziehbarer Qualität und in einem reproduzierbaren Prozess geliefert werden kann. lantu3D Printing betont das Lebenszyklusmanagement von der Zeichnung bis zum physischen Teil: Nach Eingang eines Modells oder einer Zeichnung werden Material, Struktur, Stückzahl, Nacharbeit, Prüfung und Lieferzeit gemeinsam bewertet, statt sich nur auf Einzelteilpreise oder eine einmalige Druckerfahrung zu verlassen.
Um Wartung und Effizienz zu verbessern, müssen Erfahrungswerte in umsetzbare Standards überführt werden. In der frühen Bewertungsphase werden Wandstärke, Bohrungsdurchmesser, Montageabstände, Stützstrukturen und kritische Maße festgelegt. In der Produktion werden Schichtdicke, Leistung, Scan-Geschwindigkeit, Anzahl der Pulversiebeläufe oder Düsentemperatur dokumentiert. Bei der Auslieferung dienen Maßprotokolle, Oberflächenstandards und Nachbesprechungen als Grundlage für das nächste Projekt. Erst dadurch wird aus 3D-Druck nicht nur Funktionsteile, sondern gesteuerte On-Demand-Fertigung.
1. Kernproblem: Anlageneffizienz ist nicht bloß Laufzeit, sondern das Zusammenspiel aus Gutteil-Ausstoß, Planerfüllung und Störungsbehebung
Der Kern von Anlageneffizienz besteht darin, Unsicherheiten früh sichtbar und messbar zu machen. Viele Projekte betrachten bei der Kalkulation nur Materialpreis und Maschinenstunden und übersehen versteckte Kosten wie Designänderungen, Entfernen von Stützmaterial, Wärmebehandlung, Schleifen oder Strahlen, Gewindeeinsätze, erneute Maßprüfung sowie Verpackung und Transport. Bei metallischen SLM-Bauteilen gehören Schichtdicken von 20 bis 60 μm, Sauerstoffkontrolle, Vorwärmung des Substrats, Scanstrategie und Spannungsarmglühen zu den typischen Regelgrößen. Bei SLS-Nylonteilen beeinflussen Pulverauffrischungsrate, Bett-Temperatur, Abkühlkurve und Nachfärbung direkt Verzug, Zähigkeit und Farbgleichmäßigkeit. Bei FDM-Vorrichtungen und Werkzeugen bestimmen Düsendurchmesser, Füllgrad, Wandanzahl und Druckorientierung die anisotrope Festigkeit.
Aus Managementsicht geht es nicht darum, einen einzelnen Parameter zu maximieren, sondern ein Parameterfenster zu definieren. Engineering-Prototypen dürfen etwa kürzere Zyklen und weniger Oberflächenbearbeitung erlauben, während Montageprüfteile Bohrungsposition, Rastverhalten und Passungstoleranzen in die Prüfung einbeziehen müssen. Ausstellungsteile hingegen verlangen besondere Aufmerksamkeit für Oberflächentextur, Lackhaftung und Farbkonstanz. Wenn zu Projektbeginn Verwendungszweck, Risiko und Abnahmekriterien festgelegt werden, sinkt der Nacharbeitsaufwand, und Kunden verstehen Preisunterschiede besser.
2. Engineering-Entscheidungen: Wie Material, Verfahren und Nachbearbeitung zusammenwirken
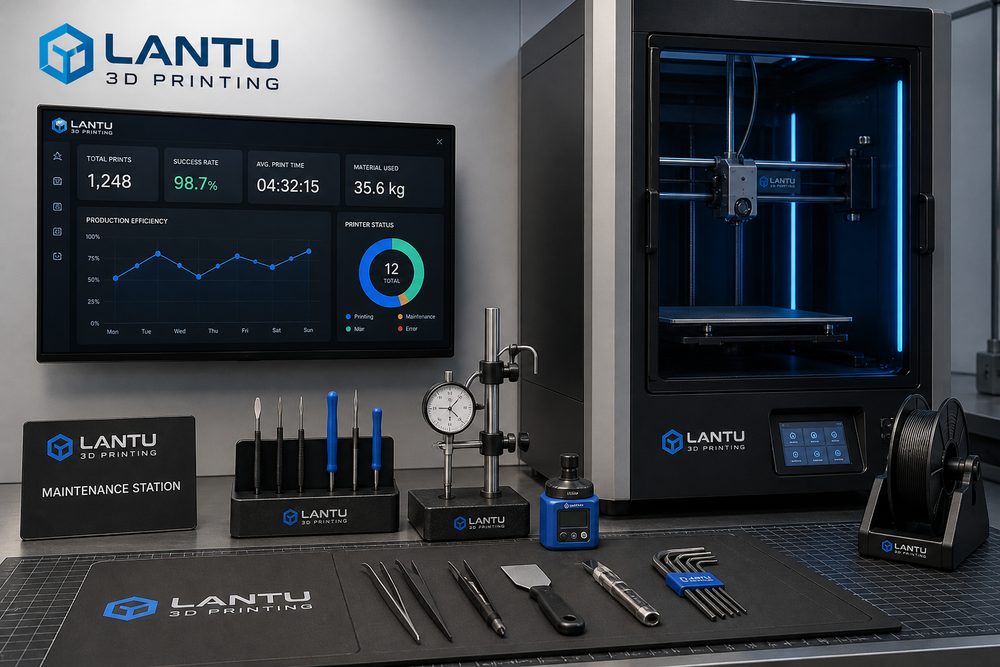
Die Materialwahl sollte sich am Einsatzfall orientieren und nicht nur am Namen. Wartungskennzahlen können Düsen- oder Schaberwechselzyklen, Laserkalibrierung, Pulversiebfrequenz, Nivellierfehler der Plattform, Druckdifferenz im Filtersystem und monatliche effektive Maschinenstunden umfassen. Wenn ein Bauteil Schlagfestigkeit und geringes Gewicht erfordert, werden PA12, PA11 oder glasfaserverstärktes Nylon meist zuerst geprüft. Wenn eine sehr feine Oberfläche und Transparenz gefragt sind, eignen sich SLA- oder DLP-Harze besser. Wenn hohe Temperaturfestigkeit, Ermüdungsfestigkeit oder komplexe innere Kanäle benötigt werden, bieten Aluminium-, Titan- oder Edelstahl-Metalldruckverfahren echten technischen Mehrwert. Jede Wahl zieht Nachbearbeitung nach sich: Nylonteile benötigen möglicherweise Strahlen, Färben und Imprägnieren; Harzteile brauchen Nachhärtung, Schleifen und Beschichtung; Metallteile benötigen unter Umständen Stützenentfernung, Wärmebehandlung, spanende Bearbeitung und zerstörungsfreie Prüfung.
lantu3D Printing stellt bei Projektreviews DFAM-Design, Prozessroute und Prüfmethoden in einer gemeinsamen Tabelle gegenüber. Ein dünnwandiges Gehäuse kann aus Sicht der Formgebung druckbar sein, muss aber bei späterer Lackierung und Schraubenmomenten oft mit lokalen Verstärkungsrippen, Verrundungen und Platz für Gewindeeinsätze versehen werden. Ein metallisches Strömungsteil, aus dem Pulver schwer herauszubringen ist, muss bereits im Design mit Entpulverungsöffnungen, Inspektionsöffnungen oder einer anderen Baulage versehen werden. Je früher die technische Entscheidung fällt, desto geringer sind die späteren Kosten.
3. Umsetzungsweg: Daten nutzen, um stabil zu liefern
Ein Druckzentrum ersetzte die Anlagenkontrolle von mündlicher Erfahrung durch ein Formular vor Schichtbeginn und dokumentierte Pulverschichtfehler, Temperaturschwankungen und Fehlerursachen. Nach drei Monaten sank die Wiederholungsfehlerquote um rund 28 Prozent, und dringende Nacharbeiten gingen deutlich zurück. Die gemeinsame Lehre solcher Projekte lautet: Parameter zunächst in kleinen Serien validieren und dann auf stabile Chargen ausweiten; zuerst kritische Maße und Funktionsflächen bestätigen und erst danach die Optik optimieren; zunächst Prüfproben und Stichprobenquoten definieren und danach die Lieferzeit besprechen. Für F&E-Muster unter zehn Stück können kritische Maße vollständig geprüft werden. Für Kleinaufträge mit 50 bis 200 Stück sind Erstbemusterung, Prozess-Stichproben, Endkontrolle und Absonderung bei Abweichungen erforderlich. So bleibt die Flexibilität des 3D-Drucks erhalten, während der Kunde eine Qualitätssicherheit nahe der klassischen Fertigung erhält.
Auch digitale Dokumentation ist entscheidend. Jede Charge sollte Modellversion, Angebotsversion, Materialcharge, Anlagennummer, Prozessparameter, Nachbearbeitungsmethode und Prüfergebnisse enthalten. Wenn der Kunde später nachbestellt oder das Design ändert, kann die Plattform schnell entscheiden, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. In Supply-Chain-Projekten lassen sich CNC-Nachbearbeitung, Oberflächenbehandlung, Montage und Verpackung in einer gemeinsamen Auftragsansicht bündeln, um Informationsverluste zwischen Lieferanten zu reduzieren.
4. Praxis-Checkliste: Erfahrung in reproduzierbare Standards verwandeln
Die Anlagen-Checkliste sollte tägliche, wöchentliche und monatliche Prüfungen, Ersatzteilbestand, Parametersicherungen, Temperatur und Luftfeuchte, Fehlercodes sowie Verantwortliche enthalten. Unternehmen sollten diese Checkliste in Angebots- und Produktionsprozesse verankern: Erstens Verwendungszweck, Belastung, Temperatur, Oberflächenanforderung und Montagebeziehung klären. Zweitens minimale Wandstärke, Bohrungsdurchmesser, Überhangwinkel, Entpulverungsweg und Zugänglichkeit der Stützen prüfen. Drittens Material und Verfahren auswählen und den kritischen Parameterbereich festlegen. Viertens Nachbearbeitung, Prüfung, Verpackung und Auslieferung definieren. Fünftens nach der Auslieferung Kundenfeedback und Review-Ergebnisse dokumentieren. Die Checkliste muss nicht kompliziert sein, aber in jedem Projekt konsequent angewendet werden.
Für Dienstleister bedeutet Standardisierung nicht weniger Flexibilität. Im Gegenteil: Nur wenn Routinerisiken standardisiert sind, bleibt dem Team genug Zeit für wirklich komplexe technische Aufgaben. Für Einkäufer hilft ein transparenter Prozess dabei, die Angemessenheit des Angebots, die Verlässlichkeit der Lieferzeit und die Klarheit der Qualitätsverantwortung zu beurteilen. Der Wettbewerb im 3D-Druck verschiebt sich von der Frage, ob etwas gedruckt werden kann, hin zu der Frage, ob zuverlässig geliefert, kontinuierlich verbessert und langfristig zusammengearbeitet werden kann.
Fazit: Den kommerziellen Wert von 3D-Druck durch eine Lebenszyklus-Perspektive erhöhen
Die zentrale Aussage zur Wartung von 3D-Druckanlagen und zur OEE-Steigerung lautet: Nur wenn 3D-Druck als Teil einer vollständigen Fertigungskette geführt wird, entfaltet er seinen wahren Wert. Material, Prozess, Anlage, Qualität, Kosten und Service sind keine isolierten Module, sondern ein miteinander vernetztes System. lantu3D Printing verbindet durch umfassendes Lebenszyklusmanagement von der Zeichnung bis zur physischen Auslieferung frühe Bewertung, Prozessumsetzung, Nachbearbeitungsprüfung und Kundenfeedback und unterstützt Unternehmen dabei, in F&E-Validierung, Kleinserienfertigung und komplexer Teileauslieferung kontrolliertere Ergebnisse zu erzielen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.