
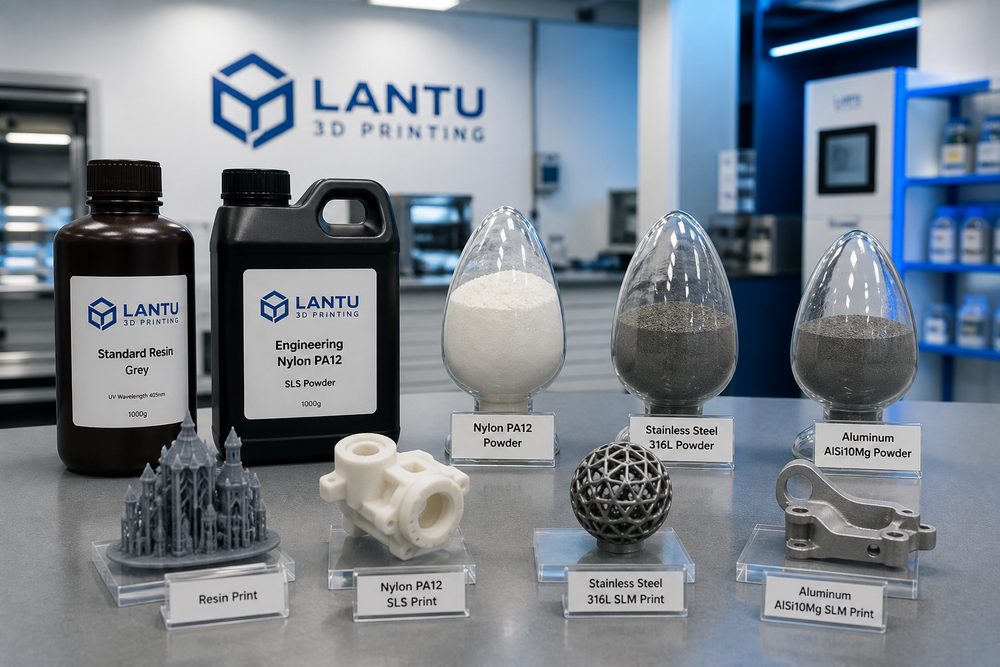
一、316L स्टेनलेस स्टील की सामग्री विशेषताएँ और अनुप्रयोग पृष्ठभूमि
316L एक निम्न-कार्बन ऑस्टेनिटिक स्टेनलेस स्टील है, जिसमें 17-19% क्रोमियम, 10-14% निकेल और 2-3% मोलिब्डेनम होता है। मोलिब्डेनम तत्व के जोड़ से क्लोराइड-आयन वातावरण में सामग्री की संक्षारण-प्रतिरोध क्षमता उल्लेखनीय रूप से बढ़ जाती है। यांत्रिक गुण: तन्य शक्ति 480-620MPa, यील्ड शक्ति 170-310MPa, और लम्बाई बढ़ाव 40-50%। संक्षारण-प्रतिरोध प्रदर्शन: 3.5% NaCl घोल में संक्षारण दर प्रति वर्ष 0.01mm से कम। अनुप्रयोग क्षेत्र: चिकित्सा प्रत्यारोपण, रासायनिक उपकरण, समुद्री उपकरण। SLM के लाभ: जटिल संरचनाओं का एकीकृत निर्माण, सामग्री उपयोग दर 95% से अधिक, और बिना साँचे के त्वरित डिलीवरी।
二、SLM प्रक्रिया सिद्धांत और उपकरण आवश्यकताएँ
SLM प्रक्रिया का सिद्धांत: उच्च-ऊर्जा-घनत्व लेज़र बीम धातु पाउडर परत को चयनात्मक रूप से स्कैन करती है, जिससे पाउडर पूरी तरह पिघलकर तेजी से जम जाता है और परत-दर-परत जमाव द्वारा आकार बनता है। उपकरण आवश्यकताएँ: लेज़र प्रकार फाइबर लेज़र (तरंगदैर्घ्य 1064nm), लेज़र शक्ति 200-400W, स्पॉट व्यास 50-100 माइक्रोमीटर, स्कैन गति 200-1000mm प्रति सेकंड, पाउडर परत मोटाई 20-50 माइक्रोमीटर, निर्माण कक्ष में उच्च-शुद्धता आर्गन गैस (ऑक्सीजन सामग्री 0.1% से कम)। आधार प्लेट तापमान: अवशिष्ट तनाव कम करने के लिए 80-200 डिग्री सेल्सियस तक पूर्व-तापन। 316L पाउडर की विशेषताएँ: गोलाकारता 95% से अधिक, कण आकार वितरण 15-45 माइक्रोमीटर, प्रवाह गुणधर्म होल प्रवाह दर 25 सेकंड प्रति 50g से कम।
三、प्रक्रिया पैरामीटर अनुकूलन और गुणवत्ता नियंत्रण
अनुशंसित पैरामीटर: लेज़र शक्ति 200-250W, स्कैन गति 600-800mm प्रति सेकंड, स्कैन अंतर 80-100 माइक्रोमीटर, परत मोटाई 30 माइक्रोमीटर, जिसके अनुरूप ऊर्जा घनत्व 85-100J प्रति घन मिलीमीटर है। पैरामीटर अनुकूलन विधियाँ: एकल-रेखा स्कैन प्रयोग, ब्लॉक प्रिंटिंग प्रयोग, और तन्य परीक्षण-नमूना प्रिंटिंग प्रयोग। गुणवत्ता नियंत्रण: सघनता जाँच 99.5% से अधिक, सतह खुरदरापन Ra 5-15 माइक्रोमीटर, आयामी सटीकता ±0.05-0.1mm। सामान्य दोष: बॉलिंग, कीहोल, दरारें, छिद्रता।
四、सूक्ष्मसंरचना, गुणधर्म और पश्च-प्रसंस्करण
SLM द्वारा मुद्रित 316L की सूक्ष्मसंरचनात्मक विशेषताएँ: सूक्ष्म सम-अक्षीय दाने, उच्च-घनत्व विस्थापन, और कोशिकीय उप-संरचना। यांत्रिक गुण: तन्य शक्ति 580-650MPa, यील्ड शक्ति 440-510MPa, लम्बाई बढ़ाव 35-45%। पश्च-प्रसंस्करण: तनाव-निवारण ऐनीलिंग (450-500 डिग्री सेल्सियस, 2-4 घंटे), ठोस विलयन उपचार (1050-1100 डिग्री सेल्सियस, 0.5-1 घंटा), मशीनिंग, पॉलिशिंग, पैसिवेशन।
五、वास्तविक अनुप्रयोग उदाहरण
उदाहरण 1: चिकित्सा शल्य-चिमटी का डिज़ाइन, पारंपरिक प्रसंस्करण में मिलिंग, वेल्डिंग, पॉलिशिंग सहित कई चरणों की आवश्यकता होती है, और उत्पादन चक्र 2 सप्ताह होता है। SLM योजना: हैंडल, चिमटी के सिर और जोड़ संरचना का एकीकृत प्रिंटिंग, जिससे उत्पादन चक्र घटकर 2 दिन रह जाता है। उदाहरण 2: रासायनिक हीट एक्सचेंजर के आंतरिक भागों का डिज़ाइन, SLM योजना में सर्पिल क्रॉस-फ्लो चैनल डिज़ाइन किया गया, जिससे पारंपरिक डिज़ाइन की तुलना में ऊष्मा विनिमय दक्षता 35% बढ़ गई। उदाहरण 3: समुद्री वाल्व भागों का डिज़ाइन, SLM योजना में वाल्व बॉडी, वाल्व सीट और सील ग्रूव संरचना का एकीकृत प्रिंटिंग किया गया, और 16MPa दबाव परीक्षण सफल रहा।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।