
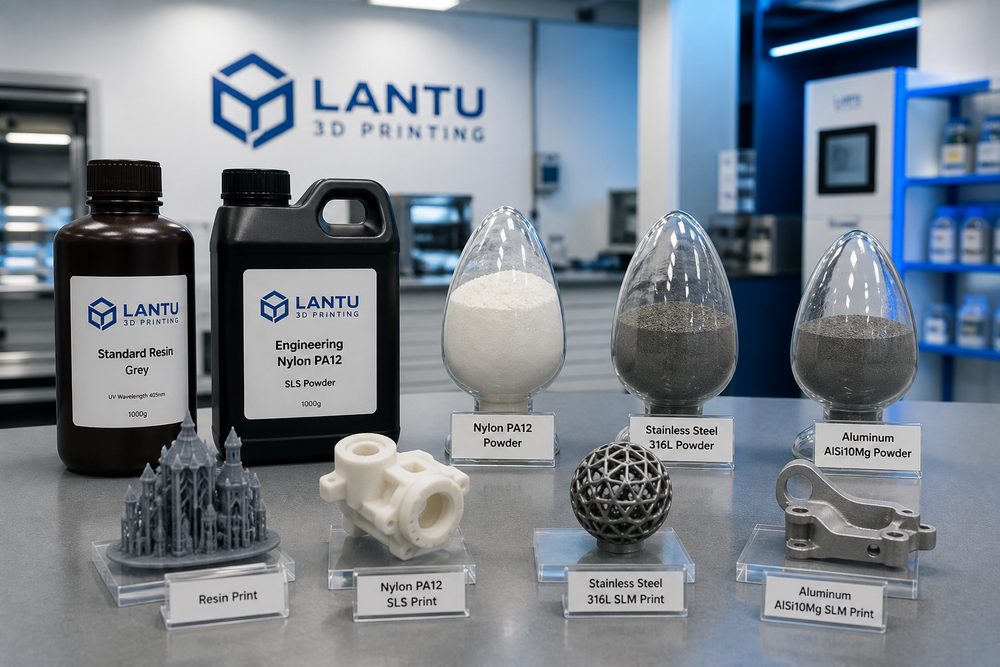
I. Caractéristiques des matériaux et contexte d’application de l’acier inoxydable 316L
Le 316L est un acier inoxydable austénitique à faible teneur en carbone, contenant 17-19 % de chrome, 10-14 % de nickel et 2-3 % de molybdène. L’ajout de molybdène améliore considérablement la résistance à la corrosion du matériau dans les environnements riches en ions chlorure. Propriétés mécaniques : résistance à la traction de 480-620 MPa, limite d’élasticité de 170-310 MPa, allongement de 40-50 %. Résistance à la corrosion : dans une solution de NaCl à 3,5 %, le taux de corrosion est inférieur à 0,01 mm par an. Domaines d’application : implants médicaux, équipements chimiques, équipements marins. Avantages du SLM : fabrication intégrée de structures complexes, taux d’utilisation du matériau supérieur à 95 %, livraison rapide sans moule.
II. Principe du procédé SLM et exigences en matière d’équipement
Principe du procédé SLM : un faisceau laser à haute densité d’énergie balaie sélectivement une couche de poudre métallique, faisant fondre complètement la poudre puis la solidifiant rapidement, couche par couche, pour former la pièce. Exigences en matière d’équipement : type de laser, laser à fibre (longueur d’onde 1064 nm), puissance laser 200-400 W, diamètre du spot 50-100 micromètres, vitesse de balayage 200-1000 mm par seconde, épaisseur de couche de dépôt de poudre 20-50 micromètres, gaz de protection de la chambre de fabrication : argon de haute pureté (teneur en oxygène inférieure à 0,1 %). Température du plateau : préchauffage à 80-200 °C pour réduire les contraintes résiduelles. Caractéristiques de la poudre 316L : sphéricité supérieure à 95 %, distribution granulométrique de 15-45 micromètres, fluidité : temps d’écoulement Hall inférieur à 25 secondes pour 50 g.
III. Optimisation des paramètres du procédé et contrôle qualité
Paramètres recommandés : puissance laser 200-250 W, vitesse de balayage 600-800 mm par seconde, espacement de balayage 80-100 micromètres, épaisseur de couche 30 micromètres, densité d’énergie correspondante de 85-100 J par millimètre cube. Méthodes d’optimisation des paramètres : expérience de balayage à trace unique, expérience d’impression de blocs, expérience d’impression d’éprouvettes de traction. Contrôle qualité : densité supérieure à 99,5 %, rugosité de surface Ra 5-15 micromètres, précision dimensionnelle de ±0,05 à 0,1 mm. Défauts courants : sphéroïdisation, effet keyhole, fissures, porosités.
IV. Microstructure, propriétés et traitements postérieurs
Caractéristiques microstructurales du 316L imprimé par SLM : grains équiaxes fins, forte densité de dislocations, sous-structure cellulaire. Propriétés mécaniques : résistance à la traction de 580-650 MPa, limite d’élasticité de 440-510 MPa, allongement de 35-45 %. Procédés de post-traitement : recuit de détente (450-500 °C, 2-4 heures), traitement de mise en solution (1050-1100 °C, 0,5-1 heure), usinage, polissage, passivation.
V. Cas d’application réels
Cas n°1 : conception d’une pince chirurgicale médicale ; le traitement traditionnel nécessite plusieurs étapes de fraisage, soudage et polissage, avec un cycle de production de 2 semaines. Solution SLM : impression intégrée de la poignée, des mors et de la structure d’articulation, réduisant le cycle de production à 2 jours. Cas n°2 : conception des pièces internes d’un échangeur de chaleur pour l’industrie chimique ; la solution SLM conçoit des canaux d’écoulement croisés hélicoïdaux, améliorant l’efficacité d’échange thermique de 35 % par rapport à la conception traditionnelle. Cas n°3 : conception de pièces de vanne pour applications marines ; la solution SLM imprime de manière intégrée le corps de vanne, le siège de vanne et la structure de gorge d’étanchéité, avec un essai de résistance à la pression réussi à 16 MPa.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.