
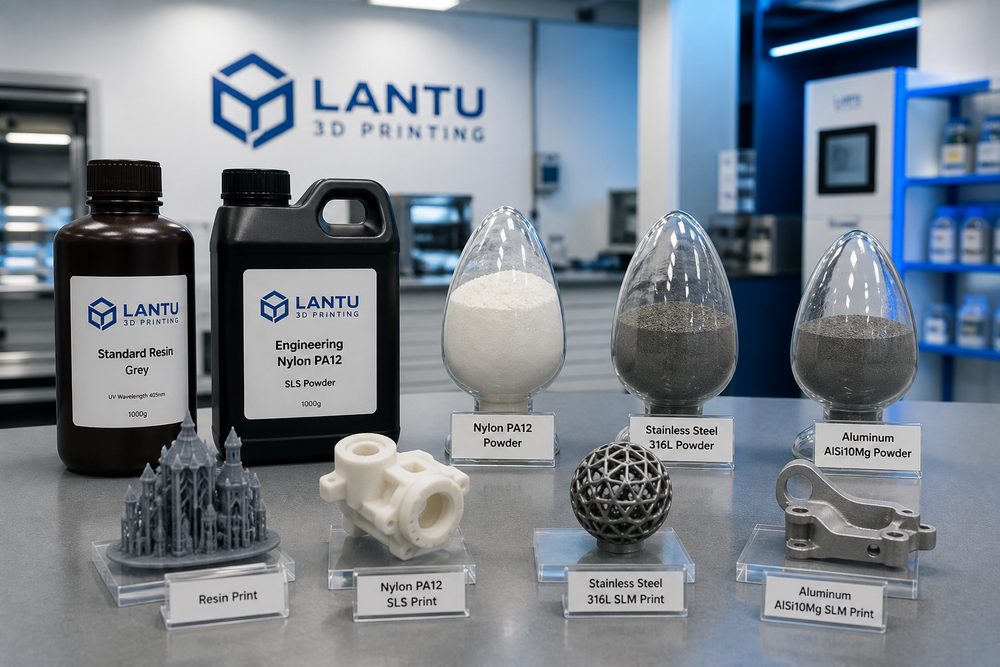
Birinci, 316L paslanmaz çeliğin malzeme özellikleri ve uygulama arka planı
316L, %17-19 krom, %10-14 nikel ve %2-3 molibden içeren düşük karbonlu östenitik paslanmaz çeliktir. Molibden elementinin eklenmesi, malzemenin klorür iyonu ortamlarındaki korozyon direncini önemli ölçüde artırır. Mekanik özellikler: çekme dayanımı 480-620MPa, akma dayanımı 170-310MPa, uzama oranı %40-50. Korozyon direnci: %3,5 NaCl çözeltisinde korozyon hızı yılda 0,01mm’den küçüktür. Uygulama alanları: tıbbi implantlar, kimyasal ekipman, denizcilik ekipmanları. SLM avantajları: karmaşık yapıların bütünleşik üretimi, malzeme kullanım oranı %95’ten büyük, kalıpsız hızlı teslimat.
İkinci, SLM sürecinin prensibi ve ekipman gereksinimleri
SLM sürecinin prensibi: yüksek enerji yoğunluklu lazer ışını, metal tozu tabakasını seçici olarak tarar; toz tamamen ergir ve hızlıca katılaşarak katman katman birikimle şekillendirme gerçekleşir. Ekipman gereksinimleri: lazer türü fiber lazer (dalga boyu 1064nm), lazer gücü 200-400W, spot çapı 50-100 mikrometre, tarama hızı 200-1000mm/s, toz serme katman kalınlığı 20-50 mikrometre, yapı haznesi koruyucu gazı yüksek saflıkta argon gazı (oksijen içeriği %0,1’den küçük). Tabla sıcaklığı: artık gerilimi azaltmak için 80-200°C’ye ön ısıtma. 316L tozunun özellikleri: küresellik %95’ten büyük, tane boyutu dağılımı 15-45 mikrometre, akışkanlık Hall akış süresi 50g başına 25 saniyeden az.
Üçüncü, süreç parametre optimizasyonu ve kalite kontrolü
Önerilen parametreler: lazer gücü 200-250W, tarama hızı 600-800mm/s, tarama aralığı 80-100 mikrometre, katman kalınlığı 30 mikrometre; buna karşılık gelen enerji yoğunluğu 85-100J/mm³. Parametre optimizasyon yöntemleri: tek hat tarama deneyi, blok baskı deneyi, çekme numunesi baskı deneyi. Kalite kontrolü: yoğunluk tespiti %99,5’ten büyük, yüzey pürüzlülüğü Ra 5-15 mikrometre, boyutsal doğruluk ±0,05-0,1mm. Yaygın kusurlar: küreselleşme, anahtar deliği, çatlak, gözeneklilik.
Dördüncü, yapı-performans ve son işlem süreçleri
SLM ile basılan 316L’nin mikro yapı özellikleri: ince eş eksenli taneler, yüksek dislokasyon yoğunluğu, hücresel alt yapı. Mekanik özellikler: çekme dayanımı 580-650MPa, akma dayanımı 440-510MPa, uzama oranı %35-45. Son işlem süreçleri: gerilim giderme tavlaması (450-500°C, 2-4 saat), çözelti tavlaması (1050-1100°C, 0,5-1 saat), talaşlı imalat, parlatma, pasivasyon.
Beşinci, gerçek uygulama örnekleri
Örnek bir: tıbbi cerrahi pense tasarımı; geleneksel işlemde frezeleme, kaynak, parlatma gibi çok sayıda aşama gerekir ve üretim döngüsü 2 haftadır. SLM çözümü: tutamak, pense başı ve mafsal yapısı tek parça halinde basılır; üretim döngüsü 2 güne kısalır. Örnek iki: kimyasal ısı değiştirici iç parçaları tasarımı; SLM çözümü spiral çapraz akış kanalları tasarlar ve ısı transfer verimliliği geleneksel tasarıma göre %35 artar. Örnek üç: deniz vanası parça tasarımı; SLM çözümü vana gövdesi, vana yatağı ve sızdırmazlık oluğu yapısını tek parça halinde basar ve 16MPa basınç testini geçer.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.