
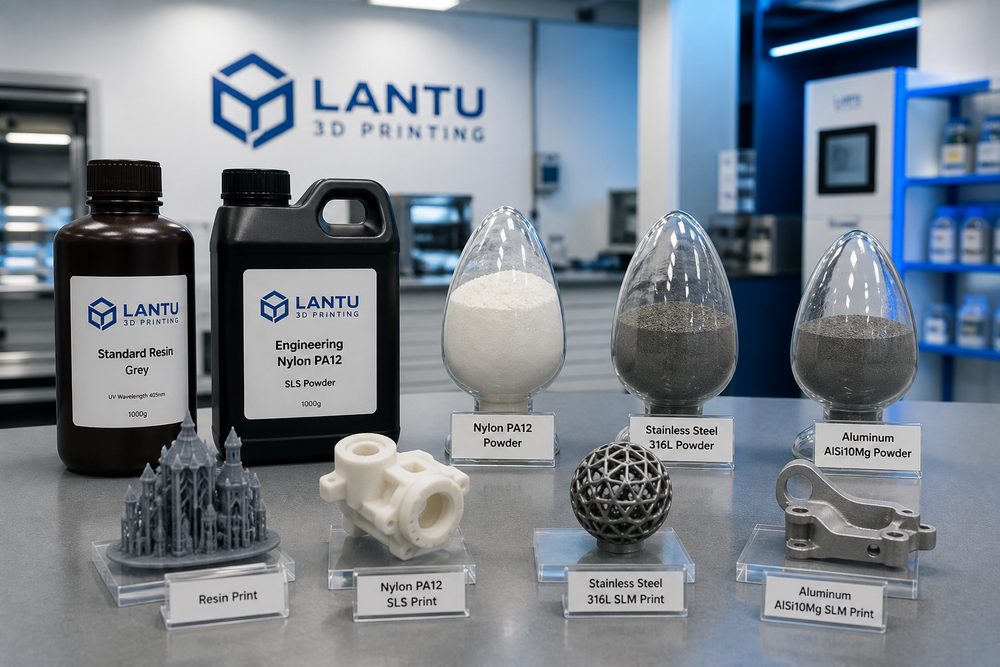
أولاً: خصائص مادة الفولاذ المقاوم للصدأ 316L وخلفية تطبيقه
316L هو فولاذ مقاوم للصدأ أوستنيتي منخفض الكربون، يحتوي على 17-19% كروم، 10-14% نيكل، و2-3% موليبدينوم. إن إضافة عنصر الموليبدينوم تعزز بشكل ملحوظ مقاومة المادة للتآكل في بيئات أيونات الكلوريد. الخصائص الميكانيكية: مقاومة الشد 480-620 ميغاباسكال، مقاومة الخضوع 170-310 ميغاباسكال، والاستطالة 40-50%. أداء مقاومة التآكل: في محلول NaCl بتركيز 3.5% تكون سرعة التآكل أقل من 0.01 مم سنوياً. مجالات التطبيق: الغرسات الطبية، معدات الصناعات الكيميائية، والمعدات البحرية. مزايا SLM: تصنيع متكامل للهياكل المعقدة، معدل استخدام للمادة يزيد عن 95%، وتسليم سريع دون الحاجة إلى قوالب.
ثانياً: مبدأ عملية SLM ومتطلبات المعدات
مبدأ عملية SLM: يقوم شعاع ليزر عالي كثافة الطاقة بمسح انتقائي لطبقة مسحوق المعدن، مما يؤدي إلى انصهار المسحوق بالكامل وتصلبه بسرعة، ثم التراكم طبقة بعد طبقة لتشكيل القطعة. متطلبات المعدات: نوع الليزر ليزر ألياف (الطول الموجي 1064 نانومتر)، قدرة الليزر 200-400 واط، قطر البقعة 50-100 ميكرومتر، سرعة المسح 200-1000 مم/ثانية، سماكة طبقة فرد المسحوق 20-50 ميكرومتر، وغاز الحماية في حجرة التشكيل هو الأرجون عالي النقاء (محتوى الأكسجين أقل من 0.1%). درجة حرارة القاعدة: التسخين المسبق إلى 80-200 درجة مئوية لتقليل الإجهادات المتبقية. خصائص مسحوق 316L: كروية تزيد عن 95%، توزيع حجم الجسيمات 15-45 ميكرومتر، وأداء الانسيابية بمعدل تدفق هول أقل من 25 ثانية لكل 50 غرام.
ثالثاً: تحسين معلمات العملية وضبط الجودة
المعلمات الموصى بها: قدرة الليزر 200-250 واط، سرعة المسح 600-800 مم/ثانية، تباعد المسح 80-100 ميكرومتر، وسماكة الطبقة 30 ميكرومتر، بما يقابل كثافة طاقة 85-100 جول/مم³. طرق تحسين المعلمات: تجربة المسح أحادي المسار، تجربة طباعة الكتل، وتجربة طباعة قضبان الشد. ضبط الجودة: يجب أن تزيد كثافة التشكيل عن 99.5%، وخشونة السطح Ra عن 5-15 ميكرومتر، ودقة الأبعاد ضمن ±0.05-0.1 مم. العيوب الشائعة: التكوير، وتأثير حفرة المفتاح، والتشققات، والمسامية.
رابعاً: البنية المجهرية والخواص وعمليات ما بعد المعالجة
السمات البنائية لــ 316L المطبوعة بتقنية SLM: حبيبات دقيقة متساوية المحاور، كثافة عالية من الانخلاعات، وبنية فرعية خلوية. الخواص الميكانيكية: مقاومة الشد 580-650 ميغاباسكال، مقاومة الخضوع 440-510 ميغاباسكال، والاستطالة 35-45%. عمليات ما بعد المعالجة: التلدين لإزالة الإجهادات (450-500 درجة مئوية، 2-4 ساعات)، المعالجة بالمحلول الصلب (1050-1100 درجة مئوية، 0.5-1 ساعة)، التشغيل الآلي، التلميع، والتخميل.
خامساً: حالات تطبيقية عملية
الحالة الأولى: تصميم ملقط جراحي طبي، حيث تتطلب المعالجة التقليدية عدة عمليات مثل التفريز واللحام والتلميع، بزمن إنتاج يبلغ أسبوعين. حل SLM: طباعة متكاملة للمقبض ورأس الملقط وبنية المفصل، مما خفّض زمن الإنتاج إلى يومين. الحالة الثانية: تصميم الأجزاء الداخلية لمبادل حراري كيميائي، حيث صُممت قنوات تدفق حلزونية متقاطعة باستخدام SLM، ما رفع كفاءة انتقال الحرارة بنسبة 35% مقارنة بالتصميم التقليدي. الحالة الثالثة: تصميم أجزاء صمام بحري، حيث تم الطباعة المتكاملة لجسم الصمام ومقعد الصمام وبنية مجرى الإحكام، واجتاز اختبار الضغط البالغ 16 ميغاباسكال بنجاح.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.